
- 品牌
- 精诚得
- 型号
- 齐全
基本分类a.碳素工具钢在模具中应用较多的碳素工具钢为T8A、T10A等,优点为加工性能好,价格便宜。但淬透性和红硬性差,热处理变形大,承载能力较低。b.低合金工具钢低合金工具钢是在碳素工具钢的基础上加入了适量的合金元素。与碳素工具钢相比,减少了淬火变形和开裂倾向,提高了钢的淬透性,耐磨性亦较好。用于制造模具的低合金钢有 CrWMn、9Mn2V、7CrSiMnMoV(代号CH-1)、6CrNiSiMnMoV(代号GD)等。c. 高碳高铬工具钢常用的高碳高铬工具钢有Cr12和Cr12MoV、Cr12Mo1V1(代号D2)、SKD11,它们具有较好的淬透性、淬硬性和耐磨性,热处理变形很小,为高耐磨微变形模具钢,承载能力仅次于高速钢。但碳化物偏析严重,必须进行反复镦拔(轴向镦、径向拔)改锻,以降低碳化物的不均匀性,提高使用性能。高精度:能够制造出尺寸公差极小的零件,通常在微米级别。太仓比较好的精密冲压模具推荐
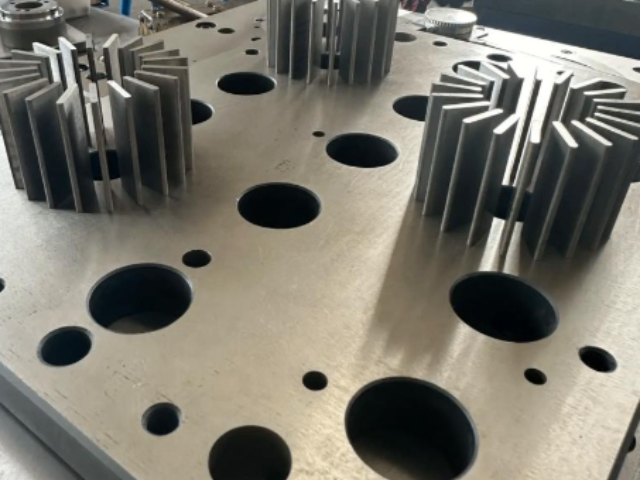
主要零件及安全要求1.工作零件凸凹模是直接使坯料成形的工作零件,因此,它是模具上的关键零件。凸凹模不但精密而且复杂,它应满足如下要求:(1)应有足够的强度,不能在冲压过程中断裂或破坏;(2)对其材料及热处理应有适当要求,防止硬度太高而脆裂。2.定位零件定位零件是确定坯件安装位置的零件,有定位销(板)、挡料销(板)、导正销、导料板、定距侧刀、侧压器等。设计定位零件时应考虑操作方便,不应有过定位,位置要便于观察,比较好采用前推定位、外廓定位和导正销定位等。江苏常规精密冲压模具预算模具的材料一般选用高耐磨的钢材,以保证其在冲压过程中的稳定性和耐用性。
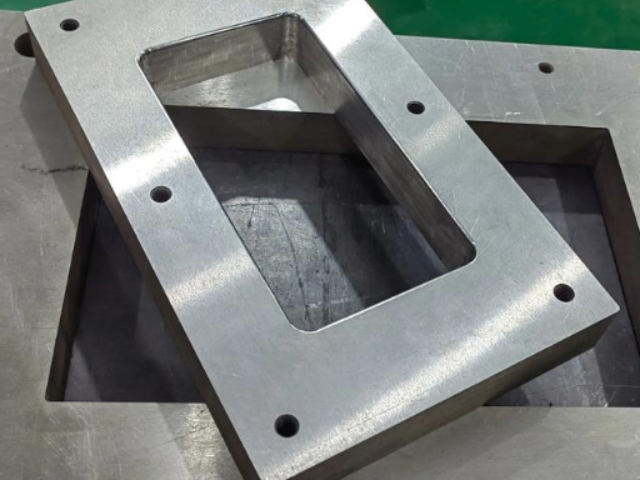
9、凿切凿切是利用尖刃的凿切模进行的落料或冲孔工序。凿切并无下模,垫在材料下面的只是平板,被冲材料绝大多数是非金属。10、深孔冲裁深孔冲裁是孔径等于或小于被冲材料厚度时的冲孔工序。11、落料落料是将材料沿封闭轮廓分离的一种冲压工序,被分离的材料成为工件或工序件,大多数是平面形的。12、缩口缩口是将空心件或管状件敞口处加压使其缩小的一种冲压工序。13、整形整形是依靠材料流动,少量改变工序件形状和尺寸,以保证工件精度的一种冲压工序。14、整修
c.拉深模 是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。d.成形模 是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身*产生局部塑性变形的模具。如胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等。e. 铆合模 是借用外力使参与的零件按照一定的顺序和方式连接或搭接在一起,进而形成一个整体根据工序组合程度分类a.单工序模 在压力机的一次行程中,只完成一道冲压工序的模具。b.复合模 只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。材料适应性强:可以处理多种金属材料,如不锈钢、铝合金、铜等。
慢走丝线切割技术数控慢走丝线切割技术发展水平已相当高,功能相当完善,自动化程度已达到无人看管运行的程度。最大切割速度已达300mm2/min,加工精度可达到±1.5μm,加工表面粗糙度Ra0.1~0.2μm。直径0.03~0.1mm细丝线切割技术的开发,可实现凹凸模的一次切割完成,并可进行0.04mm的窄槽及半径0.02mm内圆角的切割加工。锥度切割技术已能进行30°以上锥度的精密加工。磨削及抛光加工技术 磨削及抛光加工由于精度高、表面质量好、表面粗糙度值低等特点,在精密模具加工中广泛应用。精密模具制造***使用数控成形磨床、数控光学曲线磨床、数控连续轨迹坐标磨床及自动抛光机等先进设备和技术。冲压叠料:料片重叠仍继续冲压,通常为剥料板破裂。吴江区便宜的精密冲压模具采购
通常采用高精度的加工设备,如数控机床、EDM(电火花加工)等,确保模具的精度和表面质量。太仓比较好的精密冲压模具推荐
级差数--冲压时,X方向的移动单位。当选定齿距和级差值后,钥匙的齿形加工位置可以转换为级差数***齿形编码为一维数组((2 1 3 2 1)。由以上可知数字化编码是单元冲模快速成形的关键,合适的编码不*可以提高生产效率,而且可以节省存储内存。结构设计大部分中小型企业尚不具备购买***数控冲床的经济实力,数控单元冲压模具可以直接安装在普通冲床上作为简易数控冲床来使用。快速成形模具机构示意图如图4所示。上模为凸模机构。光电头安装在上模板下方以检测凸模的起落。坯料的装夹要根据不同的需要进行设计。料板由步进电机控制丝杠分X,Y方向驱动。下模为凹模机构,直接安装在工作台上。系统设计太仓比较好的精密冲压模具推荐
昆山精诚得精密五金模具有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的五金、工具中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,精诚得供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!


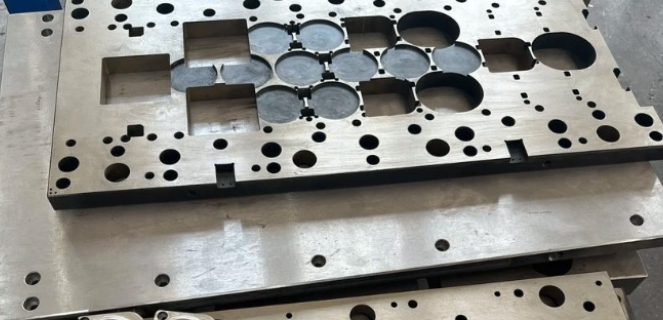
而模具制造是整个链条中**基础的要素之一。许多模具企业加大了用于技术进步的投资力度,将技术进步视为企业发展的重要动力。一些国内模具企业已普及了二维CAD,并陆续开始使用Pro/E、PDX、UG NX、NX Progressive Die Design、I-DEAS、Euclid-IS、Logopress3、3DQuickPress、MoldWorks和Topsolid Progress等国际通用软件,个别厂家还引进了Moldflow、C-Flow、DYNAFORM、Optris和MAGMASOFT等CAE软件,并成功应用于冲压模的设计中。以汽车覆盖件模具为**的大型冲压模具的制造技术已取得很大...
- 工业园区靠谱的精密冲压模具更换 2026-11-06
- 工业园区制造精密冲压模具推荐 2026-11-06
- 高新区常规精密冲压模具批发 2026-11-06
- 苏州常规精密冲压模具品牌 2026-11-06
- 吴中区常规精密冲压模具更换 2026-11-06
- 工业园区比较好的精密冲压模具批发 2026-11-06
- 昆山制造精密冲压模具品牌 2026-11-06
- 工业园区便宜的精密冲压模具推荐 2026-11-06
- 常熟便宜的精密冲压模具更换 2026-11-06
- 相城区新款精密冲压模具配送 2026-11-06
- 姑苏区特色精密冲压模具采购 2026-11-05
- 吴江区好的精密冲压模具品牌 2026-11-05
- 张家港新款精密冲压模具品牌 2026-11-05
- 工业园区靠谱的精密冲压模具配送 2026-11-05
- 高新区制造精密冲压模具设计 2026-11-05
- 江苏特色精密冲压模具推荐 2026-11-05

- 工业园区靠谱的精密冲压模具更换 11-06
- 常熟好的精密冲压件配送 11-06
- 工业园区制造精密冲压模具推荐 11-06
- 张家港常规精密冲压件品牌 11-06
- 高新区常规精密冲压模具批发 11-06
- 苏州常规精密冲压模具品牌 11-06
- 吴江区耐用精密冲压件推荐 11-06
- 江苏耐用精密冲压件推荐 11-06
- 工业园区常规精密冲压件采购 11-06
- 吴中区靠谱的精密冲压件价格 11-06