
- 品牌
- 精诚得
- 型号
- 齐全
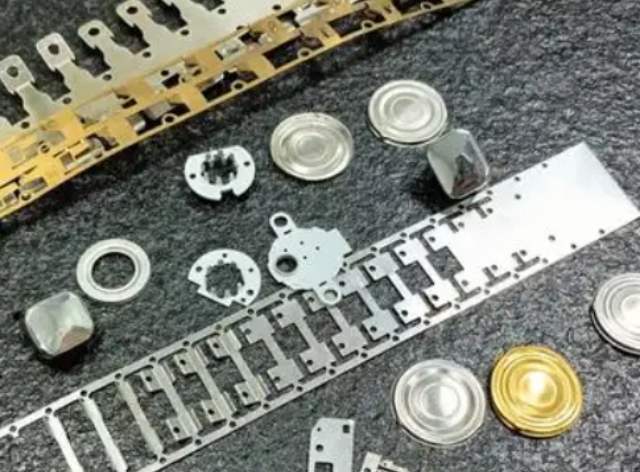
④工件表面存储润滑剂相对困难。 微细冲压的一个重要方面是冲小孔, 譬如微型机械、 微型仪器仪表中就有很多需要冲压的小孔。 故研究小孔冲压应是微细冲压的一个极其重要的问题。冲小孔的研究着重于: 一是如何减小冲床尺寸;二是如何增大微小凸模的强度和刚度 (这方面除了涉及到制作的材料及加工的技术外, **常用的便是增加微小凸模的导向及保护等)。 尽管在冲小孔上需要研究的问题还很多, 但也取得了不少可喜的成绩。有资料表明国外已经开发的微冲压机床长 111mm,宽 62mm, 高 170mm,装有一个交流伺服电机, 可产生 3kN的压力。该压力机床装有连续冲压模, 能实现冲裁和弯曲等。是冲压加工中基本的工序之一,包括冲孔、落料等。相城区制造精密冲压件配送
此种方法也适用于在冲床内进行成形品的联结及各种产品的复合成形。许多难成形的材料, 例如镁合金、 钛合金等产品, 都可用该种方法冲压成形。由于这种冲压要求冲床滑块在下降过程中具有停顿的功能, 以便对材料加热提供时间, 故人们研制一种全新概念的冲床—— —数控曲轴式伺服马达冲床, 利用该冲床还可在冲压模具内实现包括攻螺纹、铆接等工序的复合加工, 从而有力地拓展了冲压加工范围, 为镁合金在塑性加工业广泛应用奠定了坚实的基础。 [1]冲压与冷锻的结合姑苏区耐用精密冲压件更换使用润滑剂降低摩擦,减少模具磨损;材料需具备高塑性、细球状碳化物组织。
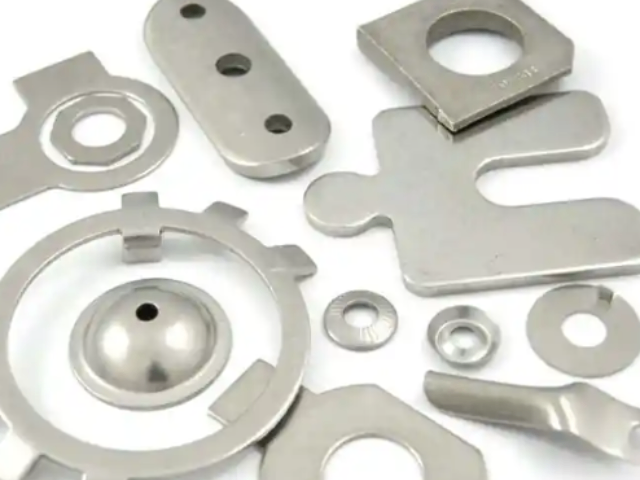
冲压模具介绍冲压所使用的模具称为冲压模具,简称冲模。冲模是将材料(金属或非金属)批量加工成所需冲件的**工具。冲模在冲压中至关重要,没有符合要求的冲模,批量冲压生产就难以进行;没有先进的冲模,先进的冲压工艺就无法实现。冲压工艺与模具、冲压设备和冲压材料构成冲压加工的三要素,只有它们相互结合才能得出冲压件。(1)设计的冲压件必须满足产品使用和技术性能,并能便于组装及修配。(2)设计的冲压件必须有利于提高金属材料的利用率,减少材料的品种和规格,尽可能降低材料的消耗。在允许的情况下采用价格低廉的材料,尽可能使零件做到无废料及少废料冲裁。
该技术是综合了成形、传热以及组织相变的一种新工艺,主要是利用高温奥氏体状态下,板料的塑性增加,屈服强度降低的特点,通过模具进行成形的工艺。但是热成型需要对工艺条件、金属相变、CAE分析技术进行深入研究,目前该技术被国外厂商垄断,国内发展缓慢。当材料被冲压成形时,会变硬。不同的钢材,变硬的程度不同,一般**度低合金钢只略有3 KSI增加,不到10%。注意:双相钢的屈服强度有20KSI增加,增加了40%多!金属在成形过程中,会变得完全不同,完全不像冲压加工开始之前。 这些钢材在受力后,屈服强度增加很多。板料经过塑性变形后,金属内部的组织结构得到改善,使冲压件强度有所提高。
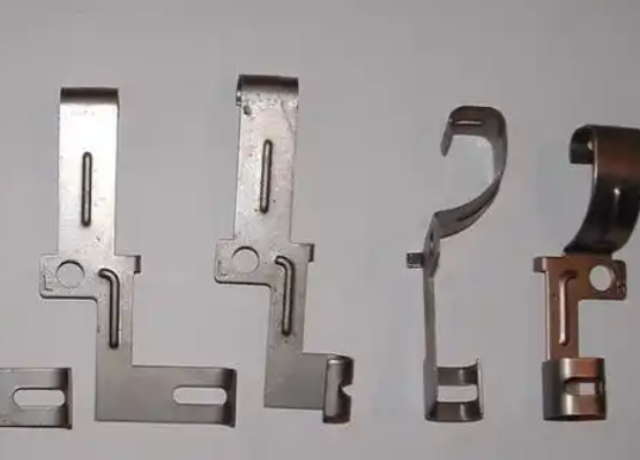
⑤冲裁件凸出悬臂和凹槽宽度b不宜过小(图3),一般硬钢为(1.5—2.0)t,黄铜、软钢为(1.0~10.2)t,纯铜、铝为(0.8~0.9)t。⑥在弯曲件或拉深件上冲孔时,孔边与制件直边之间的距离L不能小于制件圆角半径r与一半料厚t之和。即L≥r+0.5t。⑦用条料少废料冲裁两端带圆弧的制件时,其圆弧半径R应大于条料宽度B的一半,即R≥0.5B。⑧冲裁件的经济精度不高于IT11,一般要求落料件精度比较好低于ITl0,冲孔件精度比较好低于IT9。冲裁件的尺寸公差、孔中心距的公差见图5和图6。 [3]连接器、传感器外壳等微型零件依赖精密冲压实现微米级尺寸控制。吴中区耐用精密冲压件服务热线
弯曲件的尺寸公差等级为FT5-FT10,受模具结构与材料性能影响。相城区制造精密冲压件配送
组成冲压轴承一般由内圈、外圈、冲压体和保持架四部分组。内圈的作用是与轴相配合并与轴一起旋转;外圈作用是与轴承座相配合,起支撑作用;冲压体是借助于保持架均匀的将冲压体分布在内圈和外圈之间,其形状大小和数量直接影响着冲压轴承的使用性能和寿命;保持架能使冲压体均匀分布,防止冲压体脱落,引导冲压体旋转起润滑作用。与滑动轴承比较,冲压轴承的径向尺寸较大,减振能力较差,高速时寿命低,声响较大。冲压轴承的结构由部分组成1.外圈——装在轴承座孔内,一般不转动相城区制造精密冲压件配送
昆山精诚得精密五金模具有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的五金、工具中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,精诚得供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!


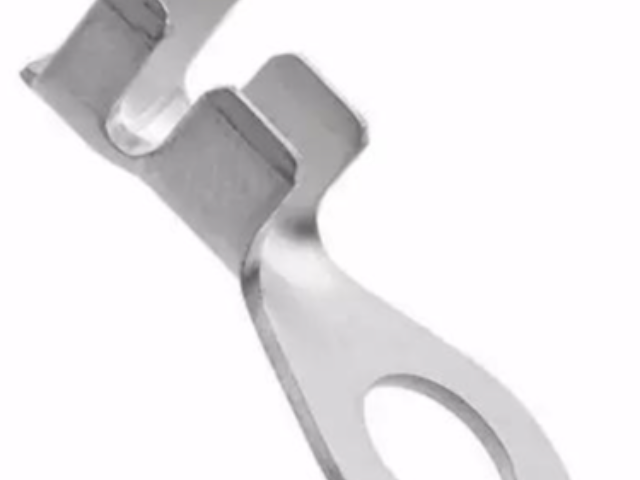
冲压模具介绍冲压所使用的模具称为冲压模具,简称冲模。冲模是将材料(金属或非金属)批量加工成所需冲件的**工具。冲模在冲压中至关重要,没有符合要求的冲模,批量冲压生产就难以进行;没有先进的冲模,先进的冲压工艺就无法实现。冲压工艺与模具、冲压设备和冲压材料构成冲压加工的三要素,只有它们相互结合才能得出冲压件。(1)设计的冲压件必须满足产品使用和技术性能,并能便于组装及修配。(2)设计的冲压件必须有利于提高金属材料的利用率,减少材料的品种和规格,尽可能降低材料的消耗。在允许的情况下采用价格低廉的材料,尽可能使零件做到无废料及少废料冲裁。用于制造发动机零部件、高精度表盘、指针结构件等,满足轻量化与双重...
- 工业园区比较好的精密冲压件采购 2026-11-07
- 高新区耐用精密冲压件批发 2026-11-07
- 虎丘区耐用精密冲压件更换 2026-11-06
- 常熟好的精密冲压件配送 2026-11-06
- 张家港常规精密冲压件品牌 2026-11-06
- 吴江区耐用精密冲压件推荐 2026-11-06
- 江苏耐用精密冲压件推荐 2026-11-06
- 工业园区常规精密冲压件采购 2026-11-06
- 吴中区靠谱的精密冲压件价格 2026-11-06
- 姑苏区靠谱的精密冲压件预算 2026-11-06
- 吴江区好的精密冲压件采购 2026-11-05
- 工业园区耐用精密冲压件配送 2026-11-05
- 虎丘区制造精密冲压件品牌 2026-11-05
- 高新区比较好的精密冲压件推荐 2026-11-05
- 太仓比较好的精密冲压件价格 2026-11-05
- 工业园区耐用精密冲压件设计 2026-11-05

- 工业园区靠谱的精密冲压模具更换 11-06
- 常熟好的精密冲压件配送 11-06
- 工业园区制造精密冲压模具推荐 11-06
- 张家港常规精密冲压件品牌 11-06
- 高新区常规精密冲压模具批发 11-06
- 苏州常规精密冲压模具品牌 11-06
- 吴江区耐用精密冲压件推荐 11-06
- 江苏耐用精密冲压件推荐 11-06
- 工业园区常规精密冲压件采购 11-06
- 吴中区靠谱的精密冲压件价格 11-06