与其他表面强化方法相比,铸渗工艺可使铸件在铸造过程中即可实现表面强化,具有工艺简单、成本低廉、硬化层深且耐磨性优良等特点。 [4]应用铸渗工艺生产凸轮轴操作简单,生产周期短,成本适宜。 [5]传统挤压铸造法作为金属基复合材料制备工艺,成本较高,对设备要求较高,工艺较为复杂,且制件后续加工困难。 [2...
浸渗加工基本参数
- 品牌
- 葆瑞翔
- 型号
- 齐全
浸渗加工企业商机
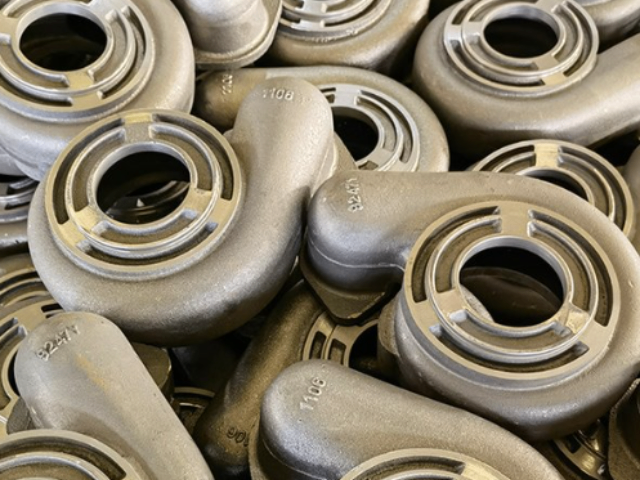
浸渗技术是一种微孔渗透密封工艺,其原理是通过自然渗透、抽真空或加压等方法将密封介质渗入微孔,然后固化以密封缝隙;现代浸渗技术常采用真空加压工艺,步骤包括真空抽气、压力浸渗和固化填充。 [9] [11-12] [14]该技术广泛应用于汽车、拖拉机、航空发动机等领域的承压或密封要求高的部件,如发动机缸体、变速箱体、燃油泵、液压阀等。 [11]在日本,浸渗技术普遍用于受压部件,汽车公司将其作为发动机生产的必要工序;例如,日本R.S.T公司采用浸渗技术后,铝铸件废品率从16%降至3%,而葆瑞翔的真空压力浸渗工艺可使产品合格率达99%以上。 [11] [14]局部浸渗补漏技术可用于现场修复存在微孔的铸件,利用厌氧胶进行补漏。 [13]此外,浸渗工艺还能用于提升电器元件绝缘性能、密封塑料组合件以及作为电镀涂饰的预处理工序。 [14]树脂类浸渗剂具有高效渗透能力、低收缩率、耐温范围广等特性,在汽车、电子等精密制造领域应用广。无锡定制浸渗加工性价比
近年来,真空浸渗热水固化密封剂因操作简单、高可靠性(一次成功率98%以上)得到广泛应用 [12],新型浸渗剂密封上限已接近0.30mm [9]。铸件渗漏主要由缩孔、缩松、气孔、疏松和夹砂等铸造缺陷引起 [1-3] [7] [15]。结构复杂、技术要求高的中空铸件(如阀门铸钢件)尤其容易产生此类缺陷 [7] [15]。孔洞类缺陷(如分散的枝状收缩多孔结构)是导致渗漏的典型微观特征 [8]。这些缺陷在使用过程中,会因腐蚀及交变荷载作用产生应力集中,使缺陷扩大,从而导致或加剧渗漏 [6]。无锡定制浸渗加工性价比拓宽材料应用范围:使设计和制造允许更大的孔隙率成为可能,降低成本。
金属浸渗剂主要指低熔点金属,如铜、锡等,在粉末冶金行业用得较多 [8]。有机浸渗剂(如厌氧型、热固化丙烯酸树脂型)具有高效渗透能力,粘度低至7-11mPa·s,固化后收缩率小于1%,耐温范围广(-50℃至220℃),耐化学腐蚀及环保等特性,在汽车、电子等精密制造领域应用*** [12]。无机浸渗剂(硅酸钠/水玻璃)成本低、耐温好但收缩率大,金属浸渗剂则常用于粉末冶金 [14]。浸渗设备正向大型化、自动化、智能化发展,例如集成真空浸渗与氦检等技术的智能化生产线能够实现全流程质量控制,提高浸渗工艺的均匀性、效率和一致性 [7] [12]。
浸渗处理是通过真空或加压方式将浸渗剂渗入多孔材料微孔内形成固化密封层的技术 [2]。该技术广泛应用于汽车动力系统铸件(如发动机缸体、变速箱壳体)、金属密封阀门等领域,可有效解决铸件微孔导致的漏气渗油问题 [3]。**技术包含密封剂配置、真空加压设备和标准化工艺流程,其中甲基丙烯酸酯类浸渗剂因低粘度、耐高温特性成为主流选择。现代工艺通过自动化设备实现16分钟处理周期,配合封闭式回收系统可减少80%浸渗液消耗。该技术发展历经三代,从水玻璃类无机浸渗剂发展到可回收环保型树脂,形成覆盖***装备、电子元件等多领域的标准化工业体系。真空/气压浸渗技术也被用于生产第四代高导热复合材料,如金刚石/铝、金刚石/铜材料,以满足AI算力、新能源汽车等领域对散热材料的更高需求。提拉式真空气压浸渗技术制备的金刚石/铝复合材料热导率可达550-750W/(m·k) [4]。通过将树脂浸入增强材料中,可以实现良好的界面结合,提高复合材料的力学性能。
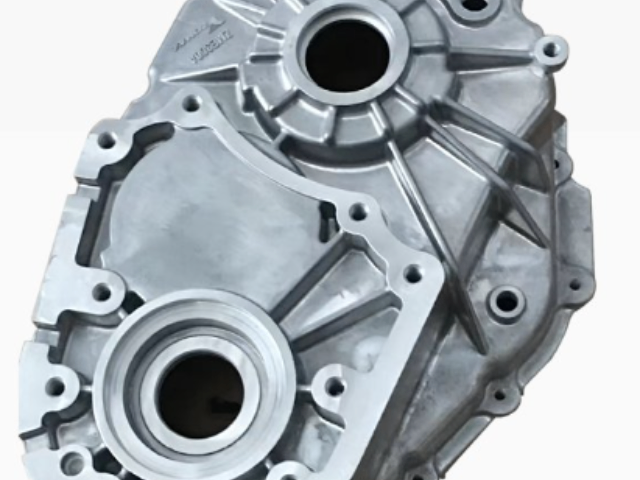
热浸渗铝是将工件浸入熔融铝液中形成保护层的工艺 [1]。例如可采用二浴法制备热浸渗铝试样 [7],形成的渗铝层微观组织可包括Fe2Al5等金属间化合物层 [6]。根据Zn—Fe二元相图,普通低碳合金钢在标准热浸锌温度(450℃~470℃)时,可能形成四个相层:Γ相、δ1相、ξ相和η相。1、Γ相:Γ相直接附着在钢基体表面,其化学成分相当于Fe5Zn26,为体心立方晶格,它是硬而脆的合金相。2、δ1相:在Γ相的上部.其化学成分相当于FeZn7,为复杂的六方结构,具有较好的塑性。氮化:通过在氮气环境中加热金属,使氮原子渗入金属表面,形成氮化层,增强硬度和耐磨性。梁溪区国产浸渗加工贵吗
用于飞机发动机叶片、机匣等精密铸件的密封和补强,确保飞行器在极端环境下的稳定运行。无锡定制浸渗加工性价比
针对工业品的浸渗处理,基本工艺流程通常包括真空、加压、清洗和固化等步骤 [9]。第三代有机浸渗剂对工艺提出了更高要求,如要求固化时间短(如10分钟完成固化)、易清洗(3分钟之内清洗掉残留浸渗剂) [5]。含浸工艺能够确保介质在基材中的均匀分布,***提升材料的机械强度、耐温性、耐化学腐蚀性等性能 [10]。浸渗剂需对铸造缺陷有良好的渗透性,并应具有无毒、无污染、不易燃、稳定性好的性能。固化后应与基体形成坚实的整体,具有良好的耐热、耐腐蚀等性能 [5]。无锡定制浸渗加工性价比
无锡葆瑞翔精密制造有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同 葆瑞翔供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!
与浸渗加工相关的文章
苏州标准浸渗加工专卖店
- 锡山区耐用浸渗加工贵吗 2026-11-07
- 宜兴耐用浸渗加工贵吗 2026-11-07
- 滨湖区国产浸渗加工性价比 2026-11-06
- 滨湖区常见浸渗加工批发 2026-11-06
- 江阴耐用浸渗加工价格表 2026-11-05
- 徐州国产浸渗加工推荐 2026-11-05
- 徐州新款浸渗加工费用 2026-11-05
- 江苏特色浸渗加工售价 2026-11-05
- 无锡比较好的浸渗加工推荐 2026-11-04
- 新吴区靠谱的浸渗加工专卖店 2026-11-04
- 宜兴标准浸渗加工贵吗 2026-11-04
- 江苏定制浸渗加工推荐 2026-11-04
与浸渗加工相关的产品
与浸渗加工相关的新闻
-
无锡特色浸渗加工推荐 2026-11-03 02:08:47粉末冶金:增强粉末冶金件的整体结构强度、刚度和耐用性,密封孔隙,提高零件的性能。四、材料与设备浸渗剂:浸渗剂是浸渗加工的关键材料,其性能直接影响浸渗效果。常见的浸渗剂包括水玻璃、金属和树脂等。其中,树脂类浸渗剂(如厌氧型、热固化丙烯酸树脂型)具有高效渗透能力、低收缩率、耐温范围广等特性,在汽车、电子...
-
滨湖区耐用浸渗加工贵吗 2026-11-03 02:08:48工艺参数如温度、真空度、时间等对含浸效果有影响。以真空含浸草莓丁为例,典型参数为温度65℃,真空度0.06 MPa,先抽真空30分钟,再常压浸渍50分钟,如此重复3次。加压含浸则可在3 MPa压力下保压5分钟 [2]。一个完整的工业浸渗流程(如使用热固化浸渗剂)通常可在45分钟内完成 [9]。浸渗设...
-
惠山区新款浸渗加工批发 2026-11-03 10:08:22浸渗加工技术广泛应用于多个工业领域,主要包括:汽车制造:用于密封发动机缸体、缸盖、变速箱壳体等汽车动力系统铸件的微孔,防止气体或液体泄漏,提高零件的密封性和可靠性。航空航天:用于飞机发动机叶片、机匣等精密铸件的密封和补强,确保飞行器在极端环境下的稳定运行。电子电器:提升电子元器件的防潮和绝缘性能,防...
-
苏州常见浸渗加工推荐 2026-11-03 12:10:50热浸渗铝钢具有良好的抗高温氧化性、耐蚀性和耐磨损等特性,因此在石油化工、冶金、电力等工业中得到广泛的应用。 [7]具体工程应用包括加热炉中的连接板、销钉等构件应用热浸渗铝技术。 [8]在市场应用上,热浸镀铝(又称铝热浸渗镀)在家具装饰、家用电器、汽车、电力、安全等行业有广泛应用。全球热浸镀铝行业规模...
与浸渗加工相关的问题
新闻资讯
产品推荐
-
惠山区新款浸渗剂费用
2026-11-06 -
无锡便宜的浸渗设备经营
2026-11-06 -
常州标准浸渗剂售价
2026-11-06 -
江苏比较好的浸渗剂批发
2026-11-06 -
无锡国产浸渗设备批发
2026-11-06 -
锡山区比较好的浸渗剂专卖店
2026-11-06 -
锡山区定制浸渗设备专卖店
2026-11-06 -
新吴区标准浸渗设备经营
2026-11-06 -
苏州定制浸渗剂推荐
2026-11-06