液压钢管如果在加热时工件表面附着油,油附着部位的氧化皮厚度和其他部分的氧化皮厚度和组成就不同,而且会产生渗碳,氧化皮下基体金属被渗碳的部分将严重地受到酸的侵蚀,重油烧嘴起初燃烧时所喷出的油滴,若附着在工件上,影响也很大,操作员的指纹附着在工件上时也会有影响,所以,澡作大员不要用手直接触摸不锈钢件,不要使工件沾上新的油污。必须戴清洁的手套操作。工件表面如有冷加工时附着的润滑油等,必须在三氯乙烯脱脂剂、苛性钠溶液中充分脱脂后再用温水清洗,然后再进行热处理。镀锌液压钢管的精度高。北京热轧液压钢管价格
液压钢管管路的正确布置:液压钢管焊接都应采用对接焊。焊接前应将坡口及其附近宽10~20mm处表面脏物、油迹、水份和锈斑等去除干净。管道与法兰的焊接应采用对接焊法兰,不可采用插入式法兰。管道与管接头的焊接应采用对接焊,不可采用插入式的形式。管道与管道的焊接应采用对接焊,不允许用插入式的焊接形式。液压管道采用对接焊时,焊缝内壁必须比管道高出0.3~0.5mm。不允许出现凹入内壁的现象。在焊完后,再用锉或手提砂轮把内壁中高出的焊缝修平。去除焊渣、毛刺,达到光洁程度。北京热轧液压钢管价格液压钢管具有铁-锌合金层,结合细密,在海洋性盐雾大气及工业性大气中体现特有抗腐蚀性;
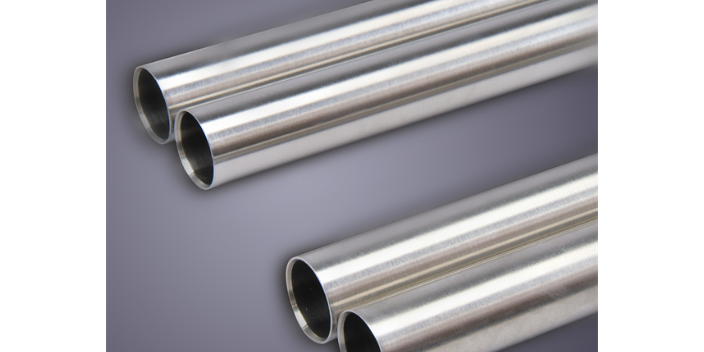
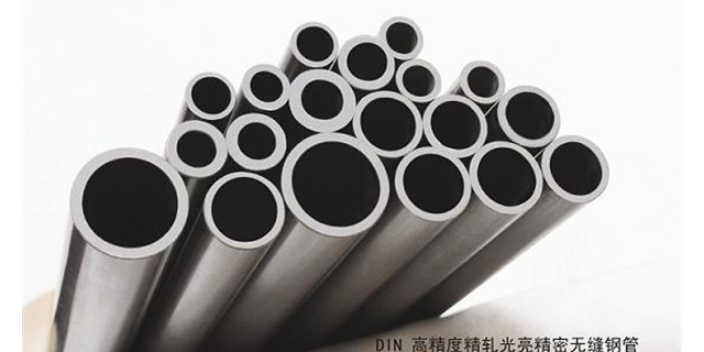
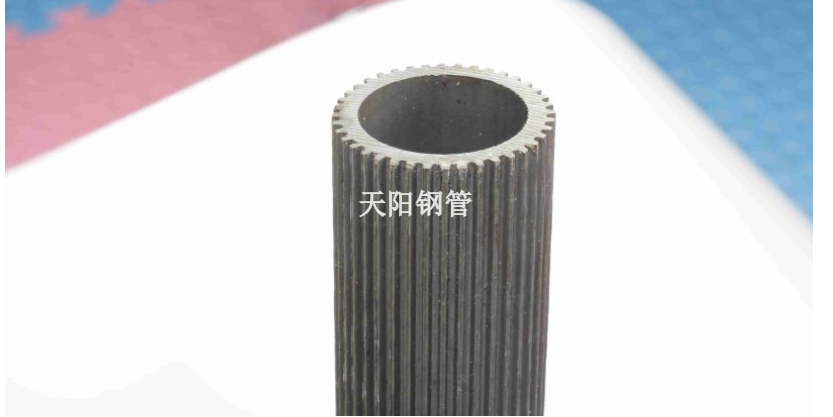
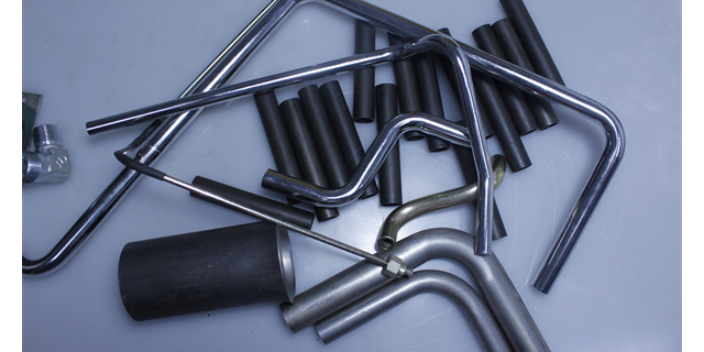
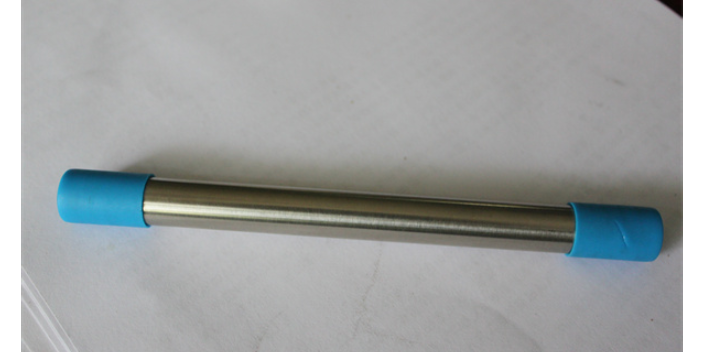
承接液压钢管弯管,钢管总成加工:工艺简介:碳钢、精拔、无氧化光亮热处理、无损检测、钢管内壁以专门用设备刷洗并经过高压冲洗、钢管上防锈油作防锈处理、两端封盖作防尘处理。主要特点:精度高、光洁度好,热处理后钢管内外壁无氧化层,内壁清洁度好,钢管承受高压,冷弯不变形,扩口、压扁无裂缝,能作各种复杂变形及机械加工处理。钢管颜色:黑中带亮。主要用途:液压系统用钢管,汽车用钢管,普遍用于液压系统用钢管、注塑机用钢管、液压机用钢管、船用钢管、EVA发泡油压机械、精密油压裁断机用钢管、制鞋机械、液压设备、高压油管、液压油管、卡套接头、钢管接头、橡胶机械、锻压机械、压铸机械、工程机械、混泥土泵车用高压钢管、环卫车用、汽车行业、造船工业、金属加工、、柴油机、内燃机、空压机、建筑机械、农林机械等。
液压系统管路漏油原因:当液压油中含有水分时,会促使液压油形成乳化液,降低了液压油的润滑和防腐作用,加速导致管路内壁的磨损和腐蚀。当液压油中含有大量气泡时,在高压管路中气泡受到压缩,周围的油液便高速流向原来由气泡所占据的空间,引起强烈的液压冲击,在高压液体混合物冲击下,管路内壁受腐蚀而剥落。以上这些情况都会使管路破裂而漏油。此外,管路的外表面经常会沾上水分、油泥和尘土,如果保护层破坏,就很容易产生腐蚀,导致强度下降,直至从高温、高压、弯曲、扭曲严重处发生爆破油。精密液压钢管可适用于机械加工等领域。
液压钢管管路的正确布置:焊接工艺的选择:乙炔气焊主要用于一般碳钢管壁厚度小于等于2mm的管子。电弧焊主要用于碳钢管壁厚大于2mm的管子。管子的焊接建议用氩弧焊。对壁厚大于5mm的管子应采用氩弧焊打底,电弧焊填充。必要的场合应采用管孔内充保护气体方法焊接。焊条、焊剂应与所焊管材相匹配,其牌号必须有明确的依据资料,有产品合格证,且在有效使用期内。焊条、焊剂在使用前应按其产品说明书规定烘干,并在使用过程中保持干燥,在当天使用。焊条药皮应无脱落和明显裂纹。镀锌液压钢管的钢管外壁防锈、防腐蚀性能好;北京热轧液压钢管价格
液压钢管精密钢管优点:冷弯不变形等。北京热轧液压钢管价格
液压钢管管路的正确布置:对接焊焊缝的截面应与管子中心线垂直。焊缝截面不允许在转角处,也应避免在管道的两个弯管之间。在焊接配管时,必须先按安装位置点焊定位,再拆下来焊接,焊后再组装上整形。在焊接全过程中,应防止风、雨、雪的侵袭。管道焊接后,对壁厚小于等于5mm的焊缝,应在室温下自然冷却,不得用强风或淋水强迫冷却。焊缝应焊透,外表应均匀平整。压力管道的焊缝应抽样探伤检查。管道配管焊接以后,所有管道都应按所处位置预安装一次。将各液压元件、阀块、阀架、泵站连接起来。各接口应自然贴和、对中,不能强扭连接。当松开管接头或法兰螺钉时,相对结合面中心线不许有较大的错位、离缝或跷角。如发生此种情况可用火烤整形消除。北京热轧液压钢管价格