
- 品牌
- 精诚得
- 型号
- 齐全
智能化冲压板料冲压从手工操作到半机械化、 机械化、 自动化操作, 均是冲压发展到每个阶段的标志, 而今板料冲压又进入到了智能化阶段, 因此, 可以说智能化冲压是板料冲压技术发展的必然趋势。板料成形智能化研究起源于 20 世纪 80 年代初的美国, 继后, 日本塑性加工界也开始板料智能化研究。该项技术研究之初的十余年间, 全部力量集中于弯曲回弹的成形控制, 直至 1990 年后该项技术的研究才扩展到筒形零件的拉深变形, 进而再扩展至汽车覆盖件成形、 级进模智能成形等。是利用模具将平板毛坯加工成开口空心零件的一种冷加工方法。高新区耐用精密冲压件价格
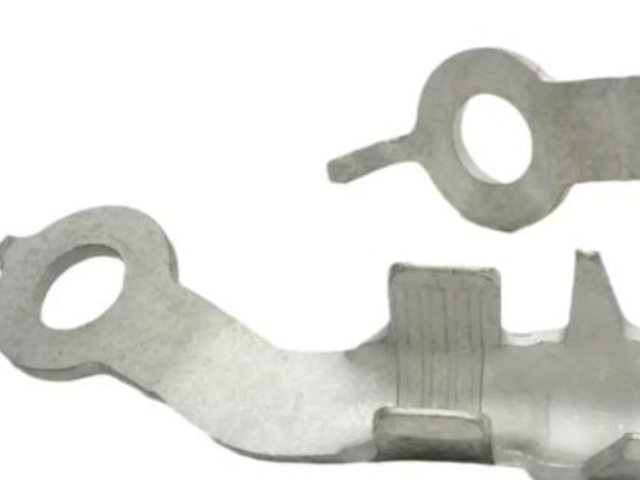
2.内圈——装在轴颈上,随轴转动3.冲压体——冲压轴承的**元件4.保持架——将冲压体均匀隔开,避免摩擦润滑剂也被认为是冲压轴承第五大件,它主要起润滑、冷却、清洗等作用。优点1摩擦阻力小,功率消耗小,机械效率高,易起动。2、尺寸标准化,具有互换性,便于安装拆卸,维修方便。3、结构紧凑,重量轻,轴向尺寸更为缩小。4、精度高,转速高,磨损小,使用寿命长。5、部分轴承具有自动调心的性能。6、适用于大批量生产,质量稳定可靠,生产效率高。缺点江苏比较好的精密冲压件品牌多样性:可以加工出各种复杂形状的零件,满足不同的设计需求。
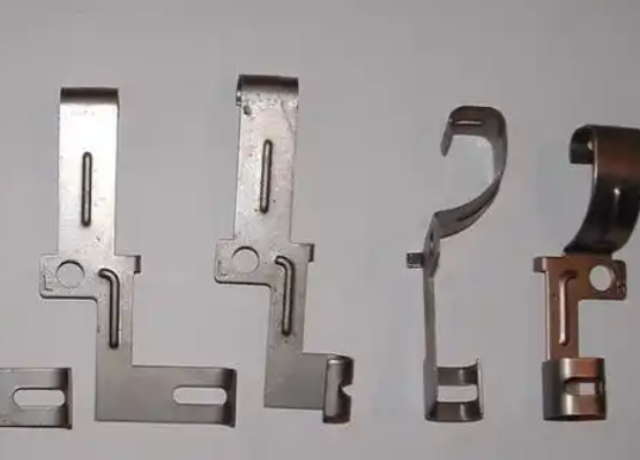
1、噪音大。2、轴承座的结构比较复杂。3、成本较高。性能调心性能轴中心线相对轴承座孔中心线倾斜时,轴承仍能正常工作的能力。双列向心球面球轴承和双列向心球面滚子轴承具有良好的调心性能。滚子轴承和滚针轴承不允许内、外圈轴线有相对倾斜。各类冲压轴承允许的倾斜角不同,如单列向心球轴承为8′~16′,双列向心球面球轴承为2°~3°,圆锥滚子轴承≤2′。极限转速 在一定载荷和润滑条件下轴承所允许的最高转速。极限转速与轴承类型、 尺寸、精度、 游隙、保持架、负荷和冷却条件等有关。轴承工作转速应低于极限转速。 选用高精度轴承、 改善保持架结构和材料、采用油雾润滑、改善冷却条件等,都可以提高极限转速。
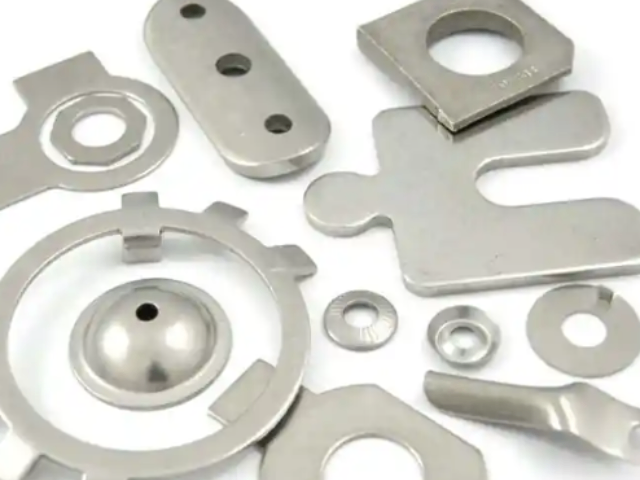
多样性:可以加工出各种复杂形状的零件,满足不同的设计需求。在设计和制造精密冲压件时,需要考虑材料的选择、模具的设计、冲压工艺参数等因素,以确保**终产品的质量和性能。冲压件是指通过冲压工艺加工而成的金属零件。冲压工艺是一种利用模具对金属材料施加压力,使其发生塑性变形或断裂,从而获得所需形状和尺寸的加工方法。冲压件广泛应用于汽车、家电、电子、机械等行业。冲压件的主要特点包括:高效率:冲压工艺可以实现大批量生产,生产效率高。精度高:通过精密模具加工,冲压件的尺寸和形状精度较高。是精密冲裁的简称,采用精密冲裁技术,光面率典型值为Ra0.8-1.6μm。
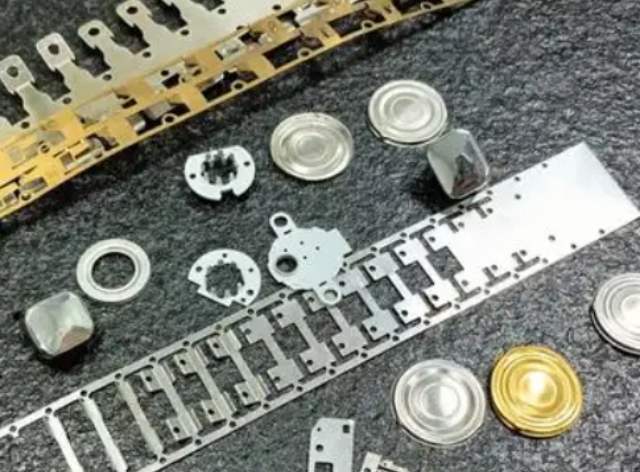
组成冲压轴承一般由内圈、外圈、冲压体和保持架四部分组。内圈的作用是与轴相配合并与轴一起旋转;外圈作用是与轴承座相配合,起支撑作用;冲压体是借助于保持架均匀的将冲压体分布在内圈和外圈之间,其形状大小和数量直接影响着冲压轴承的使用性能和寿命;保持架能使冲压体均匀分布,防止冲压体脱落,引导冲压体旋转起润滑作用。与滑动轴承比较,冲压轴承的径向尺寸较大,减振能力较差,高速时寿命低,声响较大。冲压轴承的结构由部分组成1.外圈——装在轴承座孔内,一般不转动这些工序的选择取决于冲压件的形状、尺寸和精度要求。昆山特色精密冲压件价格
尺寸精度可达微米级,同模件尺寸均匀,互换性强,减少后续加工成本。高新区耐用精密冲压件价格
一般板料冲压*能成形等壁厚的零件, 用变薄拉伸的方法**多能获得厚底薄壁零件, 冲压成形局限性限制了其应用范围。而在汽车零件生产中常遇到一些薄壁但却不等厚的零件 , 用单一的冲压与冷锻相结合的复合塑性成形方法加以成形, 显得很容易, 因此, 用冲压与冷锻相结合的方法就能扩展板料加工范围。 其方法是先用冲压方法预成形, 再用冷锻方法终成形。用冲压冷锻复合塑性成形, 其优点为: 一是原材料容易廉价采购, 可以降低生产成本; 二是降低单一冷锻所需的大成形力, 有利于提高模具寿命。高新区耐用精密冲压件价格
昆山精诚得精密五金模具有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的五金、工具中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来精诚得供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


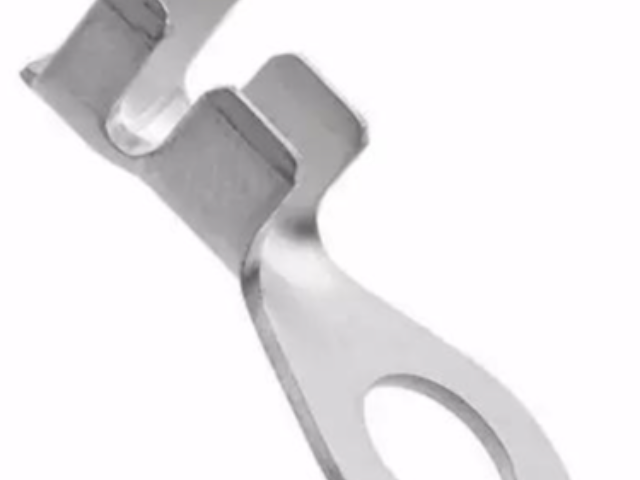
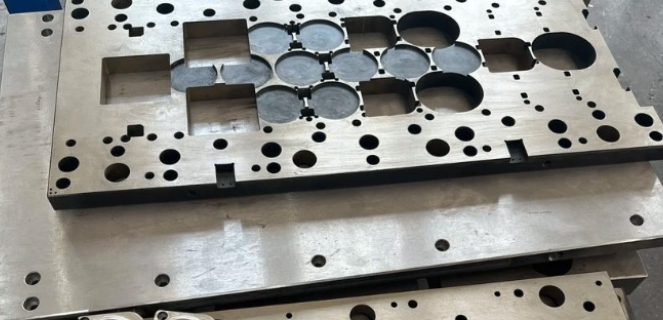
冲压模具介绍冲压所使用的模具称为冲压模具,简称冲模。冲模是将材料(金属或非金属)批量加工成所需冲件的**工具。冲模在冲压中至关重要,没有符合要求的冲模,批量冲压生产就难以进行;没有先进的冲模,先进的冲压工艺就无法实现。冲压工艺与模具、冲压设备和冲压材料构成冲压加工的三要素,只有它们相互结合才能得出冲压件。(1)设计的冲压件必须满足产品使用和技术性能,并能便于组装及修配。(2)设计的冲压件必须有利于提高金属材料的利用率,减少材料的品种和规格,尽可能降低材料的消耗。在允许的情况下采用价格低廉的材料,尽可能使零件做到无废料及少废料冲裁。用于制造发动机零部件、高精度表盘、指针结构件等,满足轻量化与双重...
- 工业园区比较好的精密冲压件采购 2026-11-07
- 高新区耐用精密冲压件批发 2026-11-07
- 虎丘区耐用精密冲压件更换 2026-11-06
- 常熟好的精密冲压件配送 2026-11-06
- 张家港常规精密冲压件品牌 2026-11-06
- 吴江区耐用精密冲压件推荐 2026-11-06
- 江苏耐用精密冲压件推荐 2026-11-06
- 工业园区常规精密冲压件采购 2026-11-06
- 吴中区靠谱的精密冲压件价格 2026-11-06
- 姑苏区靠谱的精密冲压件预算 2026-11-06
- 吴江区好的精密冲压件采购 2026-11-05
- 工业园区耐用精密冲压件配送 2026-11-05
- 虎丘区制造精密冲压件品牌 2026-11-05
- 高新区比较好的精密冲压件推荐 2026-11-05
- 太仓比较好的精密冲压件价格 2026-11-05
- 工业园区耐用精密冲压件设计 2026-11-05

- 工业园区靠谱的精密冲压模具更换 11-06
- 常熟好的精密冲压件配送 11-06
- 工业园区制造精密冲压模具推荐 11-06
- 张家港常规精密冲压件品牌 11-06
- 高新区常规精密冲压模具批发 11-06
- 苏州常规精密冲压模具品牌 11-06
- 吴江区耐用精密冲压件推荐 11-06
- 江苏耐用精密冲压件推荐 11-06
- 工业园区常规精密冲压件采购 11-06
- 吴中区靠谱的精密冲压件价格 11-06