
- 品牌
- 精诚得
- 型号
- 齐全
轴承润滑主要有脂润滑和油润滑。采用脂润滑不易泄漏、易于密封、使用时间长、维护简便且油膜强度高,但摩擦力矩比油润滑大,不宜用于高速。轴承中脂的装填量不应超过轴承空间的1/2~1/3,否则会由于搅拌润滑剂过多而使轴承过热。油润滑冷却效果好,但密封和供油装置较复杂。油的粘度一般为 0.12~0.2厘米/秒。负荷大,工作温度高时宜选用粘度高的油,转速高时选用粘度低的油。润滑方式有油浴润滑、滴油润滑、油雾润滑、喷油润滑和压力供油润滑等。油浴润滑时,油面应不高于**下方的冲压体中心。若按弹性流体动压润滑理论设计轴承和选择润滑剂粘度,则接触表面将被油膜隔开。这时,在稳定载荷作用下,轴承寿命可提高很多倍。多样性:可以加工出各种复杂形状的零件,满足不同的设计需求。张家港常规精密冲压件配送
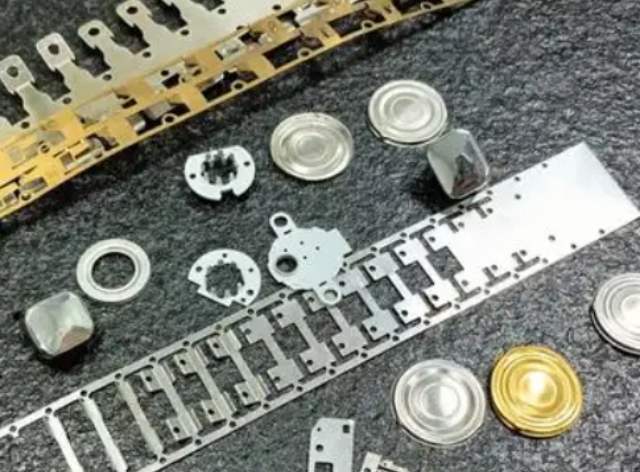
日本东京大学利用一种 WFDG技术制作了微冲压加工的冲头与冲模, 利用该模具进行微细冲压, 可在 50μ m厚的聚酰胺塑料板上冲出宽为 40μ m的非圆截面微孔。在超薄壁金属筒形件拉深方面, 清华大学有了良好的开端。超薄壁拉深技术的关键是要有高精度的成形机。 他们在壁厚为 0.001mm~ 0.1mm的超薄壁金属圆筒成形中, 研制出一台有微机控制功能的精密成形试验机, 使冲头与凹模在加工过程中对中精度达到 1μ m, 有效地解决了超薄壁拉深中易出现起皱与断裂而不能正常操作的难题。利用该机对初始壁厚为 0.3mm 的黄铜和纯铝进行一系列变薄拉深加工, 加工出内径为 16mm, 壁厚为 0.015mm~0.08mm,长度为 30mm的一系列超薄壁金属圆筒。 经检测, 成形后的超薄壁筒壁厚差小于 2μ m, 表面粗糙度 Ra0.057μ m, 从而**地提升了应用该超薄壁圆筒仪器仪表的精度, 相应地也提升了安装该仪器仪表整机的性能太仓比较好的精密冲压件设计在设计和制造精密冲压件时,需要考虑材料的选择、模具的设计、冲压工艺参数等因素,确保产品的质量和性能。
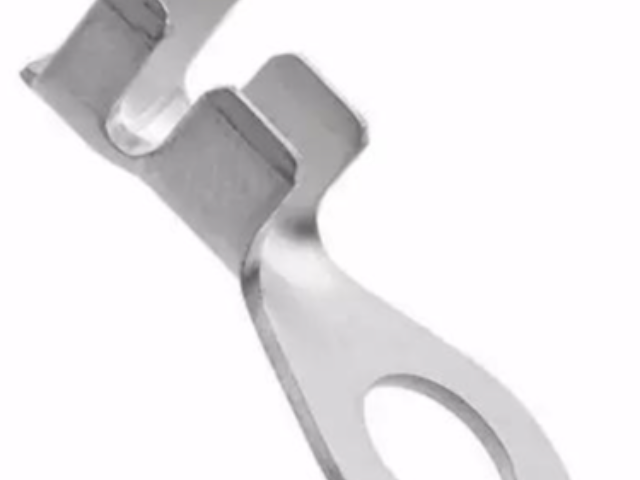
微细冲压现在所谈论的微细加工指的是微零件加工技术。微零件的界定通常指的是至少有某一方向的尺寸小于 100μ m, 它比常规的制造技术有着无可比拟的应用前景。用该技术制作的微型机器人、微型飞机、 微型卫星、 卫星陀螺、 微型泵、 微型仪器仪表、 微型传感器、 集成电路等等, 在现代科学技术许多领都有着出色的应用, 他能给许多领域带来新的拓展和突破, 无疑将对我国未来的科技和**事业有着深远的影响, 对世界科技发展的推动作用也是难以估量的。 譬如微型机器人可完成光导纤维的引线、 粘接、 对接等复杂操作和细小管道、 电路的检测, 还可以进行集成芯片生产、 装配等等, *此就不难窥见微细加工诱人的魅力。
发达工业国家对微细加工的研究开发十分重视, 投入了大量的人力、 物力、 财力, 一些有远见的***大学和公司也加入了这一行列。我国在这方面也做了大量的研究工作, 有理由认为在 21 世纪, 微细加工一定会像微电子技术一样, 给整个世界带来巨大的变化和深刻的影响。对于模具工业, 由于冲压零件的微型化及精度要求的不断提高, 给模具技术提出了更高的要求。原因是微零件比传统的零件成形要困难得多, 其理由是: ①零件越小, 表面积与体积比迅速增大; ②工件与工具间的粘着力, 表面张力等***增大; ③晶粒尺度的影响***, 不再是各向同性的均匀连续体;弯曲件的尺寸公差等级为FT5-FT10,受模具结构与材料性能影响。
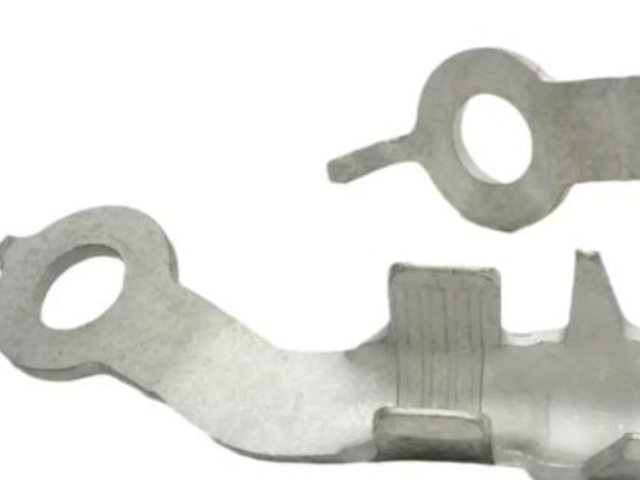
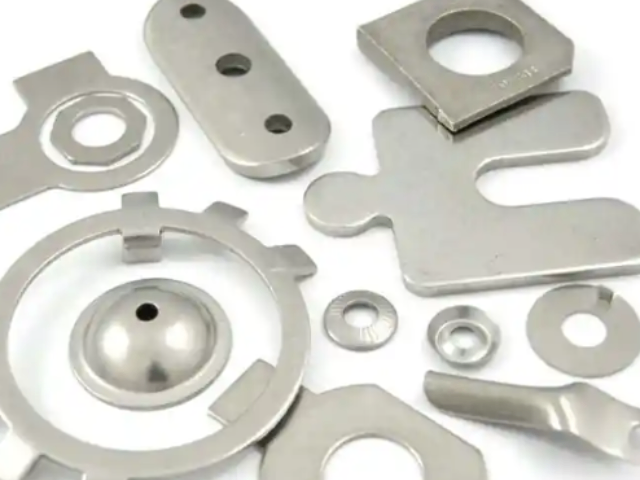
但是,冲压加工所使用的模具一般具有**性,有时一个复杂零件需要数套模具才能加工成形,且模具制造的精度高,技术要求高,是技术密集形产品。所以,只有在冲压件生产批量较大的情况下,冲压加工的优点才能充分体现,从而获得较好的经济效益的。当然,冲压加工也存在着一些问题和缺点。主要表现在冲压加工时产生的噪音和振动两种公害,而且操作者的安全事故时有发生。不过,这些问题并不完全是由于冲压加工工艺及模具本身带来的,而主要是由于传统的冲压设备及落后的手工操作造成的。随着科学技术的进步,特别是计算机技术的发展,随着机电一体化技术的进步,这些问题一定会尽快得到完善的解决。适应性强:可以加工各种形状和复杂的零件。姑苏区靠谱的精密冲压件配送
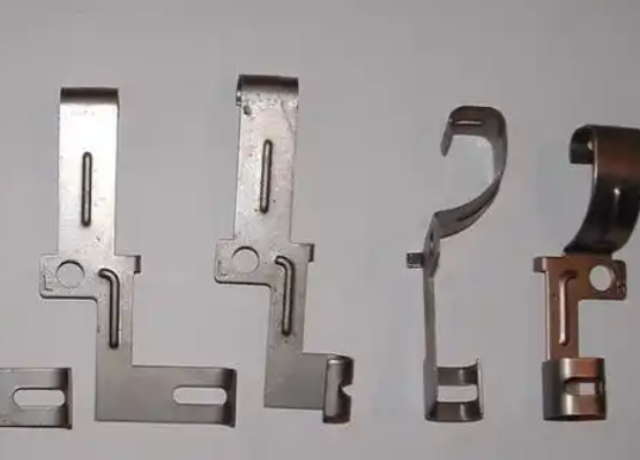
汽车是冲压件的主要应用领域之一。张家港常规精密冲压件配送
此种方法也适用于在冲床内进行成形品的联结及各种产品的复合成形。许多难成形的材料, 例如镁合金、 钛合金等产品, 都可用该种方法冲压成形。由于这种冲压要求冲床滑块在下降过程中具有停顿的功能, 以便对材料加热提供时间, 故人们研制一种全新概念的冲床—— —数控曲轴式伺服马达冲床, 利用该冲床还可在冲压模具内实现包括攻螺纹、铆接等工序的复合加工, 从而有力地拓展了冲压加工范围, 为镁合金在塑性加工业广泛应用奠定了坚实的基础。 [1]冲压与冷锻的结合张家港常规精密冲压件配送
昆山精诚得精密五金模具有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同精诚得供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


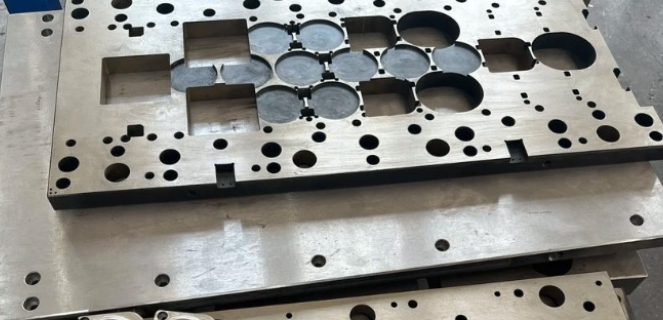
冲压模具介绍冲压所使用的模具称为冲压模具,简称冲模。冲模是将材料(金属或非金属)批量加工成所需冲件的**工具。冲模在冲压中至关重要,没有符合要求的冲模,批量冲压生产就难以进行;没有先进的冲模,先进的冲压工艺就无法实现。冲压工艺与模具、冲压设备和冲压材料构成冲压加工的三要素,只有它们相互结合才能得出冲压件。(1)设计的冲压件必须满足产品使用和技术性能,并能便于组装及修配。(2)设计的冲压件必须有利于提高金属材料的利用率,减少材料的品种和规格,尽可能降低材料的消耗。在允许的情况下采用价格低廉的材料,尽可能使零件做到无废料及少废料冲裁。用于制造发动机零部件、高精度表盘、指针结构件等,满足轻量化与双重...
- 工业园区比较好的精密冲压件采购 2026-11-07
- 高新区耐用精密冲压件批发 2026-11-07
- 虎丘区耐用精密冲压件更换 2026-11-06
- 常熟好的精密冲压件配送 2026-11-06
- 张家港常规精密冲压件品牌 2026-11-06
- 吴江区耐用精密冲压件推荐 2026-11-06
- 江苏耐用精密冲压件推荐 2026-11-06
- 工业园区常规精密冲压件采购 2026-11-06
- 吴中区靠谱的精密冲压件价格 2026-11-06
- 姑苏区靠谱的精密冲压件预算 2026-11-06
- 吴江区好的精密冲压件采购 2026-11-05
- 工业园区耐用精密冲压件配送 2026-11-05
- 虎丘区制造精密冲压件品牌 2026-11-05
- 高新区比较好的精密冲压件推荐 2026-11-05
- 太仓比较好的精密冲压件价格 2026-11-05
- 工业园区耐用精密冲压件设计 2026-11-05

- 工业园区靠谱的精密冲压模具更换 11-06
- 常熟好的精密冲压件配送 11-06
- 工业园区制造精密冲压模具推荐 11-06
- 张家港常规精密冲压件品牌 11-06
- 高新区常规精密冲压模具批发 11-06
- 苏州常规精密冲压模具品牌 11-06
- 吴江区耐用精密冲压件推荐 11-06
- 江苏耐用精密冲压件推荐 11-06
- 工业园区常规精密冲压件采购 11-06
- 吴中区靠谱的精密冲压件价格 11-06