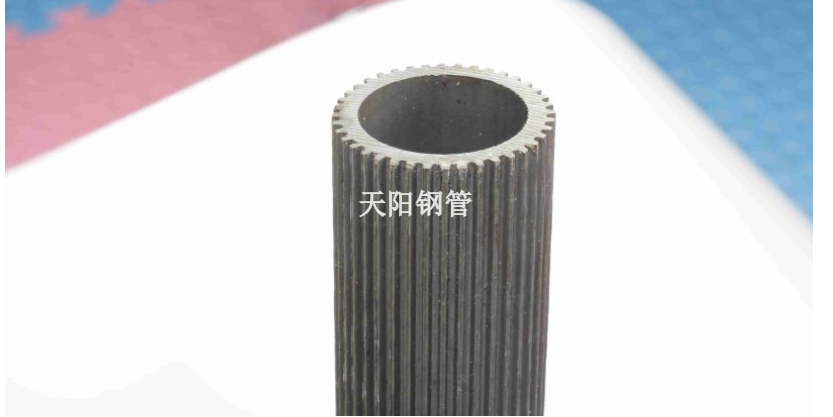
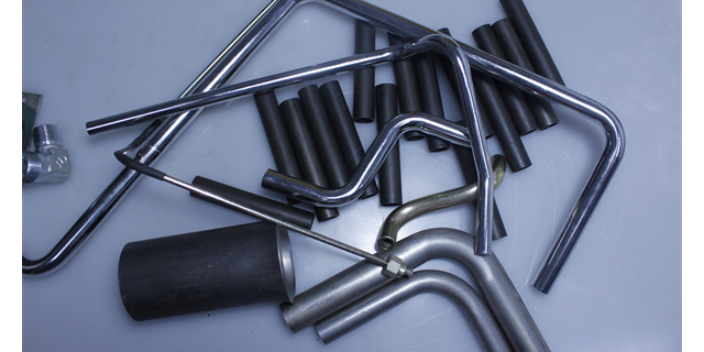
液压钢管管路如何安装?吸油管路的安装及要求:1)吸油管路要尽量短,弯曲少,管径不能过细。以减小吸油管的阻力,避免吸油困难,产生吸空、气蚀现象,对于泵的吸程高度,各种泵的要求有所不同,但一般不超过500mm。2)吸油管应连接严密,不得漏气,以免使泵在工作时吸进空气,导致系统产生噪声,以致无法吸油(在泵吸入部分的螺纹及法兰接合面上往往会由于小小的缝隙而漏人空气)。3)除了个别泵(在产品说明书或样本中有说明)以外,一般在吸油管上应安装滤油器,滤油精度通常为100~200目,滤油器的通油能力至少相当于泵的额定流量的两倍,同时要考虑清洗时拆装方便。精密液压钢管适用于液压、机械加工等领域;江西精拔液压钢管厂家电话
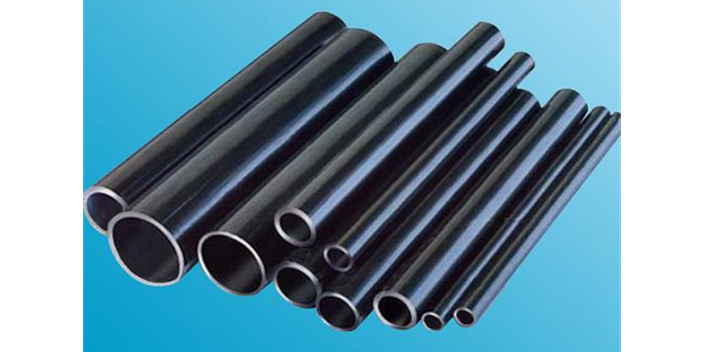
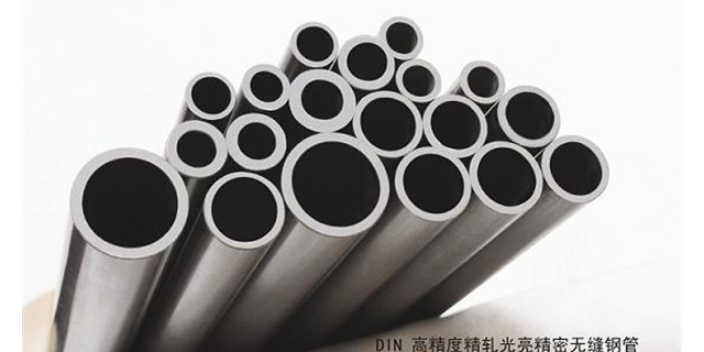
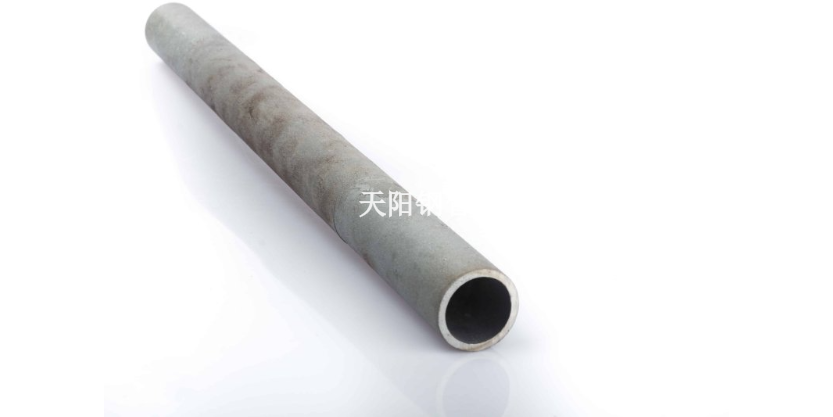
液压接头用钢管基本上分为液压系统上用的流体管和油钢筒管,而冷拔或冷轧精密无缝钢管也包含液压钢管。一般普通的液压油对钢管和钢接头是没有腐蚀性的,所以在液压系统中普遍用碳钢。用碳钢作为液压接头用钢管的两个好处,分别是内外光洁度好和易加工。内外光洁度好,主要是从生产工艺来说,液压系统上的流体管在国内国标接近的标准是GB3639-83。是冷拔工艺生产标准,选用精密无缝钢管制造机械结构或液压设备等,可以让液压接头用钢管的尺寸精度高和表面光洁度比普通的无缝钢管精度高。青海异型液压钢管批发价液压系统上的流体管在国内国标接近的标准是GB3639-83。
一般的无缝钢管的生产工艺可以分为冷拔与热轧两种,冷轧无缝钢管的生产流程一般要比热轧要复杂,管坯首先要进行三辊连轧,挤压后要进行定径测试,如果表面没有响应裂纹后圆管要经过割机进行切割,切割成长度约一米的坯料。然后进入退火流程,退火要用酸性液体进行酸洗,酸洗时要注意表面是否有大量的起泡产生,如果有大量的起泡产生说明钢管的质量达不到相应的标准。外观上冷轧无缝钢管要短于热轧无缝钢管,冷轧无缝钢管的壁厚一般比热轧无缝钢管要小,但是表面看起来比厚壁无缝钢管更加明亮,表面没有太多的粗糙,口径也没有太多的毛刺。
液压钢管如何保养维护及它应用领域:液压钢管的保养与维护:液压钢管的清洗:利用溶剂、乳剂清洗钢材表面,以达到去除油。但它不能去除钢材表面的锈、氧化皮、焊药等,因此在防腐生产中起到辅助手段。液压钢管的工具除锈:主要使用钢丝刷等工具对钢材表面进行打磨,可以去除松动或翘起的氧化皮、铁锈、焊渣等。若钢材表面附着牢固的氧化铁皮,工具除锈效果不理想,达不到防腐施工要求的锚纹深度。液压钢管的酸洗:一般用化学和电解两种方法做酸洗处理,有时可用其作为喷砂除锈后的再处理。管道防腐只采用化学酸洗,可以去除氧化皮、铁锈、旧涂层,化学清洗虽然能使表面达到一定的清洁度和粗糙度,但其锚纹浅,而且易对环境造成污染。液压钢管冷弯不变形,可扩口、压扁无裂痕。
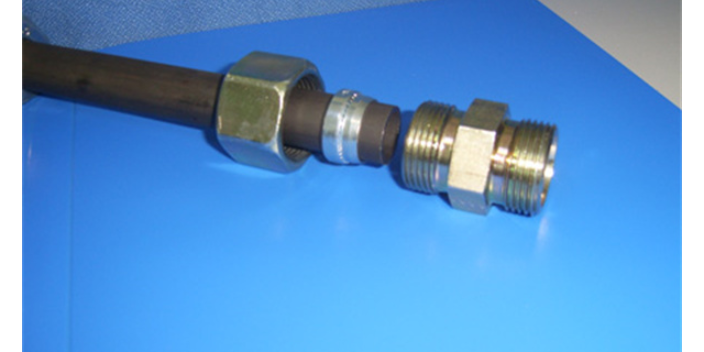
精密液压钢管热处理后常见的问题:1、硬度不合格,硬度高,可以提高问火温度重新进行回火处理,精密液压钢管硬度不足,精密液压钢管多因为加热温度低或时间短,回火温度高,等温温度高或时间长,介质的冷却能力差及精密无缝管加热时脱碳造成等,通常要重新热处理。2、精密液压钢管金相组织不合格,指淬火马氏体的级別高于2.5级,原因主要是加热温度髙或保温时间长,需进行重结晶退火后再热处理。3、表面脱碳,盐浴脱氧不良,或夹具诱蚀等,盐浴中氧化物超标,对于用精密无缝管而言,其螺纹不再加工,将使其耐磨性很大降低,必须防止出现脱碳现象。4、中径及倒锥度超差,没有控制好精密液压钢管淬火工艺参数(加热温度,保温时间或冷却介质等),也可能同机械加工尺寸控制不严,原材料的球化不良有关,需退火后重新淬火处理。液压钢管基本上分为液压系统上用的流体管和油钢筒管。青海异型液压钢管批发价
液压传动是一种传动形式,利用流体作为工作介质来传递和控制能量。江西精拔液压钢管厂家电话
液压钢管管路的正确布置:焊接液压管道的焊工应持有有效的高压管道焊接合格证。焊接工艺的选择:乙炔气焊主要用于一般碳钢管壁厚度小于等于2mm的管子。电弧焊主要用于碳钢管壁厚大于2mm的管子。管子的焊接较好用氩弧焊。对壁厚大于5mm的管子应采用氩弧焊打底,电弧焊填充。必要的场合应采用管孔内充保护气体方法焊接。焊条、焊剂应与所焊管材相匹配,其牌号必须有明确的依据资料,有产品合格证,且在有效使用期内。焊条、焊剂在使用前应按其产品说明书规定烘干,并在使用过程中保持干燥,在当天使用。焊条药皮应无脱落和明显裂纹。江西精拔液压钢管厂家电话