
- 品牌
- 精诚得
- 型号
- 齐全
精冲件断面粗糙度与模具的精度及维修,与冲件的材料及精冲时的润滑有关。在正常的维修和刃磨等条件下,精冲件断面粗糙度为Ra0.8~1.6μm。在一定的良好工艺条件下,精冲件可达到整个冲裁面都是光洁面。为提高精冲生产的经济性,在冲件毛刺侧允许有少量撕裂,常用光面率(光面高度占料厚的比例)来表示。精冲件的毛刺是不可避免的。精冲厚料时毛刺高度若超过0.2mm,模具须刃磨。精冲零件在使用前可用机械振动或砂带磨削等方法去除毛刺。 [2]是将平板毛坯在压力作用下弯成具有一定角度和曲率工件的冲压工序。苏州耐用精密冲压件推荐
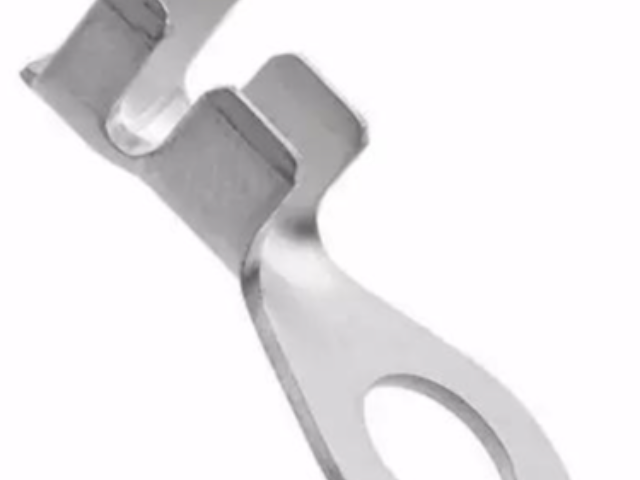
采用模具和工具在压力机的作用下将平板配料弯成具有一定角度和曲率工件的冲压工序,称为弯曲。最小弯曲半径最小弯曲半径弯曲半径过小时,变形区材料易产生畸变和微裂。当弯曲半径过大时,弯曲角度与圆角半径的精度由于回弹而不易控制。合适的弯曲半径赋予弯曲件良好的弯曲工艺性。板材的最小弯曲半径见图11,管材的最小弯曲半径见图12。弯曲高度弯曲件的直边高度不宜过小。直边高度过小时会影响弯曲件成形后的精度,一般需加大弯边高度,待弯曲成形后再加工至规定尺寸,或者在弯曲变形区制成浅槽再弯曲成形,见图13。 [2]昆山耐用精密冲压件采购材料利用率高:冲压过程中材料的浪费较少,能够有效利用金属材料。
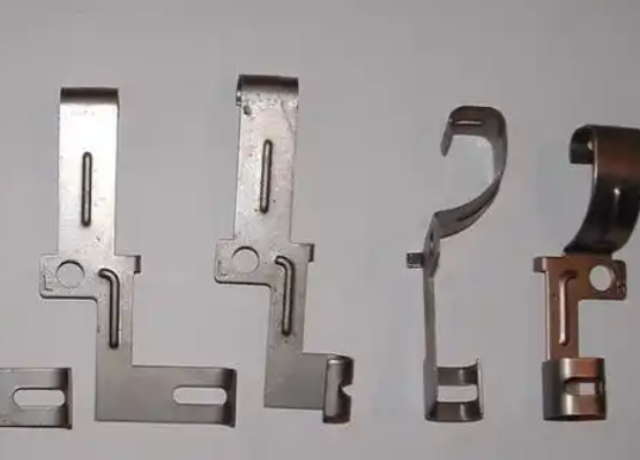
①冲裁件的形状应尽可能简单、对称,避免形状复杂的曲线。②冲裁件各直线或曲线的连接处应尽可能避免锐角,严禁尖角,一般应有R>0.5t(t为料厚)以上的圆角。具体冲裁件的**小圆角半径允许值见图1,如果是少废料、无废料排样冲裁,或者采用镶拼模具时可不要求冲裁件有圆角。③冲裁件的孔与孔之间、孔与边缘之间的距离a不能过小(图2),一般当孔边缘与制件外形边缘不平行,a≥t;平行时,a≥1.5t。④冲孔尺寸也不宜太小,否则凸模强度不够。常见材料冲孔**小尺寸见图3。
④工件表面存储润滑剂相对困难。 微细冲压的一个重要方面是冲小孔, 譬如微型机械、 微型仪器仪表中就有很多需要冲压的小孔。 故研究小孔冲压应是微细冲压的一个极其重要的问题。冲小孔的研究着重于: 一是如何减小冲床尺寸;二是如何增大微小凸模的强度和刚度 (这方面除了涉及到制作的材料及加工的技术外, **常用的便是增加微小凸模的导向及保护等)。 尽管在冲小孔上需要研究的问题还很多, 但也取得了不少可喜的成绩。有资料表明国外已经开发的微冲压机床长 111mm,宽 62mm, 高 170mm,装有一个交流伺服电机, 可产生 3kN的压力。该压力机床装有连续冲压模, 能实现冲裁和弯曲等。精密冲压件广泛应用于电子、汽车、航空航天、医疗器械等行业。
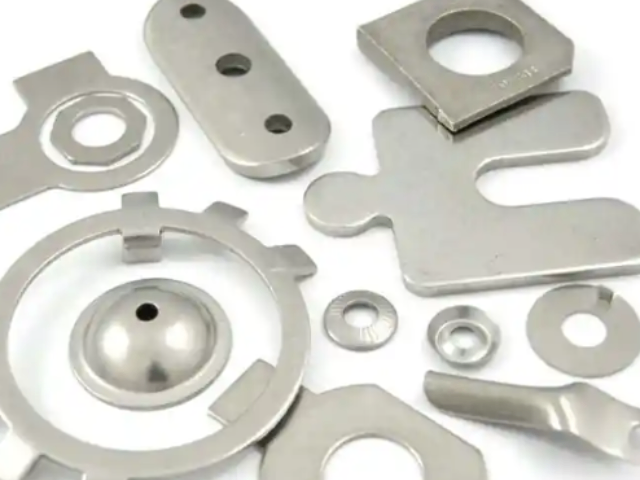
精冲是精密冲裁的简称,它是在普通冲裁技术上基础上发展起来的一种精密板料冲裁工艺。 [1]精冲件工艺应考虑以下几点:(1)圆角半径精冲件外形和内形的夹角部位都应用圆角连接。圆角半径过小时,尖角处的剪切面易发生撕裂,模具刃口易崩裂或产生严重磨损。**小圆角半径与精冲件料厚、力学性能以及尖角部位、夹角大小有关,见图7。(2)孔径和孔间(边)距精冲件的最小孔径与材料厚度及力学性能有关,见图8。(3)槽宽和槽边距精冲槽形比精冲圆孔难度稍大,主要是凸模抗纵向弯曲的程度与槽宽和槽长及其比值的大小有关,可按图9判断精冲槽形时零件对精冲工艺的适应性。占全球精冲件消费总量的61.1%,涵盖变速箱齿轮、底盘零件、安全带插舌、座椅调节器齿条等200余种部件。虎丘区靠谱的精密冲压件设计
汽车发动机飞轮盘采用20MnB5钢,通过球化退火提升塑性。苏州耐用精密冲压件推荐
轴承润滑主要有脂润滑和油润滑。采用脂润滑不易泄漏、易于密封、使用时间长、维护简便且油膜强度高,但摩擦力矩比油润滑大,不宜用于高速。轴承中脂的装填量不应超过轴承空间的1/2~1/3,否则会由于搅拌润滑剂过多而使轴承过热。油润滑冷却效果好,但密封和供油装置较复杂。油的粘度一般为 0.12~0.2厘米/秒。负荷大,工作温度高时宜选用粘度高的油,转速高时选用粘度低的油。润滑方式有油浴润滑、滴油润滑、油雾润滑、喷油润滑和压力供油润滑等。油浴润滑时,油面应不高于**下方的冲压体中心。若按弹性流体动压润滑理论设计轴承和选择润滑剂粘度,则接触表面将被油膜隔开。这时,在稳定载荷作用下,轴承寿命可提高很多倍。苏州耐用精密冲压件推荐
昆山精诚得精密五金模具有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的五金、工具中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来精诚得供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


2 绿色制造 在模具制造中, 应采用绿色制造。 现在有一种激光再制造技术, 它是以适当的合金粉末为材料, 在具有零件原形 CAD/CAM软件支持下, 采用计算机控制激光头修复模具。具体过程是当送粉机和加工机床按指定空间轨迹运动, 光束辐射与粉末输送同步,使修复部位逐步熔敷, ***生成与原形零件近似的三维体, 且其性能可以达到甚至超过原基材水平, 这种方法在冲模修复尤其是在覆盖件冲模修复中用途**广。 由于该项技术不以消耗大量自然资源为目标,故称为绿色制造。 此外, 在冲压生产中应尽量减少冲压工艺废料及结构废料, 比较大限度地利用材料和比较低限度地产生废弃物。弯曲件的尺寸公差等级为FT5-FT...
- 吴江区好的精密冲压件更换 2026-11-07
- 张家港常规精密冲压件推荐 2026-11-07
- 工业园区比较好的精密冲压件采购 2026-11-07
- 高新区耐用精密冲压件批发 2026-11-07
- 虎丘区耐用精密冲压件更换 2026-11-06
- 常熟好的精密冲压件配送 2026-11-06
- 张家港常规精密冲压件品牌 2026-11-06
- 吴江区耐用精密冲压件推荐 2026-11-06
- 江苏耐用精密冲压件推荐 2026-11-06
- 工业园区常规精密冲压件采购 2026-11-06
- 吴江区比较好的精密冲压件品牌 2026-11-05
- 吴中区便宜的精密冲压件服务热线 2026-11-05
- 吴江区好的精密冲压件采购 2026-11-05
- 工业园区耐用精密冲压件配送 2026-11-05
- 虎丘区制造精密冲压件品牌 2026-11-05
- 高新区比较好的精密冲压件推荐 2026-11-05

- 苏州制造精密冲压模具设计 11-07
- 高新区耐用精密冲压模具价格 11-07
- 张家港常规精密冲压件推荐 11-07
- 工业园区比较好的精密冲压件采购 11-07
- 高新区耐用精密冲压件批发 11-07
- 江苏制造精密冲压模具采购 11-07
- 常熟好的精密冲压模具推荐 11-07
- 虎丘区耐用精密冲压件更换 11-06
- 工业园区靠谱的精密冲压模具更换 11-06
- 常熟好的精密冲压件配送 11-06