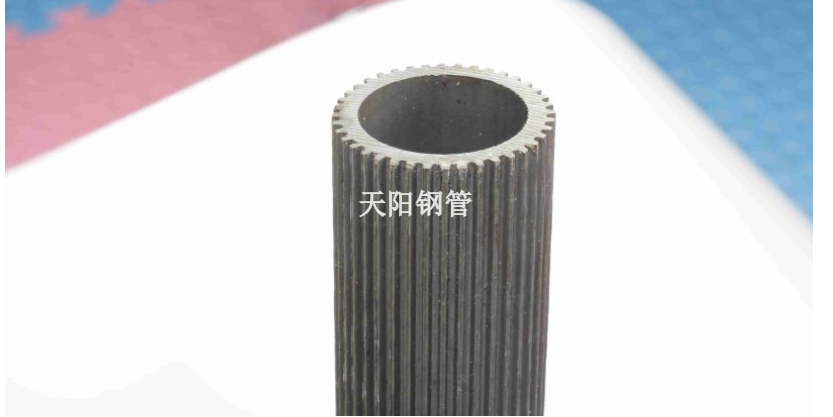
液压钢管的接头如何安装?胶管在移动或静止中,均不能过度弯曲,也不能在根部弯曲,至少要在其直径的1.5倍处开始弯曲;胶管移动到极端位置时不得拉得太紧,应比较松弛;尽量避免胶管的扭转变形;胶管尽可能远离热辐射构件,必要时装隔热板;应避免胶管外部损伤,如使用中同构件表面的长期摩擦等;若胶管自重引起过分变形时,应有支托件。液压钢管的管路安装:安装前所有钢管可先酸洗处理,特别是与卡套式管接头连接的钢管应先酸洗,然后将卡套预先紧固在管端;所有管接头应先用煤油清洗干净待装,里面的o型密封圈应暂时取出保管,待正式安装时再放上;施工中要保持泵、分配器等设备的油口,管接头、管端等开口处清洁,不能让水、灰尘等异物进入;管路应在自由状态下敷设,焊装后的管路不得施加过大的径向力强行固定和连接;轴承座的油孔要事先检查,内部油路是否畅通,油口螺纹是否同接头相配。液压钢管表面出现锈斑的原因有:液压钢管的表面含有酸,碱和盐类物质,引起局部腐蚀;山东专业液压钢管生产厂家
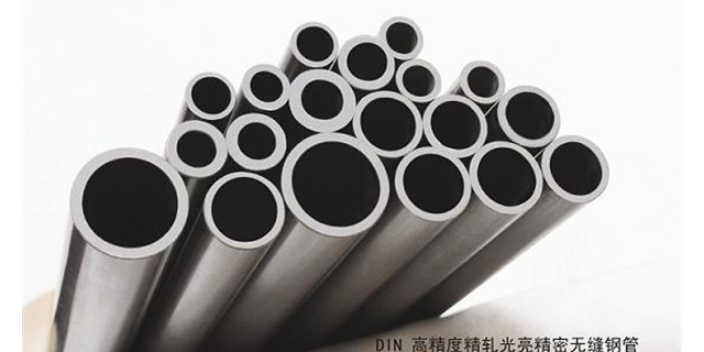
液压钢管管路的正确布置:管道在配管、焊接、预安装后,再次拆开进行酸洗磷化处理。经酸洗磷化后的管道,向管道内通入热空气进行快速干燥。干燥后,如在几日就复装成系统、管内通入液压钢管油,一般可不作防锈处理,但应妥善保管。如须长期搁置,需要涂防锈涂料,则必须在磷化处理48小时后才能涂装。应注意,防锈涂料必须能与以后管道清洗时的清洗液或使用的液压油相容。软管的应用只限于以下场合:设备可动元件之间;便于替换件的更换处;抑制机械振动或噪声的传递处。软管的安装一定要注意不要使软管和接头造成附加的受力、扭曲、急剧弯曲、磨擦等不良工况。软管在装入系统前,也应将内腔及接头清洗干净。山东专业液压钢管生产厂家液压钢管精密钢管优点:高精度等。
液压系统管路漏油原因探讨及对策:管路安装固定不符合要求,常见的安装固定不当有:(1)在安装油管时,不顾管路的长度、角度、螺纹是否合适强行进行装配,使管路变形,产生安装应力,同时很容易碰伤管路,导致其强度下降;(2)安装油管时不注意固定,拧紧螺栓时管路随之一起转动,造成管路扭曲或与别的部件相碰而产生摩擦,缩短管路的使用寿命;(3)管路卡子固定有时过松,使管路与卡子间产生的摩擦、振动加强;有时过紧,使管路表面(特别是铝管)夹伤变形;这些情况都会使管路破损而漏油;(4)管路接头紧固力矩严重超过规定,使接头的喇叭口断裂,螺纹拉伤、脱扣,导致严重漏油的事故。
液压钢管管路漏油,液压管路疲劳破坏或老化:大量硬液压管路断口的观察和分析表明,硬管的破裂是一种疲劳破坏,所以在管路上必定存在交变载荷的作用。当液压系统工作时,液压管路要承受较高的压力,再加上压力不稳定产生的交变应力、设备振动而产生的振动应力、装配应力等的共同作用,使硬管在材料缺陷处、腐蚀点或损伤处产生应力集中现象,管路发生疲劳破坏断裂而漏油。对于橡胶管路则会从高温、高压、弯曲、扭曲严重的地方发生老化、变硬和龟裂,较后油管爆破而漏油。液压钢管除锈的时候,我们可以采用酸洗的方法来去锈。
液压钢管管路的正确布置:对接焊焊缝的截面应与管子中心线垂直。焊缝截面不允许在转角处,也应避免在管道的两个弯管之间。在焊接配管时,必须先按安装位置点焊定位,再拆下来焊接,焊后再组装上整形。在焊接全过程中,应防止风、雨、雪的侵袭。管道焊接后,对壁厚小于等于5mm的焊缝,应在室温下自然冷却,不得用强风或淋水强迫冷却。焊缝应焊透,外表应均匀平整。压力管道的焊缝应抽样探伤检查。可以在全部配管完毕后将管夹与机架焊牢,也可以按需求相交进行。精密液压钢管可适用于机械加工等领域。山西精密液压钢管哪家好
液压钢管完全可以替代同标准的进口无缝液压钢管。山东专业液压钢管生产厂家
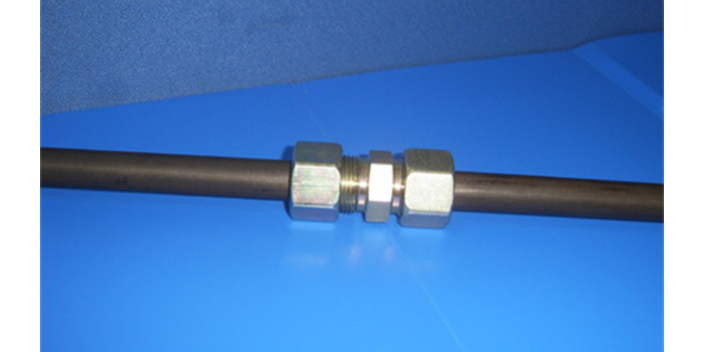
如何正确安装液压钢管?一、准备钢管:卡套接头所用钢管必须是精密冷拔液压钢管:1.将钢管垂直锯断,管端面与管轴线的垂直度允许误差为±3°,锯断后不得影响钢管锯断处圆度和直径;2.在钢管的端口,内、外表面轻度去毛刺,允许的倒角为0.2×45°;3.对于弯管,从直管末端到弯曲处的长度至少为螺母高度的2倍。二、卡套预安装:为保证卡套接头安装效果,建议用预安装接头体或其他相应预安装,设备进行预装配:1.在螺母的螺纹上,预安装接头体的螺纹和锥面上以及卡套上涂少量油脂.不锈钢接头请使用专门用润滑脂ASW040P;2.将螺母和卡套推上钢管,并确认卡套没有装反;3.将钢管压紧在预安装接头体内,用手将螺母拧入预安装接头,再用扳手,拧紧,直到卡套抱紧钢管,这时将明显感觉到拧紧力的增加,然后用扳手继续将螺母拧紧大约11/4至11/2圈,对于12mm以上较大规格的钢管要用加长的扳手,注意:在拧紧螺母时不要使钢管被带动旋转;4.检查钢管是否在卡套接头前端受挤后形成了一个明显突起,并已将卡套前沿包住,如已形成而且卡套在钢管上不能前后移动,只能略微转动说明预安装结束。山东专业液压钢管生产厂家