
- 品牌
- 赋耘
- 型号
- EP-06A
- 类型
- 电解服饰
- 电解液
- 电解腐蚀液
- 设备形式
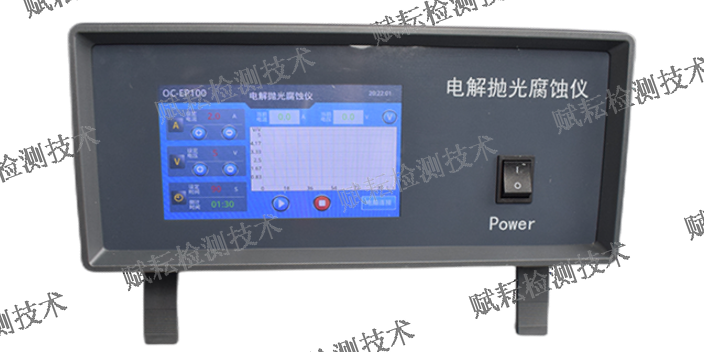
- 实现恒定电流和恒定电压工作方式
- 材质
- 玻璃,ABS
- 电极连接方式
- 单极式电解槽,复极式电解槽
- 加工定制
- 是
- 工作温度
- 0-200
- 功率
- 1
- 重量
- 15
- 产地
- 上海
- 厂家
- 赋耘
- 外形尺寸
- 1500mm*750mm*400mm,900mm*900mm*800mm,1600mm*750mm*400mm
EN12330-2000金属的腐蚀防护.钢铁上的镉电解镀层EN12540-2000金属的腐蚀防护.镍,镍加铬,铜加镍和铜加镍加铬的电解镀层日本工业标准调查会,关于电解腐蚀的标准JIST0305-2002假生理溶液中的电解腐蚀的检测方法,关于电解腐蚀的标准STAS10368-1982测定固体电绝缘材料因绝缘材料而引起的电解腐蚀的试验方法法国标准化协会,关于电解腐蚀的标准NFA91-119-1981电积铬镀层.电解腐蚀试验.(EC试验)国际标准化组织,关于电解腐蚀的标准ISO4539-1980铬电镀层电解腐蚀试验(EC试验)行业标准-电子,关于电解腐蚀的标准SJ/T31303-1994铝电解电容器铝箔腐蚀设备完好要求和检查评定方法。 晶间腐蚀的存在会发展造成断裂,会引起设备事故,为防止晶界腐蚀可以从改变钢的化学成分和改变人处理工艺!内蒙古不锈钢腐蚀仪代理加盟
防治措施编辑电蚀的速度非常高,因杂散电流可能是因短路而引起的大电流,因而危害极大。但电蚀是一种可以避免的人为腐蚀现象,防止措施主要有:①消除产生杂散电流的电源;电解腐蚀②使金属和海水充分绝缘;③消除出现两个电极的可能性;④安装排流装置。电解抛光参考资料试验材料电解液配比电压时间备注不锈钢1Cr—18Ni9Ti酒精(95%)940ml高氯酸(65%)60ml30~40V15~60秒不锈钢、合金钢、高速钢等酒精(95%)700ml;高氯酸(30%)200ml;甘油(丙三醇)100ml15~50V15~60秒通用电解液之一钢、铸铁、铝、铝合金等酒精(95%)700ml;高氯酸(30%)200ml;丁氧基乙醇100ml30~65V15~60秒比较好的通用配方之一不锈钢、碳钢铁、合金钢等醋酸(冰醋酸)900ml高氯酸(60%)100ml12~70V铀、锆、钛、铝合金钢、碳钢醋酸(冰醋酸)800ml高氯酸(60%)200ml40~100V1~15分不锈钢水250ml硫酸750ml1~2分不锈钢磷酸(85%)600ml硫酸400ml10~60秒不锈钢水80ml硫酸720ml甘油200ml不锈钢和合金钢水:240ml,硫酸:340ml磷酸(85%):650ml2~10分不锈钢水:330ml,硫酸120ml磷酸(85%):550ml1分cm2不锈钢和合金钢水:240ml,磷酸:(85%):650ml铬酸80%硫酸130ml5~60分100~130。 贵州铜合金腐蚀仪厂家直销晶间腐蚀检验的试样是有表面粗糙度的要求的,可以根据要求进行加工!
电解抛光和电化学抛光没有区别。电化学抛光也称电解抛光。电解抛光是以被抛工件为阳极,不溶性金属为阴极,两极同时浸入到电解槽中,通以直流电而产生有选择性的阳极溶解,从而达到工件表面光亮度增大的效果。电解抛光优点:1、内外色泽一致,光泽持久,机械抛光无法抛到的凹处也可整平。2、生产效率高,成本低廉。3、增加工件表面抗腐蚀性。一、方法不同1、电解抛光:利用金属表面微观凸点在特定电解液中和适当电流密度下﹐首先发生阳极溶解的原理进行抛光。2、电化学抛光:以被抛工件为阳极,不溶性金属为阴极,两极同时浸入到电解槽中,通以直流电而产生有选择性的阳极溶解。二、作用不同1、电解抛光:能很好地改善金属表面的质量,使之具有更好的耐蚀性和光亮度。2、电化学抛光:达到工件表面光亮度增大的效果。三、特点不同1、电解抛光:与化学抛光相比,可以消除阴极反应的影响,效果较好。2、电化学抛光:内外色泽一致,光泽持久,机械抛光无法抛到的凹处也可整平;生产效率高,成本低廉;增加工件表面抗腐蚀性。
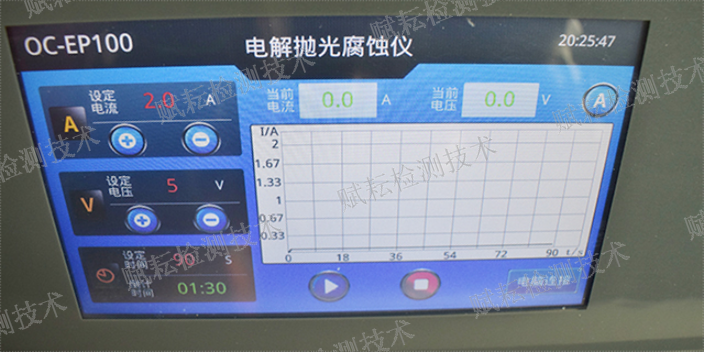
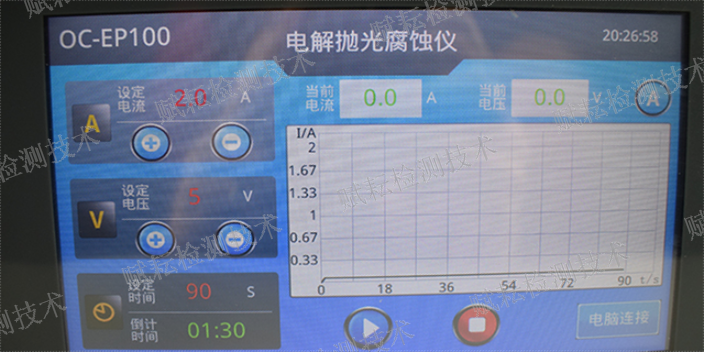
现场金相电解抛光腐蚀仪器的阳极阴极装置及其使用方法。本发明涉及一种现场金相电解抛光腐蚀仪器的阳极阴极装置,包含:电源;阳极组件,与电源正极电路连接,固定设置在大型工件上,且与金相检验部位点间隔一定距离;阴极组件,与电源负极电路连接,吸取化学抛光试剂后与大型工件上的金相检验部位点相接触,接通电源后,对金相检验部位点进行电解抛光腐蚀.本发明还提供一种现场金相电解抛光腐蚀仪器的阳极阴极装置的使用方法.本发明采用阴极组件吸取电解化学试剂的方式,在对金相检验部位点进行抛光腐蚀时,使电解化学试剂能与其充分接触,阳极组件能固定在铁磁性和非铁磁性的大型工件上,由此实现在现场大型工件上使用金相电解抛光腐蚀仪器对金相检验部位点.电解抛光腐蚀仪电压电流时间怎么设置?
工件抛光后表面无光泽,在浅黄色底子上有白色斑点,一般什么原因引起的?原因分析:可能是电解抛光溶液中铬酐含量过高,甚至超过1.5%。解决方法:铬离子属于重金属离子,对人体有致*作用,污染环境,可选用无铬抛光液。推荐使用“不锈钢通用电解液”。15.电解液成本核算主要是哪些?主要是电费、电解液、整流器、电解槽、极板、铜棒、加热管等。16.不锈钢各种材质在电解抛光时电流密度是多少?与电解成本有什么关联?原因分析:在市场常规情况下不锈钢各种材质在电解液的密度为:200系列不锈钢材质电流密度在25—50安培之间,300系列不锈钢材质电流密度在15—30安培之间,400系列不锈钢材质电流密度在30—55安培之间。200系列不锈钢材质电流密度在15—25安培之间,300系列不锈钢材质在10—15安培之间,400系列不锈钢材质在25—30之间。电流密度越大,耗电量越大。而在电解成本核算中,电费所占的比例大。 赋耘检测技术(上海)有限公司不锈钢晶间腐蚀仪!北京晶粒度腐蚀仪怎么使用
赋耘检测技术(上海)有限公司晶间腐蚀仪可以配水箱循环!内蒙古不锈钢腐蚀仪代理加盟
电解抛光中常见的疑难杂症1.电抛光后,表面为什么会发现似未抛光的斑点或小块?原因分析:抛光前除油不彻底,表面尚附有油迹。2.抛光过后表面局部为什么有灰黑色斑块存在?原因分析:可能氧化皮未彻底除干净。局部尚存在氧化皮。解决方法:加大***氧化皮力度,可选用“不锈钢氧化皮***液”,“不锈钢氧化皮***膏”等产品。因除锈除氧化皮产品较多,具体适用产品可咨询威海云清化工开发院。3.抛光后工件棱角处及前列过腐蚀是什么原因引起的?原因分析:棱角、前列的部位电流过大,或电解液温度过高,抛光时间过长,导致过度溶解。解决方法:调整电流密度或溶液温度,或缩短时间。检查电极位置,在棱角处设置屏蔽等。内蒙古不锈钢腐蚀仪代理加盟


晶间腐蚀试验标准:不锈钢晶间腐蚀试验:ASTMA262-2014GB/T4334-2008ISO3651-2:1998ASTMA763-93(R2009)煅制高镍铬轴承合金晶间腐蚀敏感性的检查用测试方法方法A:ASTMG28-02(2008)不锈钢压力容器晶间腐蚀敏感性检验:GB/T21433-2008镍基合金晶间腐蚀A法:GB/T15260-1994煅制高镍铬轴承合金晶间腐蚀敏感性的检查用测试方法方法A:ASTMG28-02(2008)5XXX系铝合金晶间腐蚀试验方法质量损失法:GB/T26491-2011铝合金晶间腐蚀测定方法:GB/T7998-2005用浸入氯化钠+过氧化氢溶...
- 山西腐蚀仪配合通风系统 2026-10-21
- 浙江电解腐蚀仪怎么使用 2026-10-20
- 湖南电解抛光腐蚀仪什么价格 2026-10-20
- 不锈钢腐蚀仪配合通风系统 2026-10-20
- 湖南铜合金腐蚀仪怎么选择 2026-10-19
- 电解抛光腐蚀仪对人体伤害有吗 2026-10-19
- 江苏晶粒度腐蚀仪检测什么材料用 2026-10-18
- 北京不锈钢腐蚀仪对人体伤害有吗 2026-10-17
- 天津电解抛光腐蚀仪配合通风系统 2026-10-17
- 湖南铝合金腐蚀仪 2026-10-15
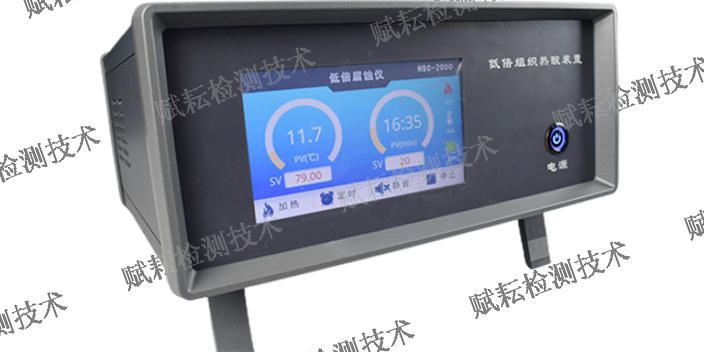
- 江苏热酸蚀腐蚀仪OEM厂家 2026-10-13
- 低倍电解腐蚀仪怎么使用 2026-10-13
- 福建低倍电解腐蚀仪检测什么材料用 2026-10-12
- 河南电解腐蚀仪定制尺寸 2026-10-12
- 河北腐蚀仪对人体伤害有吗 2026-10-12
- 浙江电解腐蚀仪OEM厂家 2026-10-12

- 广东高倍金相显微镜什么品牌性价比高 11-06
- 上海钛合金金相抛光布哪家性价比高 11-06
- 辽宁高温合金钢金相抛光布代理加盟 11-06
- 上海赋耘国产金相抛光布怎么选 11-06
- 江西反射正置金相显微镜什么品牌性价比高 11-06
- 江苏微电子金相抛光布厂家直销 11-05
- 四川金相抛光布 11-05
- 不锈钢金相抛光布大概多少钱 11-05
- 北京触摸屏金相磨抛机代理加盟 11-05
- 江苏金相抛光布 11-05