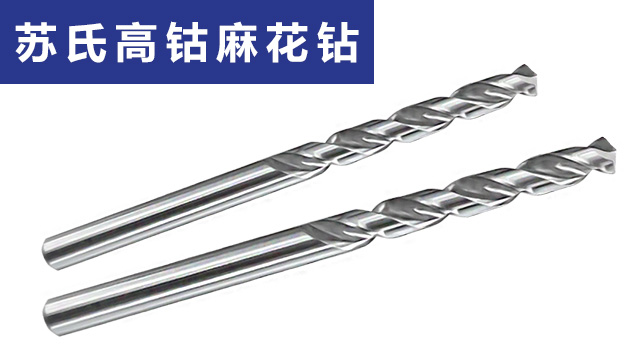
高钴钻在钻斜孔时稳定性较好,钻斜孔是机械加工中比较复杂的工序,因为钻头与工件的接触角度特殊,受力不均匀,很容易出现偏移现象。普通钻头在钻斜孔时,常常会因为承受不住不均匀的侧向力而向一侧偏斜,导致钻出的孔角度不符合图纸要求,严重时甚至会使钻头折断,造成工件报废。而高钴钻的材质中含有较高比例的钴元素,不*硬度高,韧性也较好,能承受钻斜孔时产生的不均匀力,保持钻孔方向的稳定。即使在倾斜角度较大的情况下,也能钻出角度准确、边缘整齐的斜孔,减少了因角度偏差导致的工件报废,提高了复杂孔加工的成功率,为机械零件的装配提供了良好的基础。苏氏氮化钻采用 HSS 高速钢材质,对采购而言,苏氏氮化钻单价亲民且库存周转快,配有防锈油,损耗率低。内蒙古合资钻头专卖店
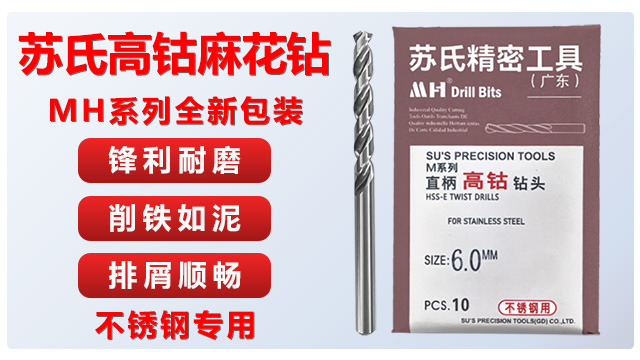
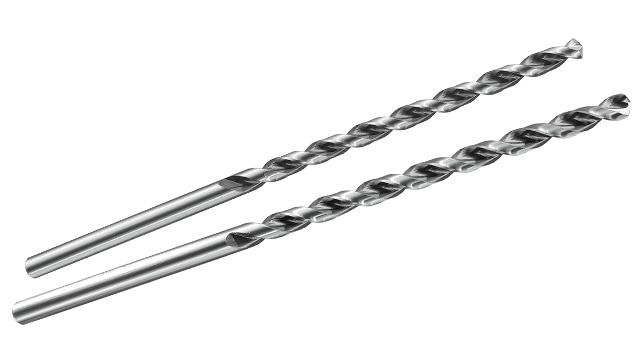
不锈钢压力容器制造中,需要对容器的法兰盘进行钻孔,法兰盘厚度大且材质坚硬,普通钻头钻起来速度慢,还容易出现孔径偏差,影响压力容器的密封性能。苏氏高钴钻能轻松应对法兰盘的坚硬材质,钻孔速度快,而且孔径精确,能保证法兰盘与容器的密封贴合。工厂师傅用它加工法兰盘时,能确保钻孔精度,确保压力容器的安全性能;采购员选择苏氏高钴钻,能避免因法兰盘钻孔问题导致的压力容器达不到指定要求,符合行业安全标准,维护企业在压力容器制造领域的安全口碑。郑州加长钻头电话苏氏加长钻相比普通麻花钻更长,能深入工件加工更深的孔,加长钻采用数控全磨制工艺打造,钻孔时稳定性佳。
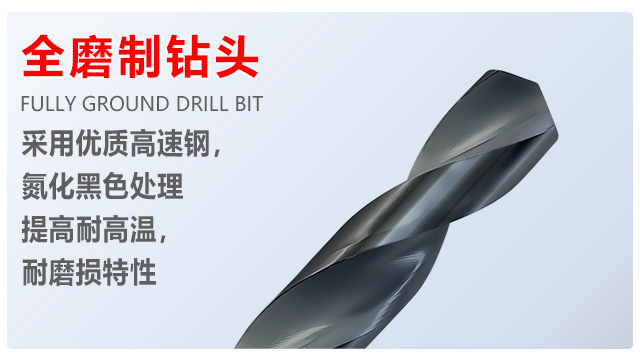
钻孔时钻头发热严重,容易出现变形、退火等问题,进而影响钻孔质量,这是很多五金从业者遇到的难题。苏氏氮化钻具备较好的散热性能,其特殊的材质处理方式能够加快热量传导,减少热量在钻头头部堆积。即便在连续钻孔作业中,能够避免因高温导致的钻头性能下降。无论是批量加工小型五金配件,还是处理中等厚度的金属板材,它都能保持稳定的工作状态,不会因发热问题影响钻孔精度,让每一个钻孔都能达到预期标准,减少因钻头发热带来的质量问题与返工情况。
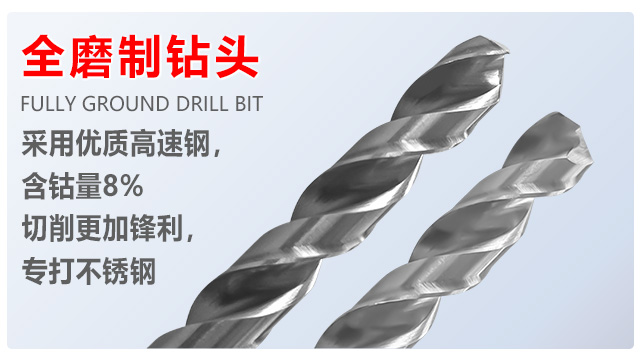
在汽车零部件加工厂,每天都要处理大量的金属部件加工任务,比如发动机的缸体、变速箱的壳体、底盘的连接件等,这些零件的钻孔需求大,对钻头的耐用性和效率要求都很高 —— 如果钻头不耐用,一天要换好几次,会严重耽误生产进度;如果效率低,根本无法完成每天的生产指标。苏氏氮化钻在这样长时间加工下的生产场景下表现特别优异,面对大量的金属钻孔任务,它能长时间保持锋利的切削性能,比如加工汽车底盘的金属连接件,用苏氏氮化钻能连续加工几十上百个零件,钻头依旧保持良好状态,不会像普通钻头那样很快变钝。这就减少了因钻头磨损而停工换钻头的时间,让生产线能一直保持运转。工厂师傅不用频繁更换钻头,能专注于调整零件位置、把控加工精度,不用被换钻头的琐事打断;采购员选择苏氏氮化钻,能确保汽车零部件加工的顺利进行,帮助企业按时完成生产订单,不用因为钻头问题而延误交货,维护企业的良好信誉。苏氏高钴加长钻,钻头采用8%含钴高速钢材质和刃身加长设计,在一些材料下能够连续进行深孔作业能力出色。
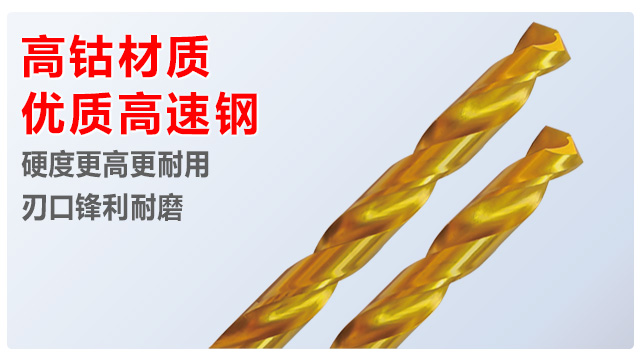
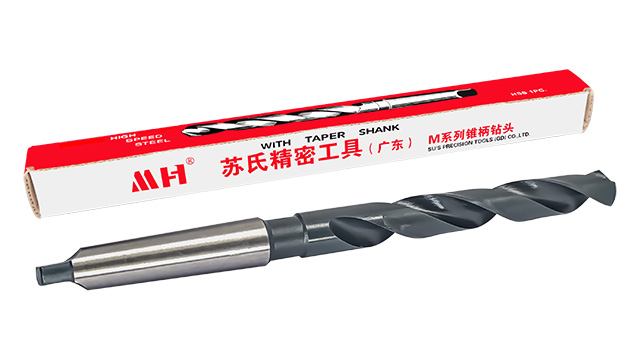
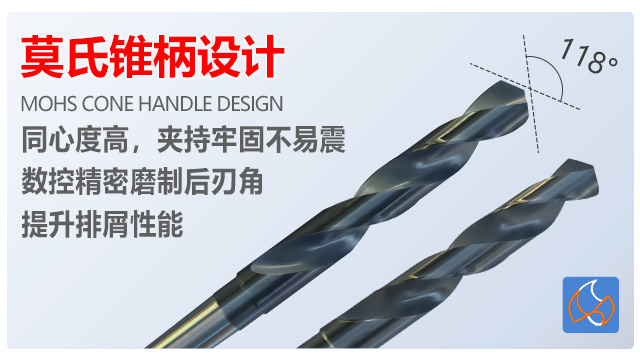
苏氏高钴加长钻通过钴元素合金化处理,在提升硬度的同时保留良好韧性,避免加长型钻头因刚性不足导致的弯曲断裂问题。刃口经数控精磨与氮化处理,切削锋利度持久,磨损速率明显低于普通加长钻。根据实际工况测试,加工 304 不锈钢时,使用寿命可达普通 HSS 加长钻的 2-3 倍;加工碳钢时,单支钻头可完成 800-1500 个孔的钻孔任务。对采购来说,更长的使用寿命意味着更少的采购频次与更低的耗材成本,尤其适合批量生产场景;加工老师傅无需频繁停线换钻,减少调机时间,同时降低断钻导致的工件报废率。锥柄钻的莫氏锥柄设计,在频繁使用和高负载作业下,柄部不易损坏,延长了钻头的使用寿命,降低使用成本 。内蒙古耐用钻头厂家
苏氏锥柄钻,通过锥柄与机床主轴连接,定心好,扭矩传递强,适合高精度、大切削力加工。内蒙古合资钻头专卖店
苏氏高钴钻采用 HSSE 5% 含钴高速钢材质,是加工老师傅应对不锈钢、合金钢等难切削材料的切削工具。其材质含钴量在 5% 配合铬钒合金成分,硬度达 66HRC,能够在切削产生切削热下仍能保持切削性能,避免普通钻头烧刃、崩刃问题。135° 分裂顶角设计定心准确度高,无需预冲孔,钻孔时不打滑,面对 800N/m² 抗拉强度的高硬度金属也能平稳切削。从采购角度,这款钻头虽单价高于普钻,但能减少因工具失效导致的返工成本,批量采购供货稳定,规格覆盖 1-13mm 常用范围,满足专项加工需求,让高硬度材料加工既轻松不费力又省心。内蒙古合资钻头专卖店