
- 品牌
- 川山甲,东莞川山甲
- 型号
- 齐全
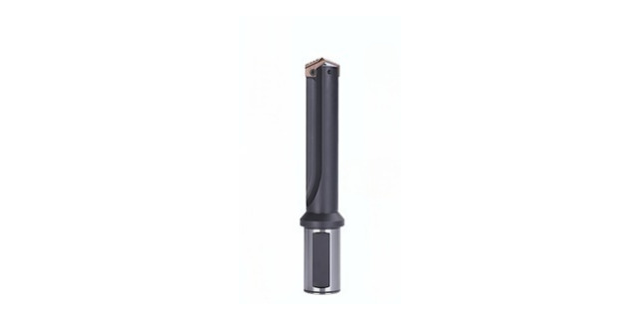
很多工厂采购孔加工刀具时,都会优先对比国产铲钻的采购及使用成本。国产铲钻的定价主要根据刀杆适配的直径范围、刀杆长度、刀片材质三个维度确定,粉末高速钢刀片的款型采购门槛更低,适配传统机床与数控机床中低速钻削工况,硬质合金刀片的款型适配高速钻削工况,价格稍高但使用寿命更长。铲钻只需16个刀杆就可以覆盖全直径范围的钻孔需求,一种刀杆规格可适配多个规格刀片,无需为每个直径单独购置刀杆,可大幅减少刀杆的购置成本。铲钻的钻孔综合效率是普通麻花钻的2~5倍,寿命比普通麻花钻提高3~5倍,长期使用摊到每个钻孔的成本远低于普通麻花钻,还能节省大量刀片刃磨、换刀的停工时间。小批量多品种加工的中小加工厂,选粉末高速钢款即可满足需求,大批量标准化生产的大型工厂,选硬质合金款的使用成本更低。耐磨铲钻厂家支持试样检测,加工不锈钢与高温合金,便于采购商实地验证刀具性能。广西一体式铲钻
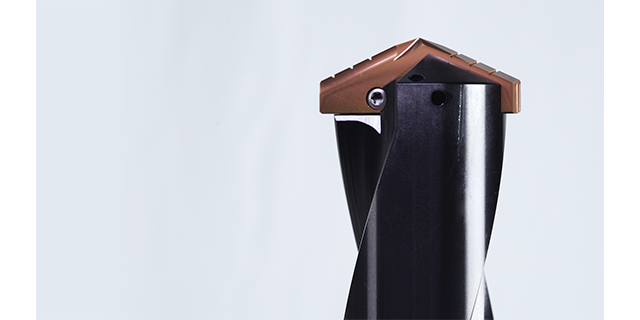
不少做批量粗钻孔作业的加工厂商,选铲钻的时候都会关心价格走向,毕竟批量加工的成本控制,直接关联生产环节的整体收益。粗加工铲钻由刀杆和刀片两部分组成,价格也和这两个部分的配置直接相关,不同规格尺寸的刀杆,不同材质涂层的刀片,价格会有相应区别。粗加工工况下,不同加工材质对刀片的要求不同,对应配置不同,价格也会有差异。铲钻本身的结构特性,就能帮助企业降低整体生产采购成本,因为一种规格刀杆可以适配多个不同规格的刀片,不需要为每个孔径都配置单独刀杆,减少刀杆的采购数量,对比整体式钻头,整体成本更友好。日常生产过程中,刀片磨损之后只需要更换刀片,刀杆可以长期反复使用,进一步压缩后续使用环节的成本。正规厂商出产的粗加工铲钻,刀杆经过规范热处理,刀片采用合格进口原材料,完整检测流程,使用稳定性更好,使用寿命更长,折算下来单位钻孔的成本更低。广西一体式铲钻铲钻耐用程度取决于工况、材质与参数,规范操作并做好冷却,能够有效延长刀具服役时长。

不少加工企业都会遇到特殊的钻孔加工需求,常规规格的铲钻满足不了自己的加工要求,这个时候就可以选择定制螺旋槽铲钻,匹配自身的加工工况。定制可以根据你加工的孔径大小、加工深度、被加工工件材质调整参数,比如加工超长深度的孔,可以调整螺旋槽的参数,优化排屑效果,避免切屑淤积在孔内影响加工质量。如果你加工的是特殊材质,也可以搭配对应性能的刀片涂层,适配切削要求。定制也能匹配你现有机床的柄型要求,不管是侧固式直柄还是锥柄,都能按需求制作,适配你现有的设备不用额外改造。定制的螺旋槽铲钻依旧保留标准铲钻的优势,刀杆带有内冷设计,接口精度符合要求,装夹稳定,能保证加工过程中的稳定性,刀片更换方便,支持在线更换,不用花费大量时间刃磨调整。不管你是有非标深孔加工需求,还是批量特殊孔径加工需求,定制螺旋槽铲钻都能匹配你的要求,帮你顺利完成加工作业,适配各类特殊加工场景的要求。
压力容器管板加工时常常需要开出多个大尺寸通孔,普通钻头加工效率低且孔径精度难把控,大直径铲钻可覆盖ø9.5mm~ø114mm的钻孔需求,完全适配这类大孔径批量开孔工况。新能源汽车零部件厂加工电机壳体、底盘结构件的大尺寸安装孔,模具厂加工压铸模具、冲压模具的模架通孔,通用机械设备厂加工减速机、齿轮箱的大孔径定位孔,都可以选用适配的大直径铲钻。大直径铲钻的刀杆有侧固式直柄和锥柄两大系列,可对接各类传统机床与数控设备,刀杆中心带内冷却设计,钻削过程中可顺利带出切屑同时对刃口降温,刀片采用可换式设计,磨损后可直接在线更换无需拆卸刀杆,减少停工等待时间。刀片有多款不同性能的涂层可选,可适配碳钢、不锈钢、铸铁等各类材质的钻孔需求,孔加工精度公差在+0.05~-0.05范围,无需二次扩孔修整。市场上铲钻价位区间丰富,结合加工材质、规格选型,机加工门店可以找到适配预算的款式。
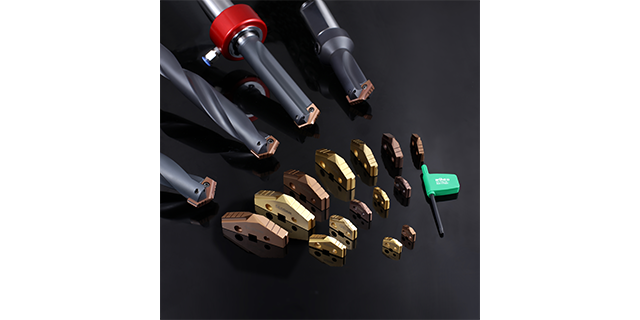
需要做大孔径钻孔作业的加工企业,很多都在考察大直径铲钻,想了解它实际使用中的表现,能不能匹配自己的加工需求。大直径钻孔本身属于难度不低的工序,普通整体大直径钻头采购成本高,一旦出现磨损,整把刀都要更换,损失不小,大直径铲钻采用刀杆加刀片的结构,很好解决了这个痛点。大直径铲钻的刀杆经过调质处理,刚性足够,加工过程中稳定性好,不会出现抖动影响孔径精度的问题。刀片设计自带自定心刃口,钻芯更薄,能降低轴向阻力,操作起来更顺畅,钻出的孔位置精度有保证。加工过程中,刀杆自带的内冷设计,能持续给钻削位置降温,及时排出切屑,就算是深孔大直径加工,也能保持稳定的加工状态。大直径铲钻的对应规格刀杆,更换不同刀片就能适配一定范围内的孔径,不用每个大直径规格都采购整刀,降低企业初期采购的成本,刀片磨损后只换刀片,刀杆可反复使用,后续使用成本也更低,两种柄型适配大多数机床,不用改装设备就能直接使用,适合管板加工、压力容器加工、大型结构件加工等多种场景。标准铲钻刀杆选用好的钢材,工况稳定持续切削,妥善维护就能拥有较长使用寿命。广西一体式铲钻
螺旋槽铲钻优化排屑通道,深孔加工及时带走热量,适合各类长径比偏大的钻孔任务。广西一体式铲钻
模具制造企业、3C精密壳体加工厂以及做高温合金制品加工的厂商,对钻孔的精度、表面光洁度要求更高,选择精加工铲钻供应商时,会重点考察产品的精度表现、适配材质范围以及配套服务等内容。精加工场景用的铲钻,刀片刃口经过XR型横刃修磨,刃口强度更高,切削过程中不会出现崩刃的情况,可保证切削过程的稳定性。刀片边角带倒角设计,可增加刀片的强度,减少边角磨损,加工出来的工件表面光洁度表现更好。刀杆和刀片之间的高精度接口,可保证刀片装夹后的精度表现,孔加工精度公差可保持在+0.05~-0.05范围,加工完成的孔不需要额外做铰孔等后续精加工工序,可减少加工流程。刀杆采用韧性、耐磨性表现好的钢材制作,经过真空热处理调质加工,长期使用也不易出现形变,可长时间保持稳定的加工精度。刀片有进口粉末高速钢和硬质合金两大系列,可根据不同的加工工况选择对应的类型,适配不同材质的精加工需求。广西一体式铲钻
东莞市川山甲精密刀具有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在广东省等地区的五金、工具中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,东莞市川山甲精密刀具供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!


很多机加工工厂采购钻头的时候,都会对比不同类型钻头的采购成本,不少加工厂老板都碰到过这样的情况,整支钻头用钝之后只能整体报废,刃磨还要单独花时间找地方磨,算下来单孔加工的隐形成本很高。铲钻作为可换刀片的机夹式钻头,价格构成和普通整体钻头不一样,它由刀杆和刀片两部分组成,一种刀杆规格可以适配多个规格刀片,不需要每次换孔径都重新采购整支钻头,只需要更换对应刀片就能满足不同加工需求,减少刀杆的重复购置支出。刀杆本身经过真空热处理调质,韧性好耐磨性高,可以长期重复使用,日常只需要更换刀片即可,算下来长期使用的综合成本比普通麻花钻低很多,同时刀杆有侧固式直柄和锥柄两大系列,适配不同类型机床,只需要少量刀...
- 北京铲钻特点 2026-11-07
- 东莞精加工铲钻生产厂家 2026-11-06
- 可换刀片铲钻性能 2026-10-27
- 浙江一体式铲钻批发 2026-10-26
- 天津短款铲钻多少钱 2026-10-23
- 广东精加工铲钻怎么选 2026-10-23
- 广东加长铲钻怎么样 2026-10-22
- 山东小径加长铲钻怎么选 2026-10-22
- 螺旋槽铲钻保养方法 2026-10-20
- 上海高精度铲钻是否耐用 2026-10-19


- CSJ皇冠钻是否耐用 11-06
- 粗加工国产U钻价格 11-06
- 河南耐磨皇冠钻是否耐用 11-06
- 山东内冷国产U钻性能 11-05
- 山东分体式国产U钻作用 11-05
- 浙江铸铁专属国产U钻批发 11-05
- 天津国产U钻批发 11-05
- 河南自定心国产U钻好用吗 11-05
- 广东一体式国产U钻生产厂家 11-05
- 山东耐磨皇冠钻保养方法 11-04