与其他表面强化方法相比,铸渗工艺可使铸件在铸造过程中即可实现表面强化,具有工艺简单、成本低廉、硬化层深且耐磨性优良等特点。 [4]应用铸渗工艺生产凸轮轴操作简单,生产周期短,成本适宜。 [5]传统挤压铸造法作为金属基复合材料制备工艺,成本较高,对设备要求较高,工艺较为复杂,且制件后续加工困难。 [2...
浸渗加工基本参数
- 品牌
- 葆瑞翔
- 型号
- 齐全
浸渗加工企业商机
工艺参数如温度、真空度、时间等对含浸效果有影响。以真空含浸草莓丁为例,典型参数为温度65℃,真空度0.06 MPa,先抽真空30分钟,再常压浸渍50分钟,如此重复3次。加压含浸则可在3 MPa压力下保压5分钟 [2]。一个完整的工业浸渗流程(如使用热固化浸渗剂)通常可在45分钟内完成 [9]。浸渗设备的**功能是制造压力差,使浸渗剂进入多孔材料的零部件微孔内部。常见的设备类型包括标准型、翻转型、脱脂翻转型、全自动翻转型、全自动回收型等 [1] [4]。自动真空含浸机等设备的具体操作通常包括设置大气含浸、油中含浸、二次含浸等时间参数,并按顺序完成合盖、抽真空、浸渗、排气、开盖等动作 [14]。提升电子元器件的防潮和绝缘性能,防止因受潮、腐蚀而导致的短路、失效等问题。徐州特色浸渗加工费用
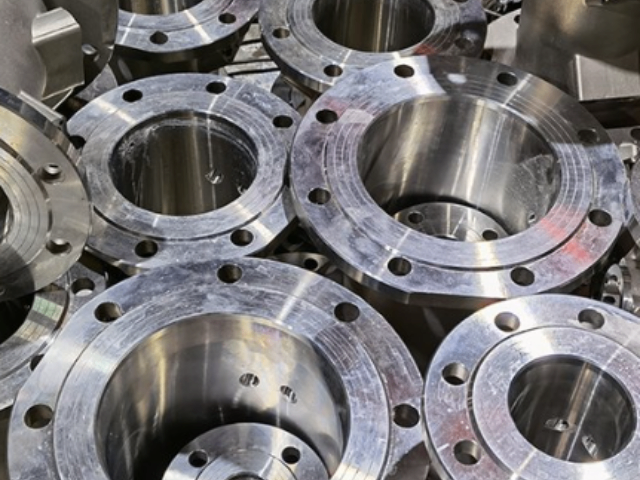
检测装置:包含真空浸渗缸、清洗缸等标准化组件***代:硅酸钠基无机浸渗剂(水玻璃),耐温达550℃,但固化后收缩率高达60%第二代:不饱和聚酯树脂,需200℃高温固化,适用温度上限120℃第三代:甲基丙烯酸酯类(含单/多甲基丙烯酸酯),90℃固化后耐温范围-50-200℃,可回收率达95% [2]新型复合:2024年专利技术采用含0.5%石墨烯粉体的浸渗液,使金属表面维氏硬度提升18% [1]浸渗处理效果的检测通常依据一系列标准化的性能测试,以确保其密封的可靠性和耐久性。有机浸渗剂(如90C、HY-901)的典型性能检测项目包括耐热性(200℃×50小时)、耐介质性(耐热水、机油、LLC、润滑脂、汽油、灯油、氟利昂R22/R134A等)、环境适应性(冷热循环:-20℃至150℃循环50次)以及机械性能(震动试验)。江苏定制浸渗加工价格表提高性能:浸渗加工能够显著提高材料的物理和化学性能,使其在特定应用中表现更佳。
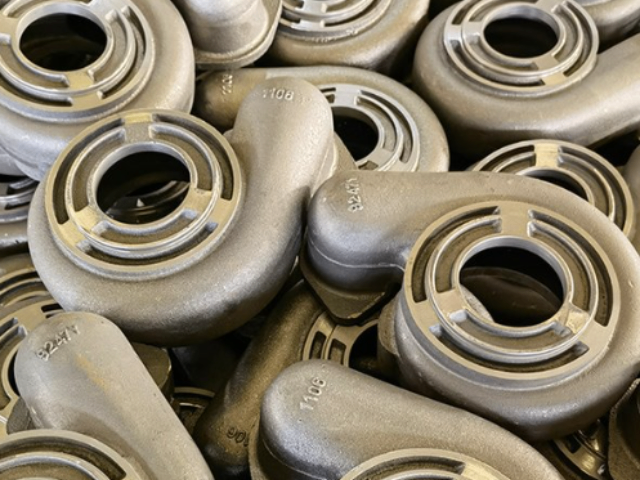
古代应用:公元前用浸水木楔进行岩石切割,利用木材吸水膨胀原理工业化阶段:1940年起用于解决铝合金铸件微孔泄漏问题,1955年实现甲基丙烯酸酯商业化生产现代发展:2022年第三代浸渗剂(甲基丙烯酸酯类)因低粘度、耐温及环保特性成为主流选择,自动化设备使生产周期提升至每小时处理3-5批零件。近年来,浸渗技术进一步向高性能复合材料制造领域拓展,以满足新兴行业对先进散热材料的需求 [4]。包含三阶段九道工序:1.前处理(脱脂→热水漂洗→真空干燥):采用超声波清洗去除工件表面油污,真空度需达到-0.09MPa以下 [2]
与其他表面强化方法相比,铸渗工艺可使铸件在铸造过程中即可实现表面强化,具有工艺简单、成本低廉、硬化层深且耐磨性优良等特点。 [4]应用铸渗工艺生产凸轮轴操作简单,生产周期短,成本适宜。 [5]传统挤压铸造法作为金属基复合材料制备工艺,成本较高,对设备要求较高,工艺较为复杂,且制件后续加工困难。 [2]铸渗工艺可使铸件在铸造过程中实现表面强化,具有工艺简单、成本较低、硬化层深且耐磨等特点,适用于制造工况严酷的零件。 [1] [4通过加热或暴露在空气中(取决于浸渗剂类型),使渗入孔隙内的浸渗剂固化,形成致密的密封层。
浸渗技术在材料科学领域被***研究,例如采用自浸渗、气压浸渗、无压浸渗等方法制备碳化硅颗粒增强铝基(SiCp/Al)复合材料,用于电子封装等领域 [15-16]。相关研究深入探讨了浸渗过程的机理,如通过热力学理论计算浸渗临界压力,并分析颗粒尺寸、分布对临界压力及材料**终凝固组织的影响 [16]。针对浸渗技术的工业化应用,形成了详细的施工规范研究,包括施工前准备、局部/整体浸渗的**步骤、环境控制及安全防护等,旨在实现微孔的高密封率 [18]。技术迭代持续进行,2025至2026年间,国内企业在电磁线浸渍装置、超纤革含浸用水性聚氨酯乳液、带烘干甩干功能的含浸机等方面取得多项**,体现了浸渗技术在设备与材料方面的***进展 [2-4纺织品处理:在纺织行业,浸渗加工用于改善纤维的染色性能和抗皱性。徐州特色浸渗加工费用
用于液压阀、泵体、气缸等元件的密封,防止压力损失或介质泄漏,保障系统的正常运行。徐州特色浸渗加工费用
2002年,兰州理工大学郝远等人申请了“铜及铜合金铸渗法”发明专利(CN02114679.9),并于2006年公开 [3];同年,有文献对铸渗工艺的进展进行了探讨,分析了工艺参数选择和发展方向 [4]。2025年,有研究采用低压液态金属浸渗法制备铝基复合材料,对铸渗(浸渗)工艺参数进行了优化 [2]。2026年,有研究将铸渗工艺应用于凸轮轴生产,探讨了涂料成分、浇注温度等因素对铸渗效果的影响 [5]。铸渗工艺的主要步骤通常包括增强相预制体制备、涂料涂敷与烘干、铸型准备、液态金属浸渗/浇注、保压与凝固 [2-3] [7]。关键工艺参数如浸渗压力、浇注温度、预制体/铸型预热温度、保压时间、涂料成分与厚度等,直接影响**终复合材料的致密度、界面结合和硬化层深度 [2] [4-5]。徐州特色浸渗加工费用
无锡葆瑞翔精密制造有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的五金、工具中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来 葆瑞翔供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!
与浸渗加工相关的文章
苏州标准浸渗加工专卖店
- 滨湖区国产浸渗加工性价比 2026-11-06
- 滨湖区常见浸渗加工批发 2026-11-06
- 江阴耐用浸渗加工价格表 2026-11-05
- 徐州国产浸渗加工推荐 2026-11-05
- 徐州新款浸渗加工费用 2026-11-05
- 江苏特色浸渗加工售价 2026-11-05
- 无锡比较好的浸渗加工推荐 2026-11-04
- 新吴区靠谱的浸渗加工专卖店 2026-11-04
- 宜兴标准浸渗加工贵吗 2026-11-04
- 江苏定制浸渗加工推荐 2026-11-04
- 新吴区国内浸渗加工费用 2026-11-04
- 惠山区定制浸渗加工性价比 2026-11-04
与浸渗加工相关的产品
与浸渗加工相关的新闻
-
惠山区新款浸渗加工批发 2026-11-03 10:08:22浸渗加工技术广泛应用于多个工业领域,主要包括:汽车制造:用于密封发动机缸体、缸盖、变速箱壳体等汽车动力系统铸件的微孔,防止气体或液体泄漏,提高零件的密封性和可靠性。航空航天:用于飞机发动机叶片、机匣等精密铸件的密封和补强,确保飞行器在极端环境下的稳定运行。电子电器:提升电子元器件的防潮和绝缘性能,防...
-
苏州常见浸渗加工推荐 2026-11-03 12:10:50热浸渗铝钢具有良好的抗高温氧化性、耐蚀性和耐磨损等特性,因此在石油化工、冶金、电力等工业中得到广泛的应用。 [7]具体工程应用包括加热炉中的连接板、销钉等构件应用热浸渗铝技术。 [8]在市场应用上,热浸镀铝(又称铝热浸渗镀)在家具装饰、家用电器、汽车、电力、安全等行业有广泛应用。全球热浸镀铝行业规模...
-
宜兴常见浸渗加工费用 2026-11-03 15:08:59浸渗加工技术广泛应用于多个工业领域,主要包括:汽车制造:用于密封发动机缸体、缸盖、变速箱壳体等汽车动力系统铸件的微孔,防止气体或液体泄漏,提高零件的密封性和可靠性。航空航天:用于飞机发动机叶片、机匣等精密铸件的密封和补强,确保飞行器在极端环境下的稳定运行。电子电器:提升电子元器件的防潮和绝缘性能,防...
-
滨湖区国内浸渗加工价格表 2026-11-03 00:20:13以低压液态金属浸渗法制备铝基复合材料为例:首先制备增强相预制体,例如Al₂O₃短纤维预制体的比较好烧结工艺为1050℃保温2.5小时;然后使用气压装置,在800℃、0.5MPa压力下将铝液浸渗入预制体,保压1分钟,随后保温1小时 [2]。以铜合金铸渗法为例:将合金粉末与重量百分比为2~5%的熔剂搅拌...
与浸渗加工相关的问题
新闻资讯
产品推荐
-
锡山区比较好的浸渗剂专卖店
2026-11-06 -
锡山区定制浸渗设备专卖店
2026-11-06 -
新吴区标准浸渗设备经营
2026-11-06 -
苏州定制浸渗剂推荐
2026-11-06 -
滨湖区新款浸渗设备费用
2026-11-06 -
江苏靠谱的浸渗设备推荐
2026-11-06 -
滨湖区国产浸渗加工性价比
2026-11-06 -
滨湖区常见浸渗加工批发
2026-11-06 -
徐州比较好的浸渗设备推荐
2026-11-06