
- 品牌
- 川山甲,东莞川山甲
- 型号
- 齐全
在新能源汽车零部件厂的电机壳体加工车间里,工人正操作着数控加工中心,用搭配进口刀片的铲钻进行深孔钻削,内冷系统及时排出切屑,避免孔壁残留毛刺;模具制造企业的塑胶模具加工工位上,进口硬质合金刀具钻出高精度孔位,孔径公差稳定在较小范围,无需后续打磨;液压油缸生产厂家的超长深孔加工线旁,进口粉末高速钢铲钻完成25倍径的钻削作业,不会出现钻杆晃动的情况;压力容器管板加工现场,进口数控刀具批量钻出大孔径孔位,作业流畅不卡顿;3C精密壳体加工厂的铝合金工件加工区,进口涂层刀片适配铝件特性,钻出的孔壁光洁无划痕;高温合金制品加工商的生产车间里,进口耐磨涂层刀具应对高强度切削,刃口不易磨损。这些场景里的进口数控刀具,凭借材质与工艺,适配各类复杂加工工况。抗震数控刀具优化刀杆结构,深孔加工削弱震动,防止工件表面出现波纹纹路。静音数控刀具用途
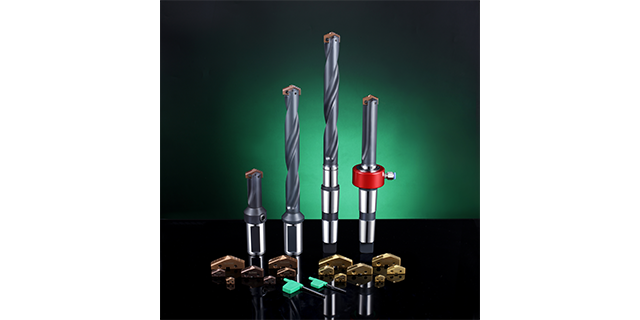
压力容器管板加工需要面对大孔径、批量开孔的高温工况,换热器管板、锅炉管板的加工过程中,刀具会长期处于较高的温度环境中,普通刀具很容易出现涂层脱落、刃口磨损过快的问题,直接影响批量加工的稳定性和成品孔的质量。抗高温性能优异的数控刀具,需要具备良好的耐热涂层和耐磨刀杆材质,才能在高温工况下保持稳定的切削状态。选用带有专属高温涂层的硬质合金刀片,搭配韧性好、耐磨性高的刀杆,就能很好应对这类场景,刀杆的内冷设计可以及时将切屑排出并降低刀具温度,断屑槽和分屑槽的设计能让切屑更顺畅地排出,避免切屑堆积划伤工件表面,在线更换刀片的设计也能减少停机换刀的时间,让批量开孔的加工更稳定。东莞市川山甲精密刀具有限公司深耕孔加工数控刀具细分领域,拥有先进生产设备,坚持全检出厂,旗下硬质合金数控刀具涵盖U钻、铲钻等系列,以高性价比获得国内外客户青睐。北京数控刀具哪家好高精度数控刀具供应商,可为3C五金、汽配企业提供专业选型参考。

模具制造企业的钻孔加工对刀具的刚性和加工精度有着严苛的要求,比如塑胶模具、冲压模具的钻孔工序,需要刀具具备足够的刚性来抵抗切削力,同时还要能保证孔的加工精度和表面光洁度。硬质合金材质的数控刀具,凭借其高硬度和耐磨性,能很好适配这类场景,刀片采用进口硬质合金制成,带有专属的涂层可以覆盖多种模具钢材的加工需求,刀杆采用真空热处理调质的钢材,具备良好的韧性和耐磨性,可换刀片的设计能让用户根据加工需求灵活更换不同槽型的刀片,无需重新刃磨就能快速切换加工工况。这类刀具的钻孔综合效率可达普通麻花钻的2到5倍,使用寿命也能提升3到5倍,孔加工精度公差控制在±0.05范围内,还能适配25倍径以内的深孔加工,内冷设计可以及时排出切屑和冷却刀具,避免高温影响模具工件的加工质量。
通用机械加工厂做碳钢、铸铁材质的减速机、齿轮、标准件钻孔,压力容器厂做管板的批量开孔,新能源汽配厂做底盘结构件的常规通孔加工,这类常规加工工况对刀具没有特殊定制需求,用标准数控刀具就能满足使用要求。标准数控刀具的规格齐全,都是按照行业通用参数生产,备货充足,采购之后就能马上上线使用,不需要等待定制生产的周期,适合批量加工的生产节奏。同批次的标准数控刀具参数一致,加工出来的孔尺寸偏差小,不需要频繁调整机床的加工参数,操作人员上手更快,不用反复试刀。标准数控刀具的适配性强,能匹配市面上多数型号的数控车床、加工中心、镗铣床,对应适配普通机床的标准款刀具也很容易采购到,加工出来的孔符合行业通用的公差要求,后续组装时不会出现适配问题,采购成本也比较可控,适合作为日常加工的常规耗材备货,不需要占用过多的库存资金。硬质合金数控刀具刃口硬度充足,持续切削铸铁、碳钢依旧保持稳定切削力。

做高精密模具加工、新能源汽车零部件加工的厂商,对数控刀具的稳定性要求高,很多会选择采用进口材质的数控刀具。这类刀具的刀片多采用进口粉末高速钢或者硬质合金制造,切削刃口设计有断屑槽,可以折断切屑,方便排屑,分屑槽可以减小切屑宽度,降低钻削扭矩,刀尖的自定心刃口能保证孔位的准确度,钻芯更薄,能降低轴向的阻力,XR型横刃修磨可以提升刃口的强度,作业过程中稳定性更强。刀杆和刀片之间的高精度接口,可以保证刀片装夹的准确度,刀杆采用韧性好、耐磨性高的钢材,经真空热处理调质加工而成,适配侧固式直柄、锥柄等不同的机床接口,通用性强,内冷设计可以连接机床的内冷系统,深孔钻削时也能及时排出切屑,带走切削热量。如果您正在寻找适配的数控刀具,东莞市川山甲精密刀具有限公司是集研发、设计、制造、销售、服务于一体的精密孔加工刀具制造商,拥有专业研发团队和先进生产检测设备,产品覆盖多系列规格,远销国内外,可为您提供适配的孔加工解决方案。粗加工数控刀具常用来处理液压油缸毛坯,快速解决工件表面多余原材料。北京数控刀具哪家好
筛选工业数控刀具合作厂家,实地测试加工效果,匹配压力容器加工工况条件。静音数控刀具用途
当车间里的钻头磨损需要更换时,以往得停机拆下送到磨刀房,来回折腾要花不少时间,现在用升级款可换刀片式铲钻,只需要拧开螺丝换上新刀片就能继续作业,不用离线刃磨,节省大量等待时间。升级款数控刀具的刀杆采用钢材经真空热处理制成,韧性与耐磨性俱佳,刀杆与刀片的高精度接口确保装夹精度,孔径公差稳定在较小范围。刀杆自带内冷结构,连接机床内冷系统后,深孔加工时能及时排出切屑,避免切屑堵塞孔道。此外,升级款数控刀具的通用性强,只16个刀杆就能覆盖从9.5mm到114mm的钻孔需求,刀杆有侧固式直柄和锥柄两大系列,适配各类机床连接方式,减少刀杆购置成本。刀片还有多款涂层可选,覆盖各类金属与非金属材料的加工需求,作业时的轴向阻力比普通钻头低20%,自定心效果好,不会出现钻孔偏移的情况。静音数控刀具用途
东莞市川山甲精密刀具有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在广东省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同东莞市川山甲精密刀具供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


做机械加工都知道,粗加工是整个加工流程的基础环节,对刀具的刚性和排屑能力要求较高,不同的粗加工场景,需要适配不同参数的粗加工数控刀具。常见的应用场景中,新能源汽车零部件粗加工占比不小,新能源汽车的底盘部件、电机壳体、电池结构件,都需要先做粗钻孔加工,大批量通孔粗加工,需要刀具能承受连续钻削的压力,排屑顺畅不易磨损,才能跟上生产节奏。模具加工的前期开孔也属于粗加工场景,塑胶模具、冲压模具、压铸模具的粗开孔,需要刀具刚性足够,钻孔位置稳定,能满足深孔粗加工的要求,给后续精加工打好基础。还有液压管件制造中的超长深孔粗加工,压力容器管板的批量大孔径开孔粗加工,通用机械零部件的粗钻孔,不锈钢和高温合金工...
- 抗震数控刀具是否耐用 2026-09-16
- 东莞抗高温数控刀具安全吗 2026-09-15
- 青海粗加工数控刀具 2026-09-14
- 河北数控刀具好用吗 2026-09-14
- 浙江全新数控刀具安全吗 2026-09-14
- 进口数控刀具安全吗 2026-09-14
- 天津自定心数控刀具报价 2026-09-13
- 上海抗高温数控刀具推荐 2026-09-13
- 上海升级款数控刀具供应商 2026-09-13
- 江苏抗震数控刀具用途 2026-09-13


- 东莞耐磨数控刀具主要功能 2026-09-11
- 天津工业数控刀具批发 2026-09-11
- 河南重型数控刀具特点 2026-09-10
- 东莞静音数控刀具应用场景 2026-09-10
- 甘肃数控刀具售后 2026-09-10
- 重庆硬质合金数控刀具哪家好 2026-09-08


- 湖北防震铲钻 09-17
- 抗震数控刀具是否耐用 09-16
- 山西短款铲钻 09-16
- 贵州皇冠钻应用场景 09-16
- 广东通用国产U钻哪家好 09-16
- 山东迷你皇冠钻推荐 09-16
- 螺旋槽铲钻应用场景 09-16
- 重庆皇冠钻主要功能 09-16
- 天津前锁式皇冠钻怎么样 09-16
- 浙江铸铁专属皇冠钻定制 09-16