- 品牌
- 聚峰
- 型号
- CP-500FE
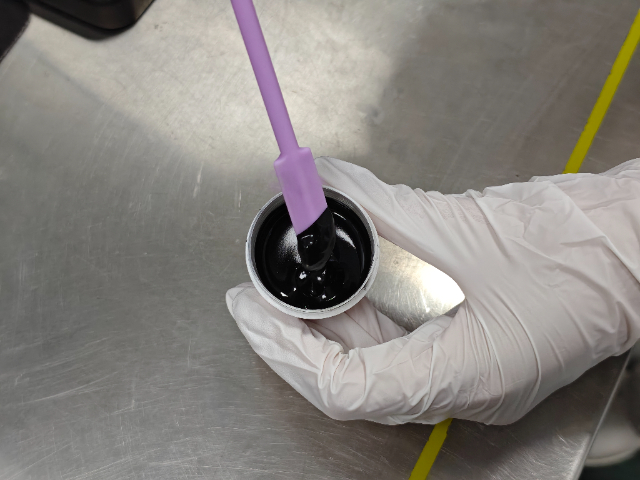
CP-500FE按照ASTM D3359标准进行百格测试,使用划格器在碳层上划出100个1mm×1mm小方格,再粘贴胶带并撕离,观察脱落情况。5B等级意味着切口的边缘完全光滑,没有一个方格脱落。这一优异表现源于碳浆树脂与PET/PI表面的化学亲和力。PET表面含有酯基,PI含有酰亚胺环,CP-500FE中的极性树脂能与这些基团形成氢键或范德华力。此外,配方中还添加了偶联剂,进一步增强界面结合。实际应用中,5B附着力可保证在后续弯折、摩擦、清洁过程中碳层不会剥离。若用户发现附着力下降,常见原因是基材表面存在脱模剂或油脂,需进行电晕处理或等离子清洗。固化温度与时间不足也会导致交联反应不完全,树脂未能充分润湿基材。建议在量产前做小样百格测试验证。值得注意的是,附着力与导电性有时相互矛盾,过度增强附着力可能引入绝缘树脂,但CP-500FE通过精细配比实现了平衡。在可穿戴设备中,汗水接触不会导致碳层脱落,这也是5B等级带来的可靠性后盾。导电碳浆储存期间避免阳光直射与高温环境。上海5B级强附着力导电碳浆厂家直销
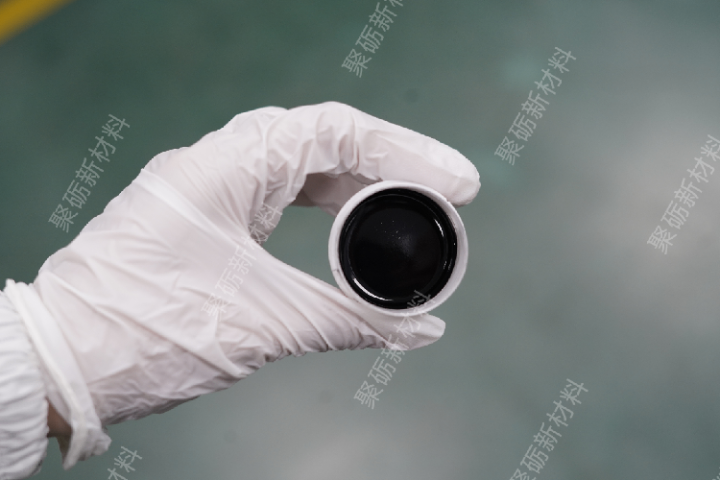
CP‑500FE 固化后膜层表面平整致密,无颗粒、凹坑、缩孔等外观缺陷,降低线路接触不良与断路问题。浆料中碳粉分散均匀,无团聚结块,印刷与固化过程中可形成平滑表面。平整膜层有利于提升触点导通可靠性,减少摩擦损耗,延长开关类产品寿命。表面缺陷易导致局部电阻异常、信号波动或器件失效,良好成膜品质可提升产品稳定性。该特性使 CP‑500FE 适合对外观与可靠性要求较高的柔性电子元器件制作。
CP‑500FE 与银、铜等金属线路兼容性良好,混合搭配使用时不发生离子迁移、腐蚀或电化学反应。在多层线路或复合电极结构中,碳浆与金属线路界面稳定,接触电阻波动小,长期使用不出现短路或断路。树脂体系经过筛选,不会与金属表层发生作用,保证整体电路安全可靠。该兼容性扩大应用范围,可在部分区域用碳浆替代金属浆料,降低成本同时维持电路性能稳定,适合复杂柔性电路设计。
广东导电碳浆厂家直销导电碳浆的工艺性能优越,减少印刷缺陷产生。

浆料粘度与触变性直接影响导电碳浆印刷走版及图案成型效果。粘度决定浆料流动难易程度,粘度过高会导致下墨不畅,图案残缺断线;粘度过低容易出现流浆、渗边,破坏图案精度。触变性指浆料受剪切力时粘度下降、静置时粘度回升的特性,印刷刮刀施加剪切力,浆料顺畅铺展;印刷完成后迅速增稠,固定图案轮廓不形变。生产环节会通过助剂调节浆料粘度与触变数,匹配不同目数网版与印刷速度。参数调配合理的碳浆,走版顺滑不堵网,细线、窄距图案成型边缘清晰,批量印刷时图案一致性稳定,减少次品率与工艺调试成本。
CP-500FE碳浆印刷制成的电极,在拉伸或弯曲时电阻响应平滑,不产生尖峰噪声。例如电阻式应变传感器,将CP-500FE印刷在PI薄膜上作为敏感栅,当基材受拉伸时碳颗粒间的距离变大,电阻上升,灵敏度系数可达5-10。电容式压力传感器中,CP-500FE作为上下极板,中间夹介电层,其表面平整度保证电容初始值一致。该碳浆对基材附着力强,在长期动态加载下不会脱落。与金属电极相比,碳电极更耐腐蚀,且相容性较好,适合贴肤使用的传感器。制造过程中,可通过多遍印刷调整电极厚度,进而改变电阻基底值。对于阵列式传感器,CP-500FE可印出间距0.5mm的电极,且相邻电极间绝缘电阻大于10MΩ。柔性温度传感器则利用碳浆的负温度系数(NTC)特性,电阻随温度升高而降低,经过校准可实现0.1℃分辨率。由于CP-500FE固化温度低,可直接在柔性基底上集成温度传感与信号传输线路,无需高温后处理,简化了工艺流程。可用于印制碳膜电阻,在电路中直接形成设定阻值的功能单元。

CP‑500FE 在氮气保护氛围中固化,可减少氧化影响,使膜层致密度更高,电性能更稳定。氮气环境阻止树脂与碳粉在高温下的氧化反应,保持导电网络通畅,降低电阻波动。致密膜层耐湿性、耐溶剂性更强,长期使用性能更可靠。对稳定性要求较高的传感器、精密电路等产品,氮气固化可进一步提升品质一致性。该固化方式不改变原有温度与时间参数,企业可根据产品需求灵活选择氛围条件。
CP‑500FE 同时适配实验室小批量试制与工厂大批量量产,兼顾研发验证与工业化生产。小批量使用时操作简便、性能稳定,便于迅速验证设计方案;大批量生产时一致性好、不良率低,满足成本与效率要求。材料储存与使用条件宽松,无需特殊设备改造,可平滑切换生产规模。灵活适配性降低企业研发与量产衔接成本,支持产品从样品到批量上市的过渡,适合创新型柔性电子项目开发。
可替代部分贵金属浆料,用于常规电子元器件内部导通架构制作。重庆柔性基材导电碳浆供应商
CP-500FE导电碳浆适用于多种印刷尺寸的电子组件。上海5B级强附着力导电碳浆厂家直销
CP-500FE对剪切力敏感,刮刀施加的均匀剪切使碳浆黏度暂时降低,利于流平。建议选用聚氨酯刮刀,硬度75-85 Shore A,长度超出印刷图案边缘3-5厘米。刮刀角度通常设定为60-75度,角度越大,下墨量越小但图案越清晰。印刷速度需要在50-80 mm/s,速度过快会导致碳浆填充网孔不充分,出现孔洞。每次印刷前应检查刮刀刃口是否平直无缺口,磨损后及时研磨或更换。对于自动印刷机,可预先测量基材厚度变化,利用自动对刀功能保持刮刀压力恒定。此外,刮刀行程两端的速度减速区容易产生膜厚差异,设计时应预留额外空白区域。通过定期使用膜厚仪测量湿膜厚度(目标25±3μm),可反向验证刮刀均匀性。CP-500FE的流平性较好,轻微刮印不均可通过固化前静置30秒自我调整,但根本措施仍在于刮刀系统的精密调校。上海5B级强附着力导电碳浆厂家直销


- 重庆丝网印刷适用导电碳浆供应商 2026-09-17
- 北京室温储存导电碳浆国内生产厂家 2026-09-17
- 柔性电子导电碳浆供货商 2026-09-17
- 室温储存导电碳浆品牌推荐 2026-09-16
- 广东导电碳浆源头厂家 2026-09-16
- 苏州强抗弯折性导电碳浆厂家供应 2026-09-15
- 四川柔性印刷电路导电碳浆供应商 2026-09-15
- 东莞柔性电路板导电碳浆国内生产厂家 2026-09-15
- 南京薄膜开关导电碳浆厂家直销 2026-09-15
- 中国台湾强抗弯折性导电碳浆供应商 2026-09-15
- 浙江柔韧性导电碳浆供应商 2026-09-14
- 浙江5B级强附着力导电碳浆厂家 2026-09-14