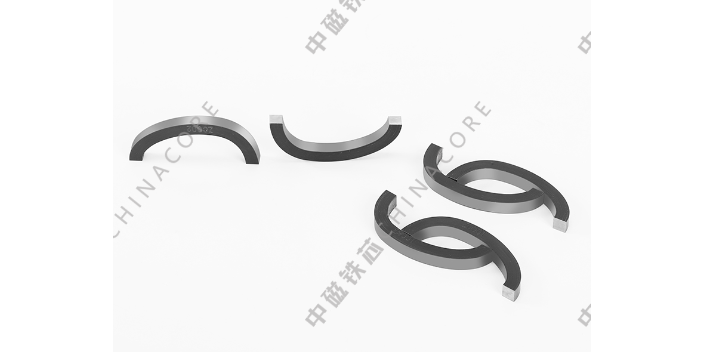
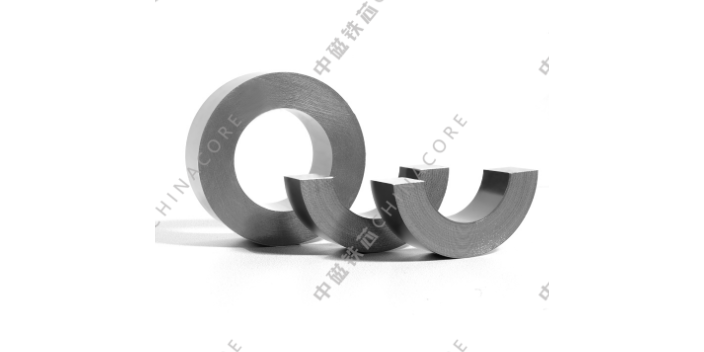
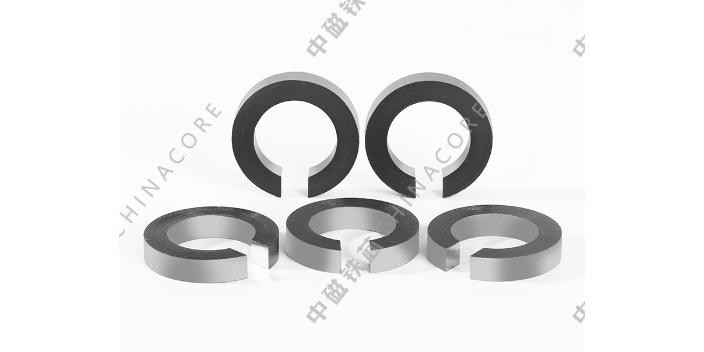
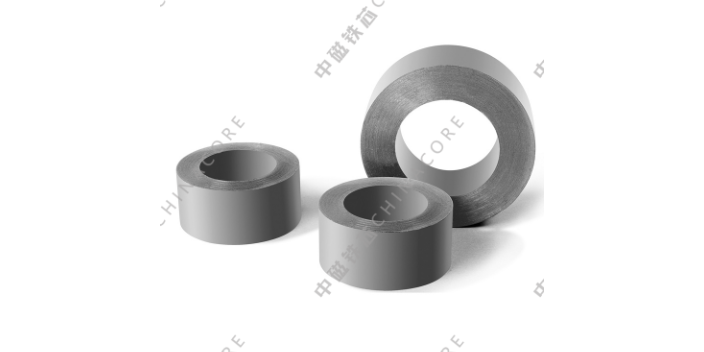
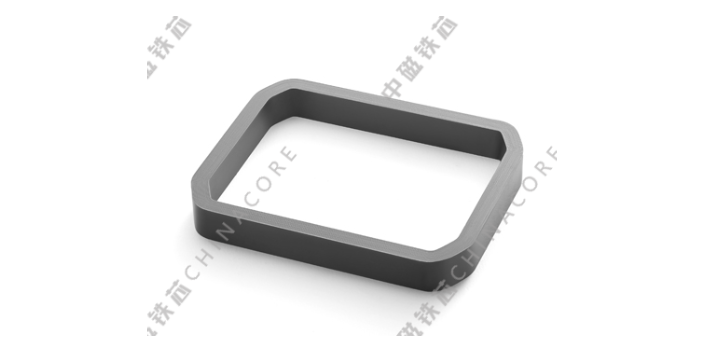
退火是铁芯成型后常用的热处理工序,针对卷绕、叠片两种结构铁芯均可适配,重点作用是消除材料加工阶段产生的内应力,还原硅钢、坡莫合金材料原生磁性能。铁芯经过裁切、缠绕、冲压加工后,金属晶粒会在外力作用下发生偏移,内部积累应力,会改变材料原本的磁滞、铁损参数,退火高温环境可以让金属晶粒重新规整排布,恢复稳定导磁能力。加工时将批量铁芯放置耐高温料架,送入密闭退火炉内部,炉腔隔绝空气避免铁芯表面氧化,按照材料牌号设定升温速率、保温温度、降温时长,冷轧硅钢铁芯与坡莫合金铁芯使用两套不同温控程序。升温阶段缓慢提升炉内温度,防止铁芯受热形变;保温阶段维持固定温度区间,让内部应力充分释放;降温阶段逐步降低炉温,避免温差过大导致结构变形。整套退火工序完成后,铁芯表面色泽均匀,磁损数值回归材料出厂标准区间。退火后的铁芯硬度会小幅下降,后续切气隙、打磨加工操作难度降低,同时铁芯抗震动能力有所提升,适配长期不间断运行的电力设备、户外检测装置,热处理参数可跟随客户设备运行频率、负载条件做出对应调整。 铁芯装入机座前通常采用热套工艺,利用热胀冷缩原理使铁芯与机座紧密结合,提高整体刚度。东莞异型铁芯厂家
铁芯在电气设备运行中会随着负载变化出现磁饱和现象,这是磁性金属材料在强磁场环境下的常规物理表现,也是铁芯设计和生产阶段需要重点考量的基础特性。当线圈通入的电流逐步增大,铁芯内部磁通量会持续上升,当磁通量达到材料承载上限后,磁场增长速度开始放缓,此时设备进入磁饱和状态。饱和发生后,设备励磁电流会持续攀升,设备温升速度加快,整体能耗随之增加。带来的运行问题,铁芯生产会根据设备额定负荷匹配对应的截面积,通过调整柱体宽度和叠装厚度,改变磁通量承载上限。小功率设备铁芯截面积偏小,适合轻载间歇工作;大功率设备会加大铁芯整体体量,延缓饱和出现的时间,适配长时间满负荷运行。在日常生产中,工艺人员会结合设备使用场景调整结构比例,避免铁芯在常规工作区间提前进入饱和状态。合理的结构设计可以让铁芯在额定工况区间保持磁路线性变化,维持设备电压、电流运行平稳,减少发热和能耗波动,适配各类电力设备持续工作的需求。 长春互感器铁芯电话工业自动化设备依托铁芯完成磁场切换,保障动力输出稳定,适配生产线不间断作业模式。
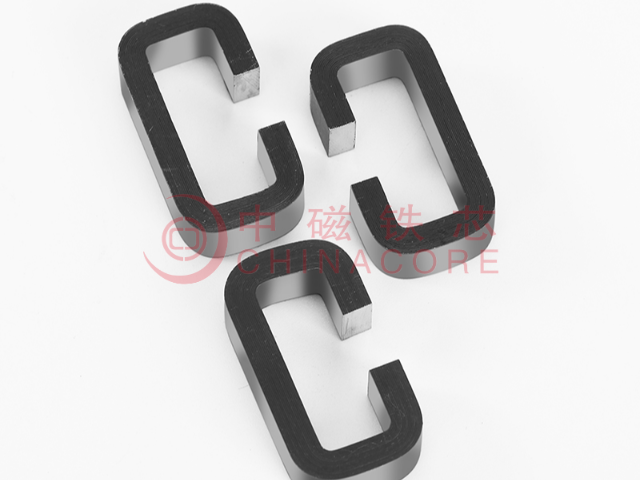
CD型铁芯的噪声问题在某些应用中需要特别关注。变压器在交流磁场作用下,硅钢片会发生磁致伸缩,即材料在磁化时发生微小的尺寸变化。这种周期性的形变会产生振动,进而映射出可闻噪声。CD型铁芯由于磁路连续、接缝少,其磁致伸缩噪声通常低于叠片式铁芯,但仍需采取措施加以把控。例如,在铁芯表面涂覆阻尼胶或加装减振垫,可以吸收振动能量,降低噪声映射。此外,优化磁通密度设计,避免工作在磁致伸缩系数较大的区域,也可以从源头上减少噪声的产生。在对噪声敏感的环境中,这些措施尤为重要。
卷绕成型是非晶铁芯加工的重点工序,整套工艺依托自动化特需卷绕设备完成,摒弃传统铁芯分片叠压、拼接组装的加工模式,实现非晶带材连续环绕一体成型。加工前期需要对原始非晶带材进行分条、修边、除尘处理,统一带材宽度与边缘平整度,去除加工碎屑与表层杂质,规避卷绕过程中出现层间凸起、贴合不严等问题。卷绕过程中设备智能调控张力与转速,保持带材全程受力均匀,避免薄型带材出现拉伸形变、松紧不均的情况,确保每一层带材紧密贴合叠加,层间间隙维持极低数值。根据设备适配需求,可卷绕成型环形、矩形、立体三角等多种结构形态,适配平面安装与立体装配的不同场景。成型后的铁芯无需二次拼接,磁路全程连贯无断点,工艺环节大幅减少物料损耗,同时简化后续装配工序,适配批量标准化生产与个性化定制生产双重需求。 坡莫合金铁芯可收拢内部磁路,阻隔外部杂散磁场干扰,保证弱电设备信号传输的稳定状态。
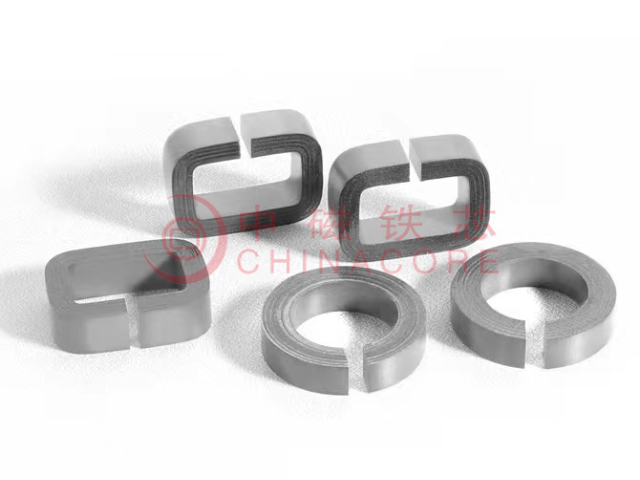
CD铁芯规格由立柱宽度、叠厚、窗口高度、外弧尺寸四大参数定义,可根据壳体空间、绕组匝数、工作频率全尺寸非标定制。立柱宽度决定磁通承载截面积,宽度越大,抗冲击电流、抗饱和能力越强,适配大功率电抗、变压设备;叠厚决定整体磁通量,同等外形下叠厚加高,器件功率等级同步提升;窗口高度决定绕线空间,高度越高,可排布绕组匝数越多,适配变压、调压电路设计;外弧弧度统一标准化,保证两两配对缝隙均匀。小尺寸CD铁芯适配小型工控电感、车载微型变压器;中尺寸适配配电滤波、隔离电源;大尺寸适配光伏大功率主电抗。可同步定制带材厚度,、、非晶适配节能工况,同时搭配定制气隙垫片厚度,匹配电路电磁参数,适配各类拼装式电磁器件开发。 铁芯的冷却方式包括自然空气冷却、强迫风冷和油浸冷却等,具体选择取决于设备的容量和使用环境。滁州环型铁芯供应商
铁芯的退火处理能够消除加工过程中产生的内应力,从而恢复材料的导磁性能。东莞异型铁芯厂家
大中型铁芯大多采用分片拼接结构,由多组铁芯片材、铁轭部件组合成型,拼接结构的设计与工艺把控,直接决定磁路完整性与结构可靠性。拼接结构的重点设计思路为分段成型、组合闭环,将大型铁芯拆解为多个小型构件,降低单一构件的加工、转运、成型难度,适配大尺寸设备的装配需求。拼接位置会避开磁场重点流转区域,选择磁通量偏小的铁轭部位,减少拼接缝隙对主磁路的影响。拼接端口经过精细修整,保证贴合平整、间隙均匀,避免出现大缝隙、错位贴合的情况,减少磁力线外泄与磁路损耗。装配拼接过程中,通过特需固定配件锁紧拼接部位,防止设备运行震动导致拼接松动、结构偏移。同时,拼接位置会增设绝缘防护配件,隔离局部电场,避免拼接缝隙产生局部放电问题。拼接成型后的铁芯,整体磁路连贯、结构稳固,兼顾加工便捷性与运行稳定性,广泛应用于大型变压器、工业电抗器、高压配电设备等场景,满足大功率电力设备的使用需求。 东莞异型铁芯厂家