
- 品牌
- 精诚得
- 型号
- 齐全
轴承润滑主要有脂润滑和油润滑。采用脂润滑不易泄漏、易于密封、使用时间长、维护简便且油膜强度高,但摩擦力矩比油润滑大,不宜用于高速。轴承中脂的装填量不应超过轴承空间的1/2~1/3,否则会由于搅拌润滑剂过多而使轴承过热。油润滑冷却效果好,但密封和供油装置较复杂。油的粘度一般为 0.12~0.2厘米/秒。负荷大,工作温度高时宜选用粘度高的油,转速高时选用粘度低的油。润滑方式有油浴润滑、滴油润滑、油雾润滑、喷油润滑和压力供油润滑等。油浴润滑时,油面应不高于**下方的冲压体中心。若按弹性流体动压润滑理论设计轴承和选择润滑剂粘度,则接触表面将被油膜隔开。这时,在稳定载荷作用下,轴承寿命可提高很多倍。精密冲压件广泛应用于电子、汽车、航空航天、医疗器械等行业。昆山比较好的精密冲压件批发
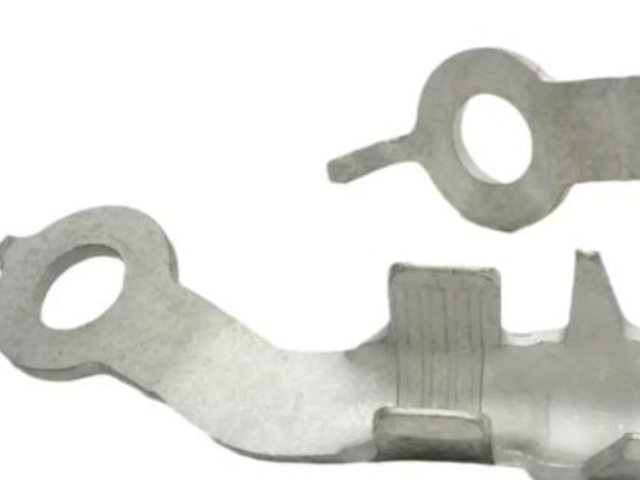
1、绿色设计 所谓绿色设计即在模具设计阶段就将环境保护和减小资源消耗等措施纳入产品设计中, 将可拆卸性、 可回收性、 可制造性等作为设计目标并行考虑并保证产品功能、 质量寿命和经济性。随着模具工业的发展, 对金属板料成形质量和 模具设计效率要求越来越高, 传统的基于经验的设计方法已无法适应现代工业的发展。 近年来, 用有限元法对板料成形过程进行计算机数值模拟, 是模具设计领域的一场**。用计算机数值模拟能获得成形过程中工件的位移、 应力和应变分布。 通过观察位移后工件变形形状能预测可能发生的起皱; 根椐离散点上的主应变值在板料成形极限曲线上的位置或利用损伤力学模型进行分析, 可以预测成形过程中可能发生的破裂; 将工件所受外力或被切除部分的约束力解除, 可对回弹过程进行仿真, 得到工件回弹后的形状和残余应力的分布。 这一切, 就为优化冲压工艺和模具设计提供了科学依据, 是真正意义上的绿色模具设计。常熟耐用精密冲压件配送在设计和制造精密冲压件时,需要考虑材料的选择、模具的设计、冲压工艺参数等因素,确保产品的质量和性能。
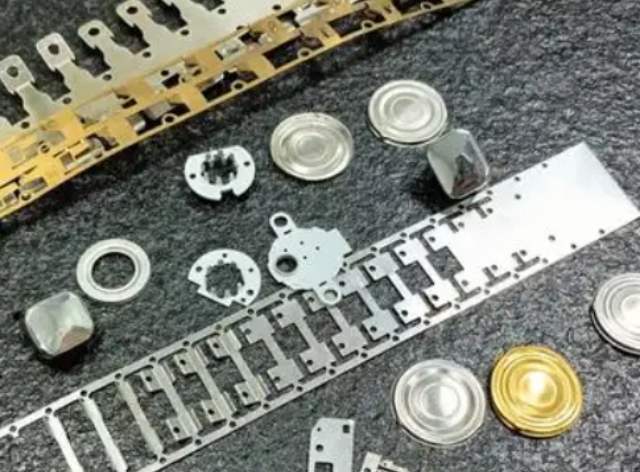
冲压轴承是采用冲压工艺制造的机械基础件。冲压是靠压力机和模具对板材等施加外力,使之产生塑性变形或分离,从而获得所需工件的成形加工方法。冲压轴承具有薄、匀、轻、强的特点,一般不再或*需少量切削加工 [1]。冲压轴承的结构主要由外圈、内圈、冲压体和保持架组成,润滑剂也起重要作用。它能承受径向与轴向载荷,适用于高速旋转及要求低噪声、低振动的场合。按承受载荷方向可分为向心轴承和推力轴承;按冲压体种类可分为球轴承和滚子轴承 [1]。
材料较高的屈服应力加上加工硬化,等于流动应力的**增加。----这会引起需要更多的吨位来制作部件----它会使金属的变形温度增加(可能会燃烧或破坏不恰当的润滑剂),硬点会增加模具磨损----涂层可能会于事无补或无法持续到和预期的时间一样长。综上所述,高强钢成形的高压力要求、回弹的增加、加工硬度的增加、高成型温度下的操作对模具及润滑都提出了挑战。过去在生产深冲或者重冲工件,大家都认为耐压型(EP) 润滑油是保护模具的比较好选择。硫和氯EP添加剂被混合到纯油中来提高模具寿命已经有很长的历史了。但是随着新金属--高强度钢的出现,环保要求的严格,EP油基润滑油的价值已经减少,甚至失去市场。精密冲压件是指通过冲压工艺加工而成的高精度金属零部件。
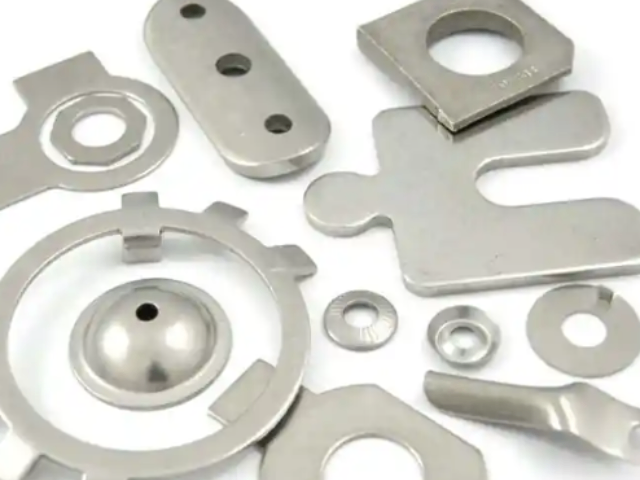
所谓智能化冲压, 乃是控制论、 信息论、 数理逻辑、 优化理论、 计算机科学与板料成形理论有机相结合而产生的综合性技术。板料智能化是冲压成形过程自动化及柔性化加工系统等新技术的更高阶段。其令人赞叹之处是能根据被加工对象的特性, 利用易于监控的物理量, 在线识别材料的性能参数和预测比较好的工艺参数, 并自动以比较好的工艺参数完成板料的冲压。这就是典型的板料成形智能化控制的四要素: 实时监控、 在线识别、 在线预测、 实时控制加工。智能冲压从某种意义上说, 其实是人们对冲压本质认识的一次**。它避开了过去那种对冲压原理的无止境探求, 转而模拟人脑来处理那些在冲压中实实在在发生的事情。冲压件是指通过冲压工艺加工而成的金属零件。昆山比较好的精密冲压件配送
冲压工艺是一种利用模具对金属材料施加压力,使其发生塑性变形或断裂,从而获得所需形状和尺寸的加工方法。昆山比较好的精密冲压件批发
日本东京大学利用一种 WFDG技术制作了微冲压加工的冲头与冲模, 利用该模具进行微细冲压, 可在 50μ m厚的聚酰胺塑料板上冲出宽为 40μ m的非圆截面微孔。在超薄壁金属筒形件拉深方面, 清华大学有了良好的开端。超薄壁拉深技术的关键是要有高精度的成形机。 他们在壁厚为 0.001mm~ 0.1mm的超薄壁金属圆筒成形中, 研制出一台有微机控制功能的精密成形试验机, 使冲头与凹模在加工过程中对中精度达到 1μ m, 有效地解决了超薄壁拉深中易出现起皱与断裂而不能正常操作的难题。利用该机对初始壁厚为 0.3mm 的黄铜和纯铝进行一系列变薄拉深加工, 加工出内径为 16mm, 壁厚为 0.015mm~0.08mm,长度为 30mm的一系列超薄壁金属圆筒。 经检测, 成形后的超薄壁筒壁厚差小于 2μ m, 表面粗糙度 Ra0.057μ m, 从而**地提升了应用该超薄壁圆筒仪器仪表的精度, 相应地也提升了安装该仪器仪表整机的性能昆山比较好的精密冲压件批发
昆山精诚得精密五金模具有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同精诚得供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


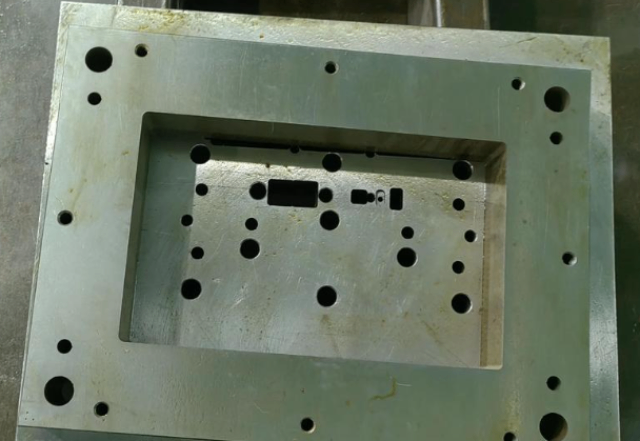
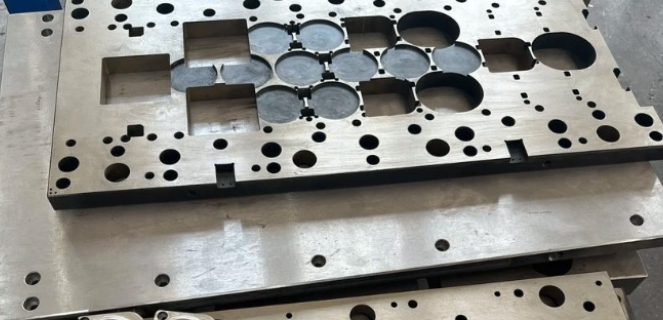
多样性:可以加工出各种复杂形状的零件,满足不同的设计需求。在设计和制造精密冲压件时,需要考虑材料的选择、模具的设计、冲压工艺参数等因素,以确保**终产品的质量和性能。冲压件是指通过冲压工艺加工而成的金属零件。冲压工艺是一种利用模具对金属材料施加压力,使其发生塑性变形或断裂,从而获得所需形状和尺寸的加工方法。冲压件广泛应用于汽车、家电、电子、机械等行业。冲压件的主要特点包括:高效率:冲压工艺可以实现大批量生产,生产效率高。精度高:通过精密模具加工,冲压件的尺寸和形状精度较高。使用润滑剂降低摩擦,减少模具磨损;材料需具备高塑性、细球状碳化物组织。高新区好的精密冲压件推荐(4)窄悬臂精冲窄悬臂时,凸...
- 相城区特色精密冲压件价格 2026-09-17
- 相城区制造精密冲压件品牌 2026-09-17
- 吴江区特色精密冲压件服务热线 2026-09-16
- 相城区制造精密冲压件批发 2026-09-16
- 苏州便宜的精密冲压件批发 2026-09-16
- 姑苏区便宜的精密冲压件批发 2026-09-16
- 工业园区制造精密冲压件预算 2026-09-16
- 相城区常规精密冲压件配送 2026-09-16
- 常熟便宜的精密冲压件品牌 2026-09-16
- 工业园区新款精密冲压件服务热线 2026-09-16
- 吴江区便宜的精密冲压件设计 2026-09-15
- 张家港比较好的精密冲压件预算 2026-09-15
- 吴江区耐用精密冲压件预算 2026-09-15
- 江苏新款精密冲压件采购 2026-09-15
- 昆山特色精密冲压件价格 2026-09-15
- 吴中区新款精密冲压件配送 2026-09-15

- 相城区制造精密冲压件品牌 09-17
- 吴江区特色精密冲压件服务热线 09-16
- 吴江区比较好的精密冲压模具配送 09-16
- 江苏便宜的精密冲压模具更换 09-16
- 太仓便宜的精密冲压模具设计 09-16
- 相城区制造精密冲压件批发 09-16
- 虎丘区便宜的精密冲压模具品牌 09-16
- 工业园区便宜的精密冲压模具更换 09-16
- 苏州便宜的精密冲压件批发 09-16
- 姑苏区便宜的精密冲压件批发 09-16