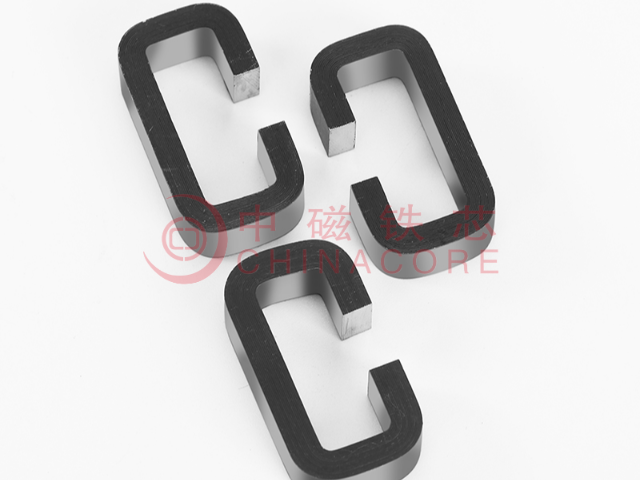
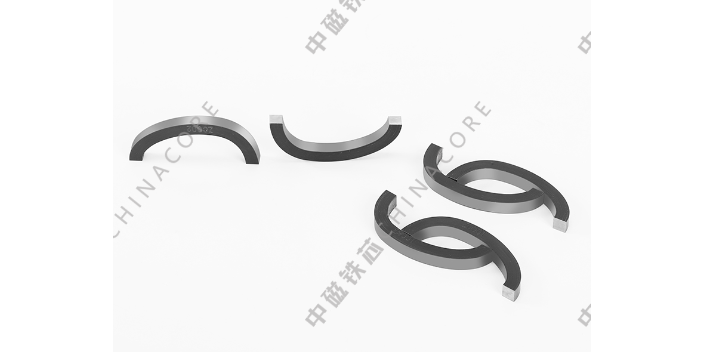
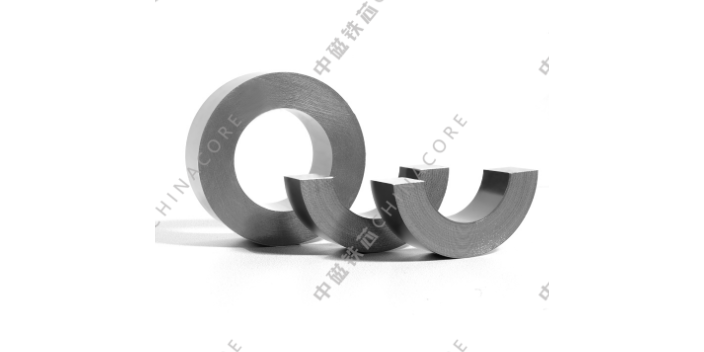
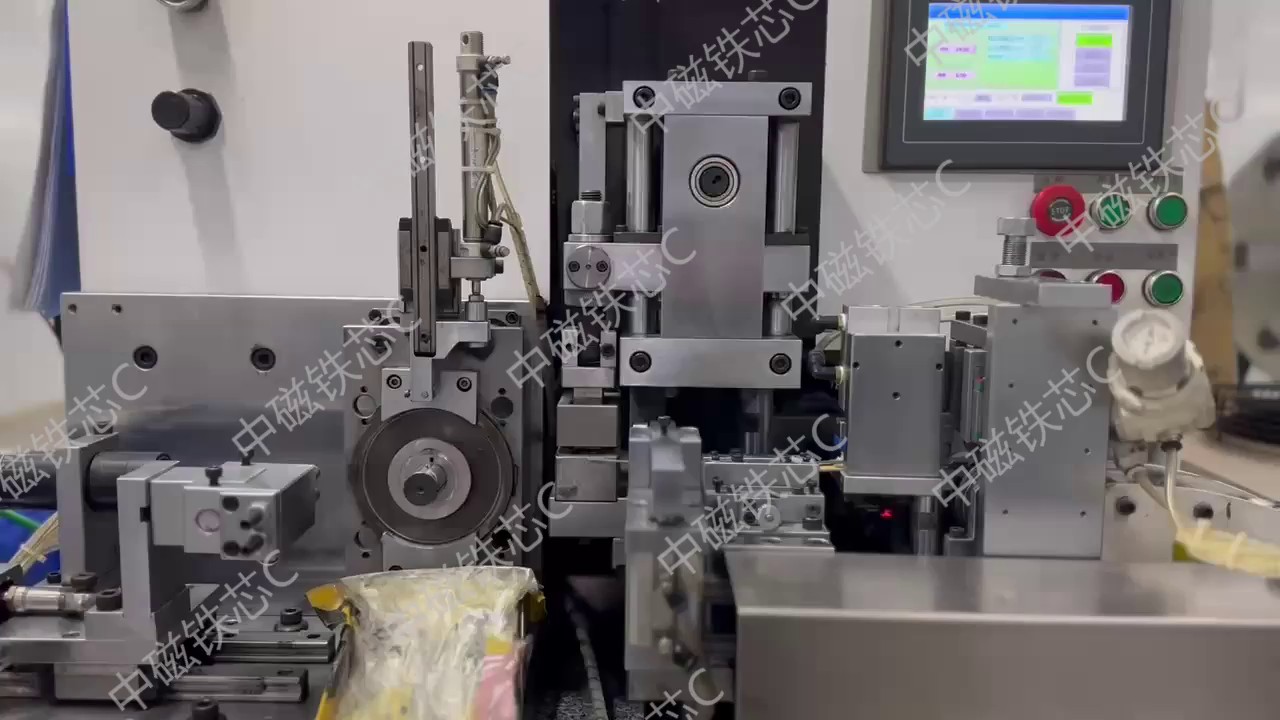
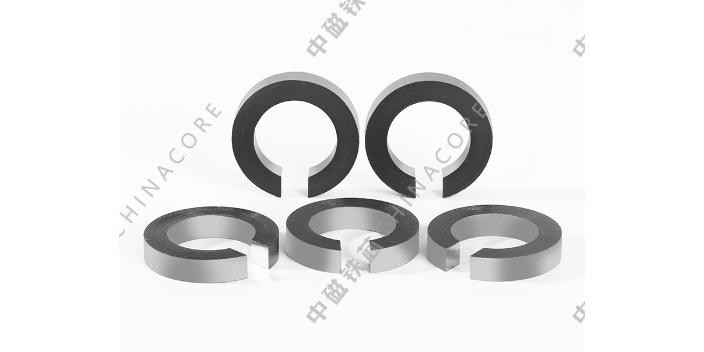
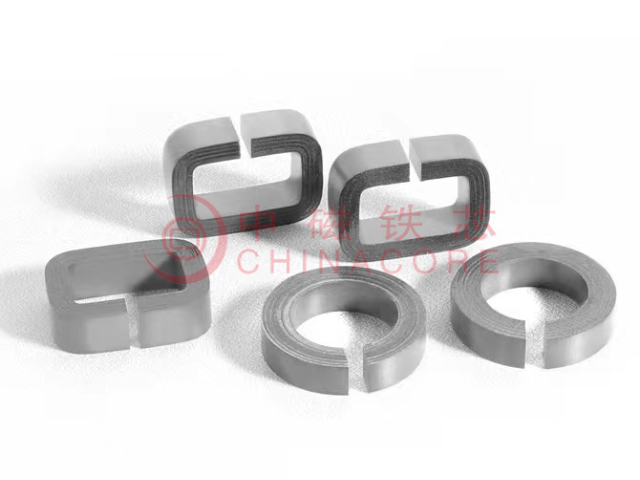
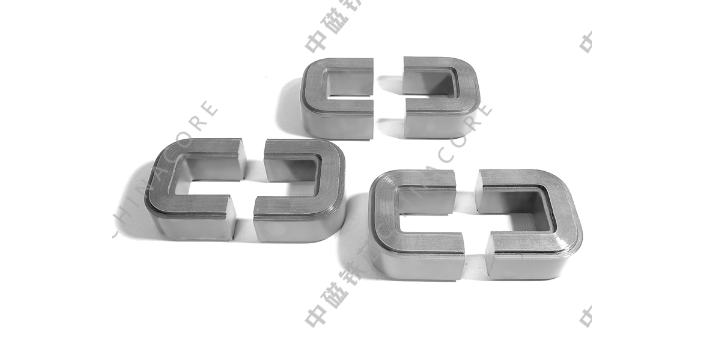
矩形切气隙非晶铁芯遵循先退火、后切割、再端面防护的专属工序流程,保证切割后磁性能保持稳定。卷绕成型毛坯铁芯,先送入密闭氮气炉分段梯度退火,消解卷绕弯折带来的机械应力,理顺内部原生磁畴排布,避免切割后应力开裂、层间剥离。退火温度管控380-410℃,惰性气体隔绝高温氧化,保留非晶基材原生磁参数,随炉缓冷规避二次内应力生成。完成退火后铁芯硬度趋于稳定,适配激光无损切割,降低切口分层概率。切割开设气隙后,增设低温恒温二次定型处理,去除切割瞬时热应力,稳定气隙周边磁畴状态,防止局部磁化失衡。二次处理后对气隙两面做绝缘覆膜处理,隔绝气隙端面金属接触导通,固定气隙间距,避免电磁振动导致切口贴合、气隙变小。整套工艺适配大批量气隙铁芯量产,保证同批次气隙磁阻、电感参数波动范围可控。 定制铁芯打样需要提供外形、壁厚、叠厚、圆角图纸,同步说明设备工况,完整资料能够减少多次改样流程。长沙光伏逆变器铁芯厂家
铁芯的下料裁剪工序是保障产品规格统一、结构规整的基础环节,所有铁芯基材均需按照设计图纸的尺寸、角度、切口规格完成精细裁切。生产过程中,通过自动化裁切设备对硅钢片、非晶带材等原材料进行加工,控制裁切边缘的平整度,避免出现毛刺、缺口、变形等外观问题。边缘规整的基材能够保证叠压后铁芯的整体密封性,减少磁路缝隙,降低漏磁概率。针对斜剪、直剪、异形切口等不同工艺需求,设备会调整裁切角度与运行参数,适配不同结构铁芯的生产要求。裁切完成后,会对基材进行分拣筛选,剔除形变、尺寸偏差、表层破损的物料,保障后续叠压、组装工序的顺利推进。标准化的下料裁剪工艺,能够统一铁芯产品的规格参数,保障批量产品的一致性,适配各类电气设备的标准化装配需求。 百色环型切割铁芯批发商在电机设计中,铁芯的存在大幅增强了定子和转子线圈之间的电磁耦合,从而减小了设备体积。
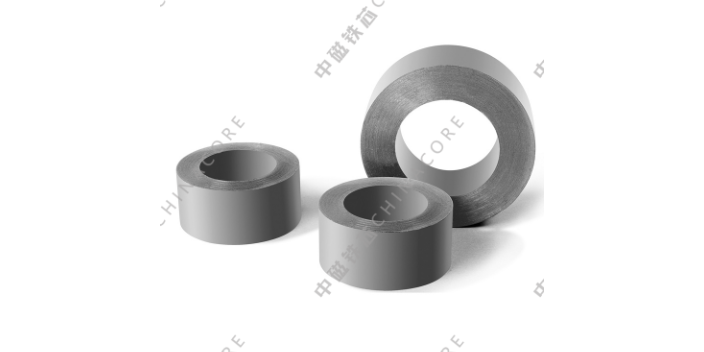
环型非晶材料铁芯的热稳定性,是其在复杂环境中长期可靠运行的重要保证。在实际应用中,电子设备往往会经历较宽的温度变化,磁性材料的性能如果随温度波动过大,将直接影响电路的稳定性。非晶合金的居里温度通常在410℃左右,远高于常规工作温度。在-55℃至125℃的宽温度区间内,其磁导率和损耗等关键参数的变化幅度较小。这种良好的温度特性得益于其非晶态结构,不存在晶界滑移等随温度变化的微观机制。因此,无论是在寒冷的户外配电变压器,还是在发热的密闭机箱内部的开关电源中,环型非晶铁芯都能维持稳定的电感量和低损耗特性,确保整个电力电子系统的性能不发生明显漂移。
环型非晶材料铁芯的轻量化特性,为便携式和移动设备带来了设计便利。在航空航天、无人机以及手持电动工具等领域,设备的重量直接影响续航能力和操作便捷性。磁性元件往往占据设备重量的相当比例,传统硅钢片密度大、体积大,是减重的瓶颈之一。非晶材料的密度约为³,虽与硅钢相近,但由于其高饱和磁感和高导磁率,在同等功率下所需的铁芯体积可减少50%以上,重量也随之大幅降低。同时,体积的缩小使得散热路径缩短,配合效果的低损耗特性,整体温升更低。这种“轻、薄、小”的特点,使得环型非晶铁芯成为移动电源、无人机动力系统以及单兵装备电源等对重量敏感应用中的理想选择,助力设备实现更高的能量密度。 铁芯作为电感器的重要组成部分,能让电流有序流动并保护电路免受杂波干扰。
户外箱式变压器广泛应用于小区外面、道路沿线、工业园区外面等区域,整体设备为封闭式箱体结构,内部空间紧凑,通风条件有限,配套铁芯的结构设计会围绕箱体环境与户外气候双重因素展开。首先在外形尺寸上,铁芯整体轮廓需要贴合箱体内部预留空间,柱体高度、铁轭宽度都经过反复匹配,保证安装后周边留有通风缝隙,利用箱体自带的通风口完成空气对流,带走设备运行产生的热量。考虑到箱体内部粉尘容易堆积,铁芯表面的绝缘涂层会增加致密性,减少粉尘附着,同时片材拼接缝隙做细微密封处理,避免粉尘进入叠片之间。户外昼夜温差较大,金属构件会出现热胀冷缩现象,设计阶段会预留合理的形变余量,防止温度变化导致片材相互挤压、出现崩边问题。叠装环节采用交错排布方式,提升整体结构的抗形变能力,绑扎点位也对应热胀冷缩的受力方向布置。这类铁芯同样需要完整的退火流程,消除机械加工应力,让材质在温度反复变化的环境中保持稳定。箱体内部虽有外壳遮挡雨水,但空气湿度依旧偏高,因此成品会统一做防潮处理,包装与入库阶段强化水汽隔离措施。从长期使用角度来说,箱变内部的铁芯常年处于半密闭、温差多变的环境,结构设计与表层防护相互配合,能够延长构件的使用时长。 铁芯的机械强度必须足够承受短路时产生的巨大电动力,否则可能导致叠片变形或绝缘损坏。舟山环型铁芯厂家
铁芯在电磁设备中主要承担导磁任务,为磁通提供一条低磁阻的闭合路径。长沙光伏逆变器铁芯厂家
客户提出铁芯定制需求后,双方围绕设备整机参数、使用环境、加工工序开展图纸对接,完整梳理铁芯全部设计参数,形成标准化加工图纸再启动生产。第一步收集设备基础数据,包含配套线圈匝数、额定工作电流、工作频率、持续运行温度、是否叠加直流分量,以此确定铁芯材质、厚度、是否需要切气隙;第二步确认铁芯外形结构,区分环形、C型、矩形,标注内径、外径、窗高、窗宽、截面厚度全部尺寸,明确尺寸波动允许区间;第三步沟通深加工需求,依次确认是否需要退火、切气隙、开口、绝缘浸漆、真空封装等工序,记录气隙宽度、漆膜耐温等级等细分参数;第四步核算批量生产适配性,核对半自动卷绕设备模具适配范围,小批量微型铁芯、大尺寸大功率铁芯分别调整设备生产程序,标注单批次此小、此大可生产数量。图纸定稿后留存电子档与纸质档,生产车间按照图纸参数调整设备张力、缠绕层数、热处理温控程序,样品成型后寄送给客户装机测试,根据整机运行反馈微调铁芯尺寸、气隙宽度、材质牌号,直至匹配设备全部运行工况,整套对接流程覆盖电力、新能源、工控检测全行业定制订单。 长沙光伏逆变器铁芯厂家