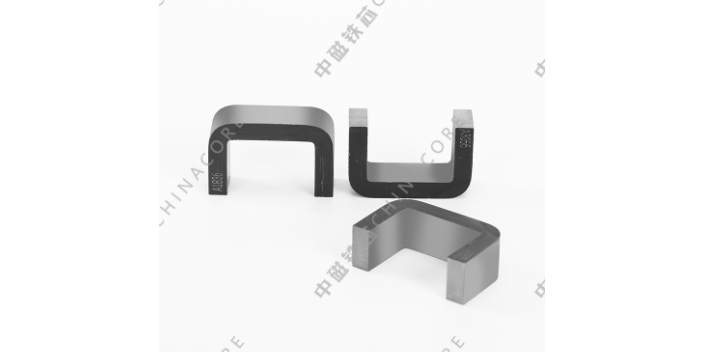
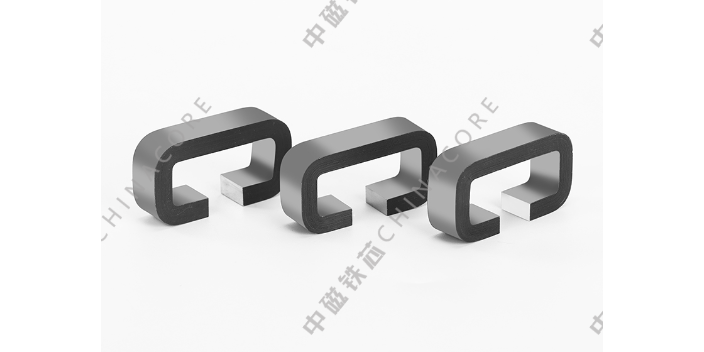
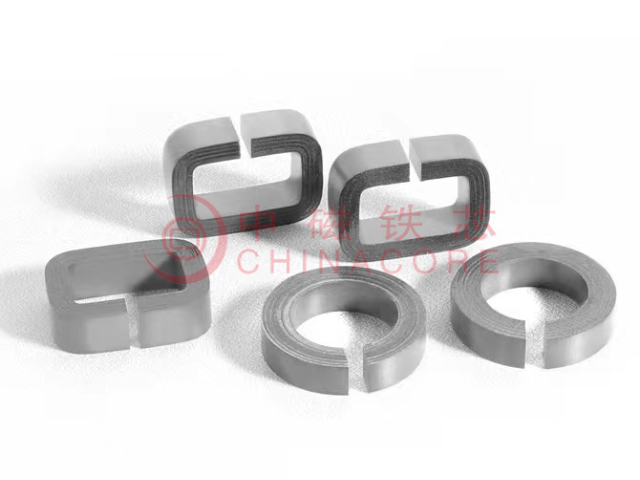
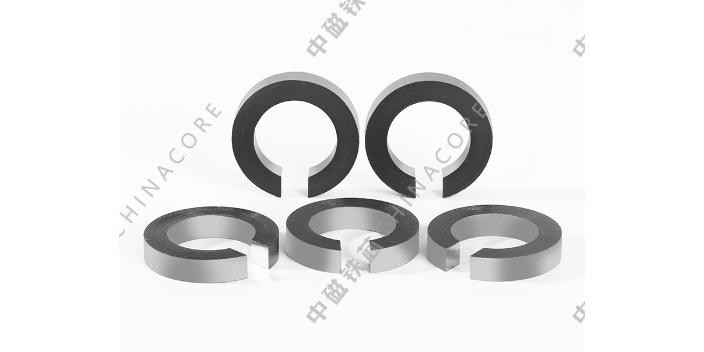
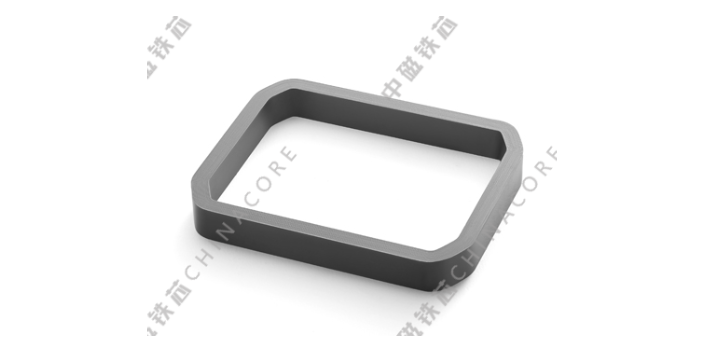
一体式闭环矩形铁芯不可拆分开合,裁切开口矩形铁芯可分体开合,两类款式绕线加工方式不同,适配不同生产加工模式。开口分体矩形铁芯可预先绕制线圈,再闭合拼接封装,绕线加工简易,适合小批量非标器件手工加工;闭环一体矩形铁芯需特需数控绕线设备布线,绕组排布均匀密实,电磁耦合效果更好。绕线作业不可硬物磕碰铁芯外包边角,防止防护层破损渗水腐蚀内部带材;绕线张力匀速调控,避免侧壁带材受压分层剥离。铁芯窗口边角做圆弧倒角处理,无尖锐棱角,绕线过程不会割破漆包线绝缘外皮,降低绕组短路破损概率。矩形窗口空间开阔,可排布多组隔离绕组,绕组分区便捷,绕组间分布电容可控,弱化电路高频干扰。绕线完工后绕组贴合铁芯侧壁,受力均衡,电磁分布均匀,适配合规工控、新能源电力电子产品量产加工。 铁芯接地是保证设备安全运行的重要措施,通常只允许单点接地以防止形成环流。大同硅钢铁芯生产
退火配对完工的CD铁芯,根据使用环境不同,分为绝缘带包覆、分体塑壳包裹、环氧点胶封边三类防护工艺,防护结构不改动原有开合拼装结构。绝缘PET带缠绕包覆为通用经济型工艺,包裹铁芯外壁及转角位置,防磕碰分层,散热透气性好,适配室内干燥机柜、常规电源设备使用,成本可控,方便厂家自主绕线装配。分体卡扣塑壳适配研发调试、试样改版场景,外壳可随时拆分,速度更换铁芯、调整气隙垫片,适配电路迭代调试。环氧封边工艺专门密封对接切面、边角位置,防水防尘耐腐蚀,阻隔水汽粉尘进入对接缝隙,防止端面氧化、杂质改变气隙厚度,适配户外变电柜、化工车间潮湿多尘工况。三类工艺均可提升绝缘耐压能力,规避绕组漏,延长铁芯及配套电感变压器使用周期。 石家庄环型切气隙铁芯质量节能低碳的行业趋势下,低损耗铁芯材料应用场景持续拓宽,助力电气设备节能升级。
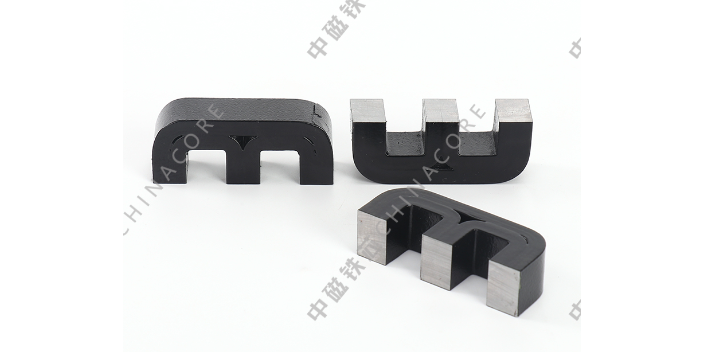
铁芯是各类电磁设备的基础重点构件,普遍配套应用于变压器、电机、电抗器、电感器等电气产品当中,是实现磁场传导与能量转换的关键载体。在电磁设备运行过程中,铁芯可以集中分散的磁力线,规范磁路走向,让电磁能量按照既定路径完成传递与转化,保障电气设备的基础运转逻辑。不同结构与材质的铁芯,会适配不同工况的运行需求,直接关联设备的能耗水平、运行温度、使用周期等基础运行指标。市面上常见的铁芯多采用软磁材料加工制成,这类材料具备磁导率适配、矫顽力偏低、剩磁量小的基础特性,能够有效适配交变磁场的持续工作状态。无论是民用小型电气设备,还是工业大型电力装置,铁芯的装配与应用都是设备成型的基础环节,也是保障整套电气系统稳定运转的重要支撑部件,贯穿电力传输、电能转换、设备驱动的全流程应用场景。
矩型切气隙非晶材料铁芯在电动汽车车载充电机中的应用,顺应了汽车电气化对高功率密度和轻量化的需求。需要在有限的车内空间内实现,这对磁性元件的体积和重量提出了严苛要求。非晶合金的高饱和磁感应强度和高磁导率,使得在同等功率下,非晶电感的体积和重量可以比铁氧体减少30%以上。矩型截面使得电感可以更好地利用内部的异形空间,提高空间利用率。同时,工作在较高的开关频率下,非晶材料的低高频损耗减少了发热,降低了对液冷或风冷系统的依赖。气隙的设计确保了在充电电流波动时,电感不会饱和,保证了充电过程的安全和稳定。随着非晶带材宽度和性能的不断提升,矩型切气隙非晶铁芯正成为新一代磁性元件的主流选择,助力电动汽车实现更长的续航和更快的充电速度。 纳米晶材料因其高磁导率和低损耗特性,被广泛应用于高频开关电源和逆变器的铁芯设计中。
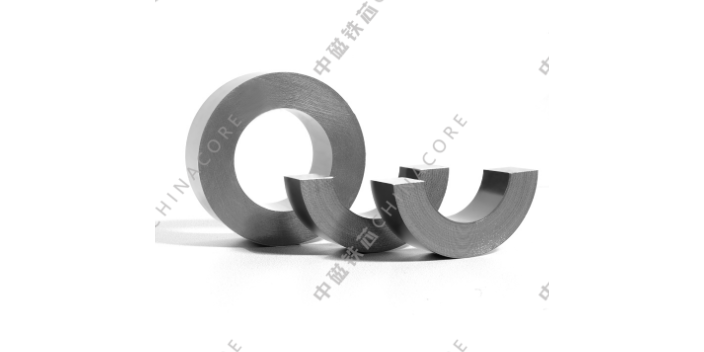
在电力电子设备的运行中,能量转换效率是衡量设备性能的关键指标,而纳米晶铁芯在这方面展现出了独特的优势。当交变电流通过缠绕在铁芯上的线圈时,铁芯内部会产生磁滞损耗和涡流损耗。纳米晶材料由于其特殊的微观结构,磁畴在翻转过程中遇到的阻力较小,从而效果降低了磁滞损耗。同时,该材料具有较高的电阻率,能够效果压抑内部涡流的产生,减少涡流损耗。在50Hz至100kHz的宽频率范围内,纳米晶铁芯能够保持较低的综合铁损。这意味着在电能转换过程中,因发热而散失的无用能量大幅减少,设备的整体运行效率得到提升。这种低损耗特性使其在追求节能减排的现代工业应用中,成为替代传统硅钢片和铁氧体材料的理想选择。 在短路故障发生时,铁芯需要承受巨大的电动力冲击,因此必须具备足够的机械强度。石家庄环型切气隙铁芯质量
在电磁感应过程中,铁芯能够大幅增强磁场强度,从而提升整个设备的能量转换效率。大同硅钢铁芯生产
卷绕铁芯采用半自动卷绕设备完成成型加工,整套工序分为卷材上料、张力调节、连续缠绕、裁切出料四道基础步骤。生产前将整卷硅钢带材固定在设备放料轴,通过传动结构牵引带材匀速向前输送,设备内部张力组件会稳定带材拉伸力度,避免缠绕过程中出现松紧不一、层间错位的情况。带材沿着预设模具轮廓持续环绕,按照客户图纸标注的内径、外径、窗宽、窗高参数完成层叠堆积,单只铁芯缠绕时长可控制在15秒区间,设备匀速运转过程中不需要人工持续校正位置。缠绕达到设定层数后,自动裁切机构切断带材,成型铁芯依靠推送结构完成下料,操作人员此需定时收取成品、补充原料卷材。成型后的半成品铁芯内部存在加工产生的机械应力,需要送入退火炉开展高温热处理,消除缠绕过程中金属内部积累的应力,恢复材料原本的磁导特性。退火完成后可根据需求开展切气隙、开口加工,再经过绝缘浸漆处理,在铁芯表层形成防护膜,隔绝潮湿、粉尘环境带来的影响,整套加工流程可根据客户订单规格调整模具、张力参数、缠绕层数,适配环形、C型、矩形多种外形结构。 大同硅钢铁芯生产