
- 品牌
- 精诚得
- 型号
- 齐全
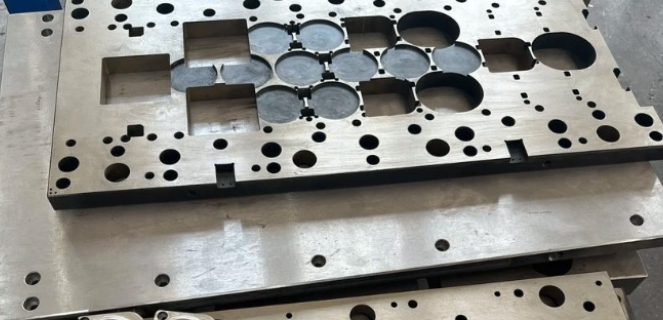
1、绿色设计 所谓绿色设计即在模具设计阶段就将环境保护和减小资源消耗等措施纳入产品设计中, 将可拆卸性、 可回收性、 可制造性等作为设计目标并行考虑并保证产品功能、 质量寿命和经济性。随着模具工业的发展, 对金属板料成形质量和 模具设计效率要求越来越高, 传统的基于经验的设计方法已无法适应现代工业的发展。 近年来, 用有限元法对板料成形过程进行计算机数值模拟, 是模具设计领域的一场**。用计算机数值模拟能获得成形过程中工件的位移、 应力和应变分布。 通过观察位移后工件变形形状能预测可能发生的起皱; 根椐离散点上的主应变值在板料成形极限曲线上的位置或利用损伤力学模型进行分析, 可以预测成形过程中可能发生的破裂; 将工件所受外力或被切除部分的约束力解除, 可对回弹过程进行仿真, 得到工件回弹后的形状和残余应力的分布。 这一切, 就为优化冲压工艺和模具设计提供了科学依据, 是真正意义上的绿色模具设计。凸凹模间隙极小(通常为材料厚度的1%-5%),配合凹模小圆角减少毛刺和塌角,提升边缘质量。吴江区好的精密冲压件预算
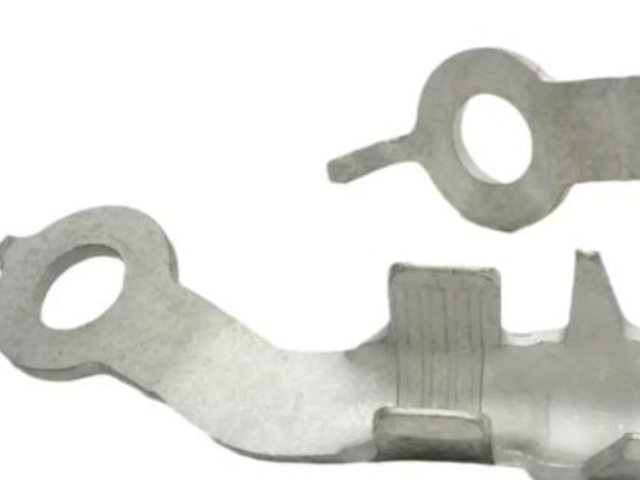
日本东京大学利用一种 WFDG技术制作了微冲压加工的冲头与冲模, 利用该模具进行微细冲压, 可在 50μ m厚的聚酰胺塑料板上冲出宽为 40μ m的非圆截面微孔。在超薄壁金属筒形件拉深方面, 清华大学有了良好的开端。超薄壁拉深技术的关键是要有高精度的成形机。 他们在壁厚为 0.001mm~ 0.1mm的超薄壁金属圆筒成形中, 研制出一台有微机控制功能的精密成形试验机, 使冲头与凹模在加工过程中对中精度达到 1μ m, 有效地解决了超薄壁拉深中易出现起皱与断裂而不能正常操作的难题。利用该机对初始壁厚为 0.3mm 的黄铜和纯铝进行一系列变薄拉深加工, 加工出内径为 16mm, 壁厚为 0.015mm~0.08mm,长度为 30mm的一系列超薄壁金属圆筒。 经检测, 成形后的超薄壁筒壁厚差小于 2μ m, 表面粗糙度 Ra0.057μ m, 从而**地提升了应用该超薄壁圆筒仪器仪表的精度, 相应地也提升了安装该仪器仪表整机的性能太仓好的精密冲压件推荐使用润滑剂降低摩擦,减少模具磨损;材料需具备高塑性、细球状碳化物组织。
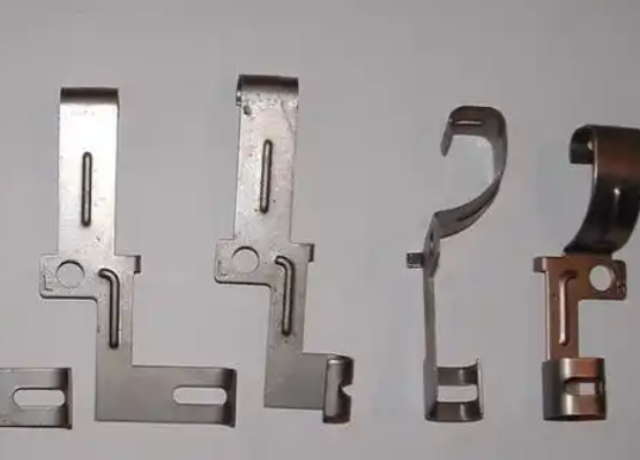
发达工业国家对微细加工的研究开发十分重视, 投入了大量的人力、 物力、 财力, 一些有远见的***大学和公司也加入了这一行列。我国在这方面也做了大量的研究工作, 有理由认为在 21 世纪, 微细加工一定会像微电子技术一样, 给整个世界带来巨大的变化和深刻的影响。对于模具工业, 由于冲压零件的微型化及精度要求的不断提高, 给模具技术提出了更高的要求。原因是微零件比传统的零件成形要困难得多, 其理由是: ①零件越小, 表面积与体积比迅速增大; ②工件与工具间的粘着力, 表面张力等***增大; ③晶粒尺度的影响***, 不再是各向同性的均匀连续体;
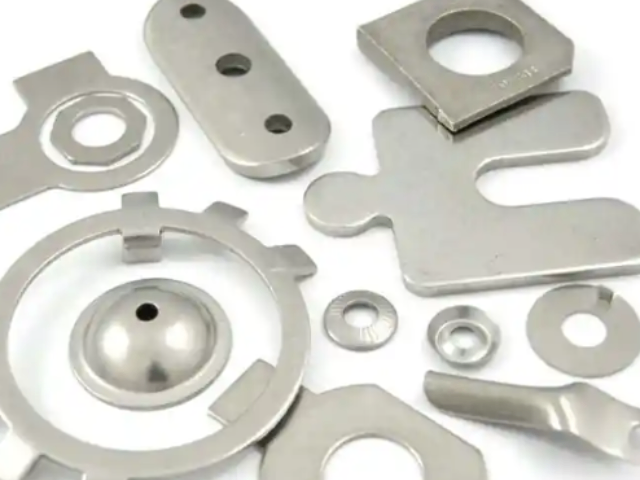
这就表明系统的识别精度、预测精度和控制精度均依赖于定量描述精度的提高, 故要不断予以修改、 提高。且检测精度、 识别精度、 预测精度和监控精度系统本身也要不断完善提高。 这样, 智能化冲压才能达到应有的水平。有关研究表明在拉深过程的智能化控制中, 比较好工艺参数的预测**终归结为压边力变化规律的确定, 而压边力的控制又基于压边力的预测研究。 预测拉深成形压边力的传统方法主要有两种: 实验法和理论计算法。近年来又把人工神经网络和模糊论等人工智能理论引入压边力比较好控制曲线的预测研究中, 目前变压边力控制技术已成为学术界和工业界的一个研究热点。精密冲压件是指通过冲压工艺加工而成的高精度金属零部件。
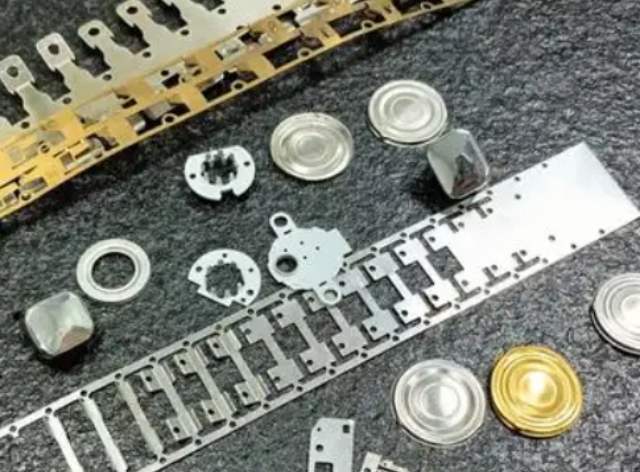
④工件表面存储润滑剂相对困难。 微细冲压的一个重要方面是冲小孔, 譬如微型机械、 微型仪器仪表中就有很多需要冲压的小孔。 故研究小孔冲压应是微细冲压的一个极其重要的问题。冲小孔的研究着重于: 一是如何减小冲床尺寸;二是如何增大微小凸模的强度和刚度 (这方面除了涉及到制作的材料及加工的技术外, **常用的便是增加微小凸模的导向及保护等)。 尽管在冲小孔上需要研究的问题还很多, 但也取得了不少可喜的成绩。有资料表明国外已经开发的微冲压机床长 111mm,宽 62mm, 高 170mm,装有一个交流伺服电机, 可产生 3kN的压力。该压力机床装有连续冲压模, 能实现冲裁和弯曲等。尺寸精度可达微米级,同模件尺寸均匀,互换性强,减少后续加工成本。吴江区好的精密冲压件预算
高效率:冲压工艺可以实现大批量生产,生产效率高。吴江区好的精密冲压件预算
精冲是精密冲裁的简称,它是在普通冲裁技术上基础上发展起来的一种精密板料冲裁工艺。 [1]精冲件工艺应考虑以下几点:(1)圆角半径精冲件外形和内形的夹角部位都应用圆角连接。圆角半径过小时,尖角处的剪切面易发生撕裂,模具刃口易崩裂或产生严重磨损。**小圆角半径与精冲件料厚、力学性能以及尖角部位、夹角大小有关,见图7。(2)孔径和孔间(边)距精冲件的最小孔径与材料厚度及力学性能有关,见图8。(3)槽宽和槽边距精冲槽形比精冲圆孔难度稍大,主要是凸模抗纵向弯曲的程度与槽宽和槽长及其比值的大小有关,可按图9判断精冲槽形时零件对精冲工艺的适应性。吴江区好的精密冲压件预算
昆山精诚得精密五金模具有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的五金、工具行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**精诚得供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!


多样性:可以加工出各种复杂形状的零件,满足不同的设计需求。在设计和制造精密冲压件时,需要考虑材料的选择、模具的设计、冲压工艺参数等因素,以确保**终产品的质量和性能。冲压件是指通过冲压工艺加工而成的金属零件。冲压工艺是一种利用模具对金属材料施加压力,使其发生塑性变形或断裂,从而获得所需形状和尺寸的加工方法。冲压件广泛应用于汽车、家电、电子、机械等行业。冲压件的主要特点包括:高效率:冲压工艺可以实现大批量生产,生产效率高。精度高:通过精密模具加工,冲压件的尺寸和形状精度较高。使用润滑剂降低摩擦,减少模具磨损;材料需具备高塑性、细球状碳化物组织。高新区好的精密冲压件推荐(4)窄悬臂精冲窄悬臂时,凸...
- 相城区特色精密冲压件价格 2026-09-17
- 相城区制造精密冲压件品牌 2026-09-17
- 吴江区特色精密冲压件服务热线 2026-09-16
- 相城区制造精密冲压件批发 2026-09-16
- 苏州便宜的精密冲压件批发 2026-09-16
- 姑苏区便宜的精密冲压件批发 2026-09-16
- 工业园区制造精密冲压件预算 2026-09-16
- 相城区常规精密冲压件配送 2026-09-16
- 常熟便宜的精密冲压件品牌 2026-09-16
- 工业园区新款精密冲压件服务热线 2026-09-16
- 吴江区便宜的精密冲压件设计 2026-09-15
- 张家港比较好的精密冲压件预算 2026-09-15
- 吴江区耐用精密冲压件预算 2026-09-15
- 江苏新款精密冲压件采购 2026-09-15
- 昆山特色精密冲压件价格 2026-09-15
- 吴中区新款精密冲压件配送 2026-09-15

- 昆山制造精密冲压模具推荐 09-17
- 相城区特色精密冲压件价格 09-17
- 相城区制造精密冲压件品牌 09-17
- 吴江区特色精密冲压件服务热线 09-16
- 吴江区比较好的精密冲压模具配送 09-16
- 江苏便宜的精密冲压模具更换 09-16
- 太仓便宜的精密冲压模具设计 09-16
- 相城区制造精密冲压件批发 09-16
- 虎丘区便宜的精密冲压模具品牌 09-16
- 工业园区便宜的精密冲压模具更换 09-16