
- 品牌
- 精诚得
- 型号
- 齐全
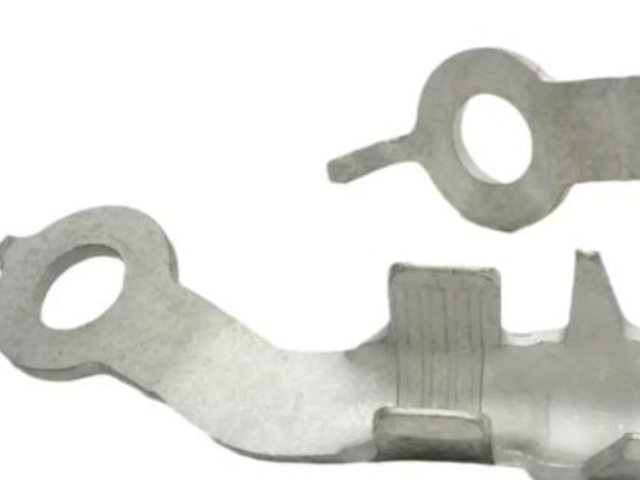
冲压轴承是采用冲压工艺制造的机械基础件。冲压是靠压力机和模具对板材等施加外力,使之产生塑性变形或分离,从而获得所需工件的成形加工方法。冲压轴承具有薄、匀、轻、强的特点,一般不再或*需少量切削加工 [1]。冲压轴承的结构主要由外圈、内圈、冲压体和保持架组成,润滑剂也起重要作用。它能承受径向与轴向载荷,适用于高速旋转及要求低噪声、低振动的场合。按承受载荷方向可分为向心轴承和推力轴承;按冲压体种类可分为球轴承和滚子轴承 [1]。通过优化排样设计,废料率可降低至10%以下,节约原材料成本。昆山常规精密冲压件更换
冲压与电磁成形的复合工艺电磁成形是高速成形, 而高速成形不但可使铝合金成形范围得到扩展, 并且还可以使其成形性能得到提高。用复合冲压的方法成形铝合金覆盖件的具体方法是: 用一套凸凹模在铝合金覆盖件尖角处和难成形的轮廓处装上电磁线圈, 用电磁方法予以成形, 再用一对模具在压力机上成形覆盖件易成形的部分,然后将预成形件再用电磁线圈进行高速变形来完**终成形。 事实证明, 用这样复合成形方法可以获得用单一冲压方法难以得到的铝合金覆盖件。吴中区比较好的精密冲压件价格是冲压加工中基本的工序之一,包括冲孔、落料等。
⑤冲裁件凸出悬臂和凹槽宽度b不宜过小(图3),一般硬钢为(1.5—2.0)t,黄铜、软钢为(1.0~10.2)t,纯铜、铝为(0.8~0.9)t。⑥在弯曲件或拉深件上冲孔时,孔边与制件直边之间的距离L不能小于制件圆角半径r与一半料厚t之和。即L≥r+0.5t。⑦用条料少废料冲裁两端带圆弧的制件时,其圆弧半径R应大于条料宽度B的一半,即R≥0.5B。⑧冲裁件的经济精度不高于IT11,一般要求落料件精度比较好低于ITl0,冲孔件精度比较好低于IT9。冲裁件的尺寸公差、孔中心距的公差见图5和图6。 [3]
由于冲压具有如此优越性,冲压加工在国民经济各个领域应用范围相当***。例如,在宇航,航空,**,机械,农机,电子,信息,铁道,邮电,交通,化工,医疗器具,日用电器及轻工等部门里都有冲压加工。不但整个产业界都用到它,而且每个人都直接与冲压产品发生联系。像飞机,火车,汽车,拖拉机上就有许多大,中,小型冲压件。小轿车的车身,车架及车圈等零部件都是冲压加工出来的。据有关调查统计,自行车,缝纫机,手表里有80%是冲压件;电视机,收录机,摄像机里有90%是冲压件;还有食品金属罐壳,钢精锅炉,搪瓷盆碗及不锈钢餐具,全都是使用模具的冲压加工产品;就连电脑的硬件中也缺少不了冲压件。 [3]适合大批量生产,生产节拍快,配合机械手搬运和光学检测技术,实现全流程自动化。
与机械加工及塑性加工的其它方法相比,冲压加工无论在技术方面还是经济方面都具有许多独特的优点。主要表现如下。(1) 冲压加工的生产效率高,且操作方便,易于实现机械化与自动化。这是因为冲压是依靠冲模和冲压设备来完成加工,普通压力机的行程次数为每分钟可达几十次,高速压力要每分钟可达数百次甚至千次以上,而且每次冲压行程就可能得到一个冲件。(2) 冲压时由于模具保证了冲压件的尺寸与形状精度,且一般不破坏冲压件的表面质量,而模具的寿命一般较长,所以冲压的质量稳定,互换性好,具有“一模一样”的特征。冲裁面光洁度高,无需或需少量后续抛光处理,提升生产效率。昆山特色精密冲压件设计
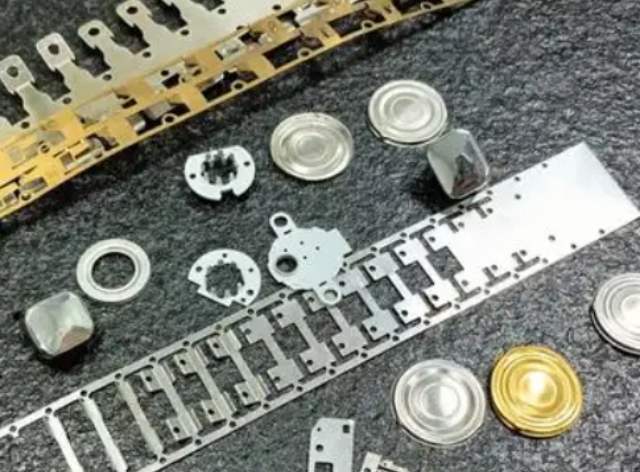
连接器、传感器外壳等微型零件依赖精密冲压实现微米级尺寸控制。昆山常规精密冲压件更换
材料较高的屈服应力加上加工硬化,等于流动应力的**增加。----这会引起需要更多的吨位来制作部件----它会使金属的变形温度增加(可能会燃烧或破坏不恰当的润滑剂),硬点会增加模具磨损----涂层可能会于事无补或无法持续到和预期的时间一样长。综上所述,高强钢成形的高压力要求、回弹的增加、加工硬度的增加、高成型温度下的操作对模具及润滑都提出了挑战。过去在生产深冲或者重冲工件,大家都认为耐压型(EP) 润滑油是保护模具的比较好选择。硫和氯EP添加剂被混合到纯油中来提高模具寿命已经有很长的历史了。但是随着新金属--高强度钢的出现,环保要求的严格,EP油基润滑油的价值已经减少,甚至失去市场。昆山常规精密冲压件更换
昆山精诚得精密五金模具有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的五金、工具中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,精诚得供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!


它不是从基本原理出发, 而是以事实和数据作为依据, 来实现对过程的优化控制。智能化控制的当然是比较好的工艺参数, 故比较好的工艺参数确定是智能化控制的关键所在。所谓比较好工艺参数, 就是在满足各种临界条件的前提下所能够采用的**为合理的工艺参数。要实现比较好的工艺参数的在线预测, 就必须对成形过程的各种临界条件有明确的认识, 并能够给出定量的准确描述, 在此基础上才能够确定智能化的控制。而定量描述的精度又决定着智能化系统的识别精度和预测精度。高效率:冲压工艺可以实现大批量生产,生产效率高。吴中区比较好的精密冲压件采购冲压加工是借助于常规或**冲压设备的动力,使板料在模具里直接受到变形力并进行变...
- 高新区好的精密冲压件推荐 2026-09-17
- 张家港好的精密冲压件设计 2026-09-17
- 苏州新款精密冲压件采购 2026-09-17
- 相城区特色精密冲压件价格 2026-09-17
- 相城区制造精密冲压件品牌 2026-09-17
- 吴江区特色精密冲压件服务热线 2026-09-16
- 相城区制造精密冲压件批发 2026-09-16
- 苏州便宜的精密冲压件批发 2026-09-16
- 姑苏区便宜的精密冲压件批发 2026-09-16
- 工业园区制造精密冲压件预算 2026-09-16
- 常熟新款精密冲压件价格 2026-09-16
- 张家港便宜的精密冲压件配送 2026-09-16
- 高新区靠谱的精密冲压件设计 2026-09-16
- 吴江区便宜的精密冲压件设计 2026-09-15
- 张家港比较好的精密冲压件预算 2026-09-15
- 吴江区耐用精密冲压件预算 2026-09-15

- 张家港好的精密冲压件设计 09-17
- 苏州新款精密冲压件采购 09-17
- 吴江区制造精密冲压模具设计 09-17
- 吴江区好的精密冲压模具预算 09-17
- 昆山制造精密冲压模具推荐 09-17
- 相城区特色精密冲压件价格 09-17
- 相城区制造精密冲压件品牌 09-17
- 吴江区特色精密冲压件服务热线 09-16
- 吴江区比较好的精密冲压模具配送 09-16
- 江苏便宜的精密冲压模具更换 09-16