- 品牌
- 聚峰
- 牌号
- H59
- 品种
- 电解铜
- 产品类型
- 塞孔铜浆
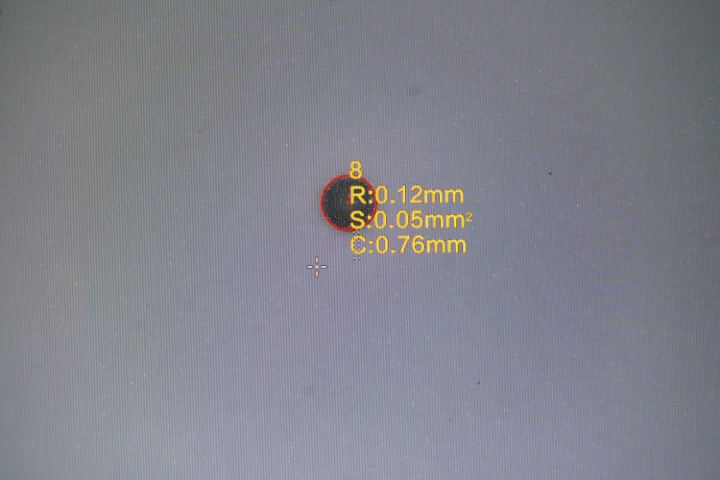
JL-CS-F01 适配真空塞孔与丝网印刷制程,浆料流变特性稳定,微孔填充饱满且不易出现溢浆现象。不同 PCB 工厂配备的塞孔设备存在差异,部分产线采用丝网印刷,部分采用真空塞孔工艺,浆料流变性能直接决定生产良率。JL-CS-F01 经过流变调控,静置状态维持合适黏度,受到印刷压力作用时流动性提升,顺畅流入微小孔道;压力消失后黏度较快地回升,浆料不会持续向外漫溢,减少板面溢浆清理工作量。无论是自动化真空塞孔产线,还是半自动丝网印刷设备,都能够调试工艺窗口,稳定完成 0.1mm 级别微孔填充作业。冷热冲击后导电性能无衰减,适配汽车电子、航空航天领域。高导热塞孔铜浆制造商

塞孔铜浆工艺在厚板加工场景具备实操优势,厚板孔道深长,浆料可实现深度孔腔的完整填充作业。厚型多层线路板,孔的深度会随之增加,深长孔腔填孔属于生产难点。普通填孔材料很难抵达孔的底部,容易出现上半部分填满、孔底悬空的缺陷。塞孔铜浆依靠可控的流变特性,配合真空负压,驱动浆料向孔道深处流动,逐步填满深长孔腔。生产过程中可以设置多次印刷作业,分次向孔内补入浆料,逐步完成深度填充。加工完成后切片观察,从孔口到孔底都被导电浆料填满,不存在中空断层。针对厚板的埋孔、通孔设计,这套工艺可以落地实现,拓展厚层线路板的结构设计选择。高稳定性塞孔铜浆类型塞孔一致性好,批量生产中孔位品质稳定,不良率大幅降低。
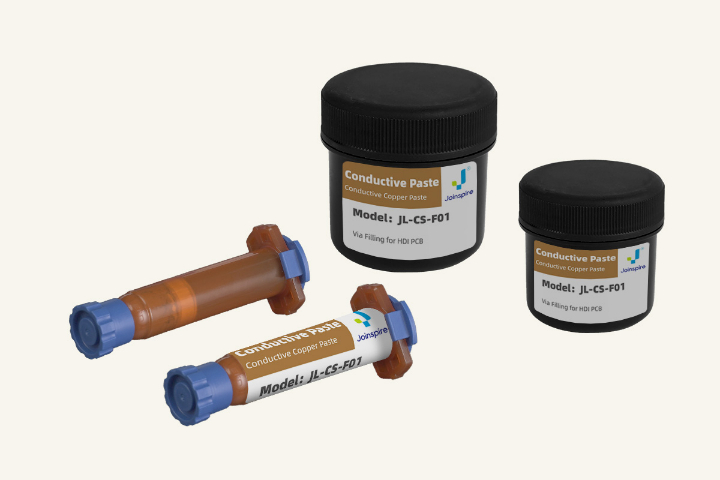
聚砺塞孔铜浆作业容错率高,轻微参数偏差不会造成填孔失效,适配产线常态化生产工况。量产产线作业中,印刷压力、真空度、固化温度等参数难免存在小幅波动,高精密浆料易因细微参数偏差出现批量不良。聚砺塞孔铜浆经过配方优化与工艺调试,具备优异的作业容错性能,针对产线常规的小幅参数浮动,依旧可以保持稳定的填孔效果。轻微的印刷速度偏差、真空时长误差,不会引发填孔不足、溢浆、空洞等缺陷,固化后孔位结构与导电性能依旧达标。该特性可降低产线工艺管控难度,减少参数微调频次,降低人工操作误差带来的不良损耗,适配流水线连续化、常态化的批量生产作业。
塞孔铜浆 JL‑CS‑F01 支持 170‑180℃条件下一小时完成固化,适配多种耐热有限的板材基材。部分板材无法承受长时间高温烘烤,过高温度会出现基材变形、分层等问题,制约塞孔材料选型。该浆料采用低温固化配方,不需要设置两百摄氏度以上高温条件,170‑180℃保温一小时即可完成固化交联,形成稳定结构。生产端可以使用常规烘箱设备完成处理,不必改造高温设备,控制产线设备投入。对于耐热能力有限的板材,低温条件能够降低基材受热损伤概率,板材尺寸、形态可以维持原有状态。固化时间设置合理,单批次烘烤周期可控,有利于产线流转节奏,兼顾加工效率和基材保护,拓宽可适配板材的选择范围。降低过孔阻抗,减少信号衰减,提升高频电路传输质量。
JL-CS-F01 塞孔铜浆具备良好的导电能力,成型后形成连续导电通路,降低多层线路层间导通损耗。多层 PCB 依靠孔道实现上下层电路连通,传统树脂塞孔只起到机械填充作用,无法传递电流,大功率场景只能选用电镀填孔工艺,加工流程繁琐。JL-CS-F01 内部构建连续金属导电网络,固化之后微孔内部形成稳定导电通道,信号与电流能够顺畅跨层传输。更低的导通电阻减少电流通过时产生的热能,解决高密度布线区域温升问题,为大功率线路板提供不同于电镀填孔的备选方案,简化多层互连的加工方案。可直接焊接元器件,焊接强度高,无需额外导电转接工序。中国台湾符合RoHS塞孔铜浆源头厂家
塞孔导电铜浆防潮绝缘性佳,阻断水汽侵蚀,保护导电性能长效稳定。高导热塞孔铜浆制造商
塞孔铜浆 JL‑CS‑F01 可在 170‑180℃区间完成固化,降低高温对各类 PCB 基材带来的热损伤难题。部分填孔浆料需要 200℃以上长时间烘烤,高频基材、薄型板材在高温持续作用下,容易出现板材翘曲、线路氧化变形,进而造成板件报废。该款塞孔铜浆的固化条件设置相对温和,在 170‑180℃温度区间保温一定时长,就能够完成固化交联,形成稳定的导电实体。较低的固化峰值温度,可以减少基材承受的热负荷,薄板材、高频类板材也可以参与塞孔加工。工厂烘烤设备无需拉升至过高温度,也能够减少烘烤环节能耗输出。即便板材内部有精细细线路,温和的热过程也能减少线路移位、基材形变等问题,拓宽浆料可加工板材的选择范围。高导热塞孔铜浆制造商


- 高附着力塞孔铜浆国内生产厂家 2026-09-17
- 粘附性好塞孔铜浆类型 2026-09-17
- 快速固化塞孔铜浆多少钱 2026-09-16
- 江苏0空洞塞孔铜浆厂家 2026-09-16
- 南京低温固化塞孔铜浆源头厂家 2026-09-16
- 广东超细颗粒塞孔铜浆厂家 2026-09-16
- 苏州银铜复合塞孔铜浆厂家直销 2026-09-16
- 广东无裂纹无收缩塞孔铜浆厂家供应 2026-09-16
- 高稳定性塞孔铜浆制造商 2026-09-16
- 中国香港热膨胀率低塞孔铜浆国内生产厂家 2026-09-16
- 深圳快速固化塞孔铜浆源头厂家 2026-09-16
- 上海定制化塞孔铜浆国内生产厂家 2026-09-16