
- 品牌
- 精诚得
- 型号
- 齐全
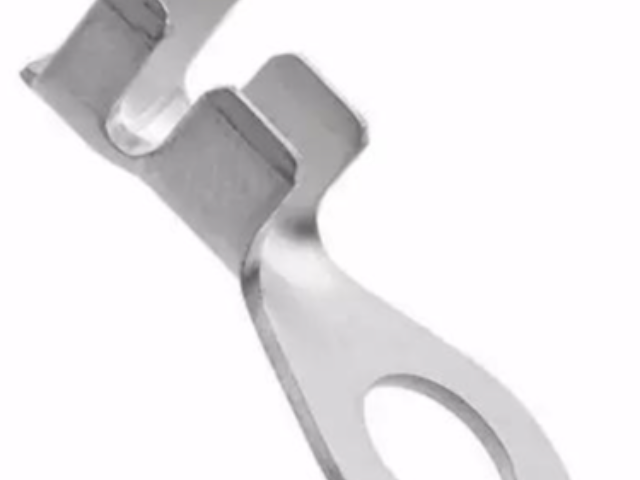
分类1、轴承按其所能承受的载荷方向或公称接触角的不同分为向心轴承----主要用于承受径向载荷的冲压轴承,其公称接触角从0到45度。按公称接触角不同,又分为:径向接触轴承----公称接触角为0的向心轴承:向心角接触轴承----公称接触角大于0到45的向心轴承。推力轴承----主要用于承受轴向载荷的冲压轴承,其公称接触角大于45到90。按公称接触角不同又分为: 轴向接触轴承----公称接触角为90的推力轴承:推力角接触轴承----公称接触角大于5但小于90的推力轴承。2、轴承按其冲压体的种类,分为:在设计和制造精密冲压件时,需要考虑材料的选择、模具的设计、冲压工艺参数等因素,确保产品的质量和性能。高新区好的精密冲压件设计
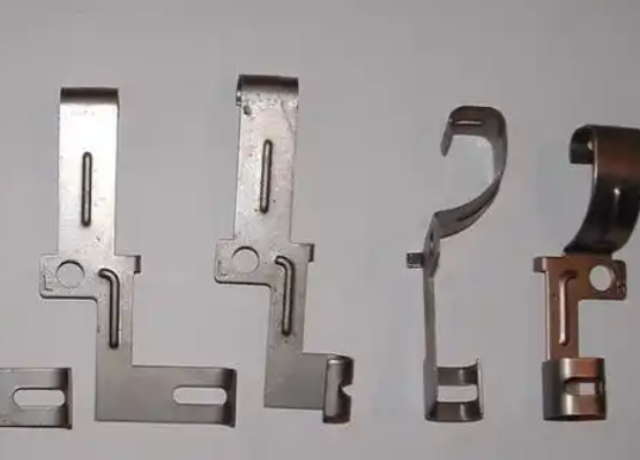
冲压模具介绍冲压所使用的模具称为冲压模具,简称冲模。冲模是将材料(金属或非金属)批量加工成所需冲件的**工具。冲模在冲压中至关重要,没有符合要求的冲模,批量冲压生产就难以进行;没有先进的冲模,先进的冲压工艺就无法实现。冲压工艺与模具、冲压设备和冲压材料构成冲压加工的三要素,只有它们相互结合才能得出冲压件。(1)设计的冲压件必须满足产品使用和技术性能,并能便于组装及修配。(2)设计的冲压件必须有利于提高金属材料的利用率,减少材料的品种和规格,尽可能降低材料的消耗。在允许的情况下采用价格低廉的材料,尽可能使零件做到无废料及少废料冲裁。高新区耐用精密冲压件品牌占比12.92%,因轻特性,用于汽车车身和航空航天结构件,助力减重与节能减排。
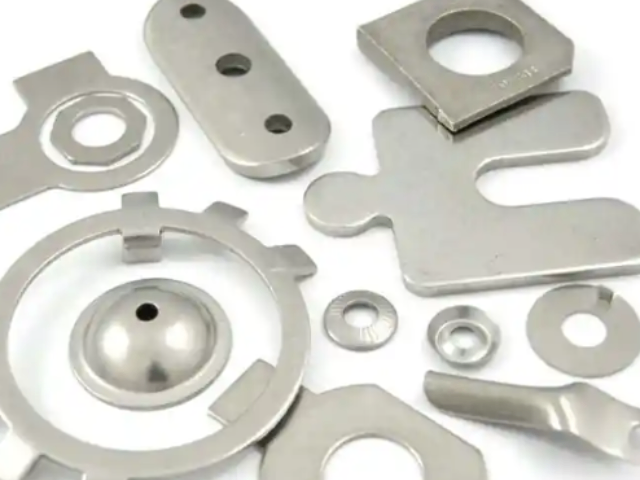
冲压主要是按工艺分类,可分为分离工序和成形工序两大类。分离工序也称冲裁,其目的是使冲压件沿一定轮廓线从板料上分离,同时保证分离断面的质量要求。成形工序的目的是使板料在不破坯的条件下发生塑性变形,制成所需形状和尺寸的工件。在实际生产中,常常是多种工序综合应用于一个工件。冲裁、弯曲、剪切、拉深、胀形、旋压、矫正是几种主要的冲压工艺。冲压用板料的表面和内在性能对冲压成品的质量影响很大,要求冲压材料厚度精确、均匀;表面光洁,***、无疤、无擦伤、无表面裂纹等;屈服强度均匀,无明显方向性;均匀延伸率高;屈强比低;加工硬化性低。
该技术是综合了成形、传热以及组织相变的一种新工艺,主要是利用高温奥氏体状态下,板料的塑性增加,屈服强度降低的特点,通过模具进行成形的工艺。但是热成型需要对工艺条件、金属相变、CAE分析技术进行深入研究,目前该技术被国外厂商垄断,国内发展缓慢。当材料被冲压成形时,会变硬。不同的钢材,变硬的程度不同,一般**度低合金钢只略有3 KSI增加,不到10%。注意:双相钢的屈服强度有20KSI增加,增加了40%多!金属在成形过程中,会变得完全不同,完全不像冲压加工开始之前。 这些钢材在受力后,屈服强度增加很多。材料利用率高:冲压过程中材料的利用率较高,减少了废料的产生。
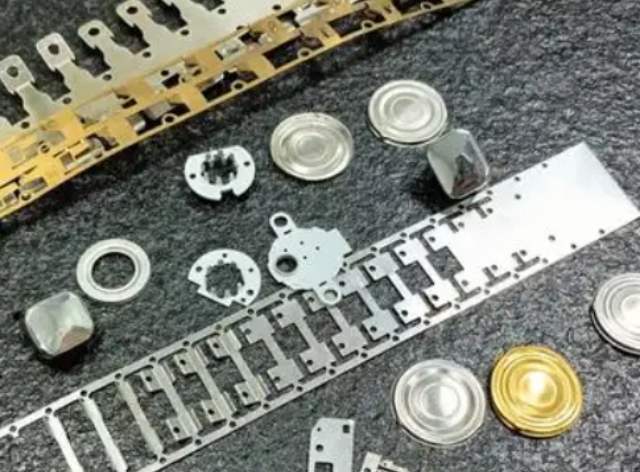
1、噪音大。2、轴承座的结构比较复杂。3、成本较高。性能调心性能轴中心线相对轴承座孔中心线倾斜时,轴承仍能正常工作的能力。双列向心球面球轴承和双列向心球面滚子轴承具有良好的调心性能。滚子轴承和滚针轴承不允许内、外圈轴线有相对倾斜。各类冲压轴承允许的倾斜角不同,如单列向心球轴承为8′~16′,双列向心球面球轴承为2°~3°,圆锥滚子轴承≤2′。极限转速 在一定载荷和润滑条件下轴承所允许的最高转速。极限转速与轴承类型、 尺寸、精度、 游隙、保持架、负荷和冷却条件等有关。轴承工作转速应低于极限转速。 选用高精度轴承、 改善保持架结构和材料、采用油雾润滑、改善冷却条件等,都可以提高极限转速。冲压工艺是一种利用模具对金属材料施加压力,使其发生塑性变形或断裂,从而获得所需形状和尺寸的加工方法。姑苏区常规精密冲压件服务热线
占比6.65%,凭借优异导电性,应用于电子元件和电动汽车电池连接件。高新区好的精密冲压件设计
冲压轴承与铸件、锻件相比,具有薄、匀、轻、强的特点。冲压可制出其他方法难于制造的带有加强筋、肋、起伏或翻边的工件,以提高其刚性。由于采用精密模具,工件精度可达微米级,且重复精度高、规格一致,可以冲压出孔窝、凸台等。冲压轴承一般不再经切削加工,或*需要少量的切削加工。热冲压件精度和表面状态低于冷冲压件,但仍优于铸件、锻件,切削加工量少。冲压是高效的生产方法,采用复合模,尤其是多工位级进模,可在一台压力机上完成多道冲压工序,实现由带料开卷、矫平、冲裁到成形、精整的全自动生产。生产效率高,劳动条件好,生产成本低,一般每分钟可生产数百件。高新区好的精密冲压件设计
昆山精诚得精密五金模具有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的五金、工具中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来精诚得供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


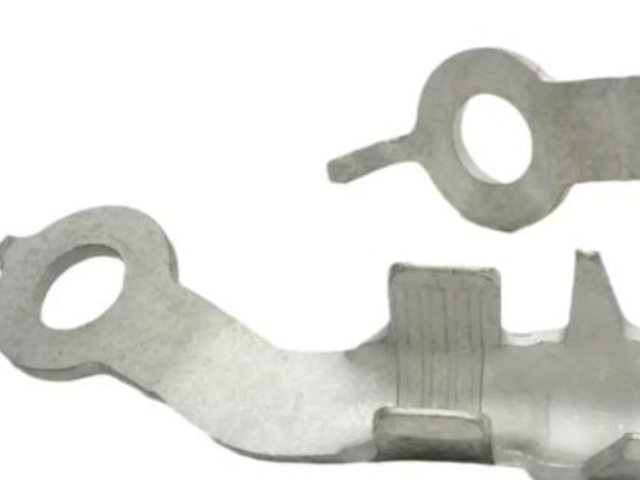
它不是从基本原理出发, 而是以事实和数据作为依据, 来实现对过程的优化控制。智能化控制的当然是比较好的工艺参数, 故比较好的工艺参数确定是智能化控制的关键所在。所谓比较好工艺参数, 就是在满足各种临界条件的前提下所能够采用的**为合理的工艺参数。要实现比较好的工艺参数的在线预测, 就必须对成形过程的各种临界条件有明确的认识, 并能够给出定量的准确描述, 在此基础上才能够确定智能化的控制。而定量描述的精度又决定着智能化系统的识别精度和预测精度。高效率:冲压工艺可以实现大批量生产,生产效率高。吴中区比较好的精密冲压件采购冲压加工是借助于常规或**冲压设备的动力,使板料在模具里直接受到变形力并进行变...
- 高新区好的精密冲压件推荐 2026-09-17
- 张家港好的精密冲压件设计 2026-09-17
- 苏州新款精密冲压件采购 2026-09-17
- 相城区特色精密冲压件价格 2026-09-17
- 相城区制造精密冲压件品牌 2026-09-17
- 吴江区特色精密冲压件服务热线 2026-09-16
- 相城区制造精密冲压件批发 2026-09-16
- 苏州便宜的精密冲压件批发 2026-09-16
- 姑苏区便宜的精密冲压件批发 2026-09-16
- 工业园区制造精密冲压件预算 2026-09-16
- 常熟新款精密冲压件价格 2026-09-16
- 张家港便宜的精密冲压件配送 2026-09-16
- 高新区靠谱的精密冲压件设计 2026-09-16
- 吴江区便宜的精密冲压件设计 2026-09-15
- 张家港比较好的精密冲压件预算 2026-09-15
- 吴江区耐用精密冲压件预算 2026-09-15

- 张家港好的精密冲压件设计 09-17
- 苏州新款精密冲压件采购 09-17
- 吴江区制造精密冲压模具设计 09-17
- 吴江区好的精密冲压模具预算 09-17
- 昆山制造精密冲压模具推荐 09-17
- 相城区特色精密冲压件价格 09-17
- 相城区制造精密冲压件品牌 09-17
- 吴江区特色精密冲压件服务热线 09-16
- 吴江区比较好的精密冲压模具配送 09-16
- 江苏便宜的精密冲压模具更换 09-16