
- 品牌
- 精诚得
- 型号
- 齐全
如果采用矩形单元快速成形,可以获得如图2上图所示的二维编码,由于划分过细使得到的编码较长。如果采用正方形单元快速成形,则可以获得如图2下图所示的二维编码,其编码减小一半。矩形单元二维编码如下:对于等距简单图形零件如钥匙齿形的快速成形由于齿距相等河以进一步简化编码。钥匙齿形编码示意图,如图3所示。图3中采用三角形单元,实际应用采用的是梯形单元编码可以降为一维数组。参数定义:齿数--冲压的次数,现假使为5。齿距--冲压时,Y方向的每次移动的距离。级差值—冲压时X方向移动一个单位时的距离。用于制造半导体引线框架等高精度、形状细小的零件。张家港比较好的精密冲压模具设计
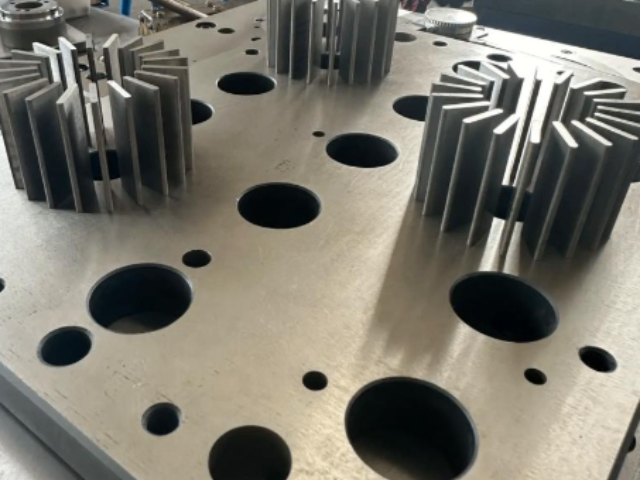
a. 冲剪模具:是以剪切作用完成工作的,常用的形式有剪断冲模、下料冲模、冲孔冲模、修边冲模、整缘冲模、拉孔冲模和冲切模具。b.弯曲模具:是将平整的毛胚弯成一个角度的形状,视零件的形状、精度及生产量的多寡,乃有多种不同形式的模具,如普通弯曲冲模、凸轮弯曲冲模、卷边冲模、圆弧弯曲冲模、折弯冲缝冲模与扭曲冲模等。c.抽制模具:抽制模具是将平面毛胚制成有底无缝容器。d.成形模具:指用各种局部变形的方法来改变毛胚的形状,其形式有凸张成形冲模、卷缘成形冲模、颈缩成形冲模、孔凸缘成形冲模、圆缘成形冲模。太仓便宜的精密冲压模具更换复杂形状:能够加工出复杂的几何形状,满足不同产品的需求。
模具技术的发展应该为适应模具产品“交货期短”、“精度高”、“质量好”、“价格低”的要求服务。(1)全面推广CAD/CAM/CAE技术模具CAD/CAM/CAE技术是模具设计制造的发展方向。随着微机软件的发展和进步,普及CAD/CAM/CAE技术的条件已基本成熟,各企业将加大CAD/CAM技术培训和技术服务的力度;进一步扩大CAE技术的应用范围。计算机和网络的发展正使CAD/CAM/CAE技术跨地区、跨企业、跨院所地在整个行业中推广成为可能,实现技术资源的重新整合,使虚拟制造成为可能。
9、凿切凿切是利用尖刃的凿切模进行的落料或冲孔工序。凿切并无下模,垫在材料下面的只是平板,被冲材料绝大多数是非金属。10、深孔冲裁深孔冲裁是孔径等于或小于被冲材料厚度时的冲孔工序。11、落料落料是将材料沿封闭轮廓分离的一种冲压工序,被分离的材料成为工件或工序件,大多数是平面形的。12、缩口缩口是将空心件或管状件敞口处加压使其缩小的一种冲压工序。13、整形整形是依靠材料流动,少量改变工序件形状和尺寸,以保证工件精度的一种冲压工序。14、整修汽车行业:用于制造车身零部件、发动机部件、变速箱齿轮片等高精度零件。
长期以来,中国模具工业的发展在地域分布上存在不平衡性,东南沿海地区发展快于中西部地区,南方的发展快于北方,模具生产**集中的地区在珠江三角和长江三角地区,其模具产值约占全国产值的三分之二以上。据模具网CEO、深圳市模具技术学会副秘书长罗百辉介绍,这种格局正在发生深层变化,我国模具业正在从较发达的珠三角、长三角地区向内和北方扩展,在产业布局上出现了一些新的模具生产较集中的地区,有京津冀、长沙、成渝、武汉、皖中等地区,模具集聚发展成为新特点,模具园区(城、集聚地等)不断涌现。在东部地区,已形成昆山、无锡精密模具产业集群生产基地精密冲压模具能够制造出抗拉强度超过1000MPa的安全气囊零件,确保汽车的安全性。太仓新款精密冲压模具预算
在模具制造完成后,需要进行试模,检查成型效果,并根据实际情况进行调整。张家港比较好的精密冲压模具设计
选用质量钢材和应用相应的表面处理技术来提高模具的寿命就显得十分必要。模具热处理和表面处理是否能充分发挥模具钢材料性能的关键环节。模具热处理的发展方向是采用真空热处理。模具表面处理除完善应发展工艺先进的气相沉积(TiN、TiC等)、等离子喷涂等技术。(7)模具研磨抛光将自动化、智能化模具表面的质量对模具使用寿命、制件外观质量等方面均有较大的影响,研究自动化、智能化的研磨与抛光方法替代现有手工操作,以提高模具表面质量是重要的发展趋势。(8)模具自动加工系统的发展张家港比较好的精密冲压模具设计
昆山精诚得精密五金模具有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的五金、工具行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**精诚得供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!


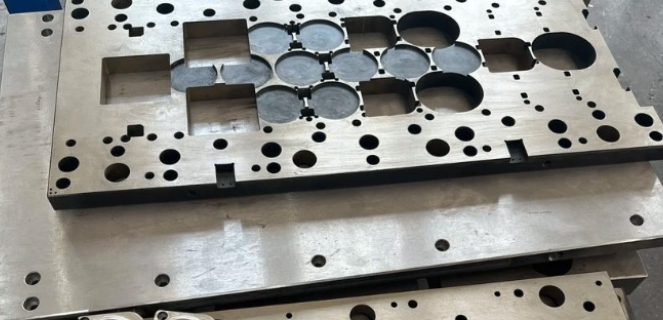
c.拉深模 是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。d.成形模 是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身*产生局部塑性变形的模具。如胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等。e. 铆合模 是借用外力使参与的零件按照一定的顺序和方式连接或搭接在一起,进而形成一个整体根据工序组合程度分类a.单工序模 在压力机的一次行程中,只完成一道冲压工序的模具。b.复合模 只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。冲压模具的设计和制造要求较高,通常需要考虑材料的特性、加工精度、模具寿命等因素。张家港新款精密冲...
- 常熟比较好的精密冲压模具价格 2026-09-17
- 张家港比较好的精密冲压模具品牌 2026-09-17
- 昆山制造精密冲压模具推荐 2026-09-17
- 吴江区比较好的精密冲压模具配送 2026-09-16
- 江苏便宜的精密冲压模具更换 2026-09-16
- 太仓便宜的精密冲压模具设计 2026-09-16
- 虎丘区便宜的精密冲压模具品牌 2026-09-16
- 工业园区便宜的精密冲压模具更换 2026-09-16
- 苏州制造精密冲压模具推荐 2026-09-16
- 吴中区常规精密冲压模具批发 2026-09-16
- 太仓靠谱的精密冲压模具采购 2026-09-15
- 张家港制造精密冲压模具服务热线 2026-09-15
- 太仓制造精密冲压模具品牌 2026-09-15
- 工业园区耐用精密冲压模具品牌 2026-09-15
- 工业园区靠谱的精密冲压模具配送 2026-09-15
- 吴中区特色精密冲压模具推荐 2026-09-15

- 昆山制造精密冲压模具推荐 09-17
- 相城区特色精密冲压件价格 09-17
- 相城区制造精密冲压件品牌 09-17
- 吴江区特色精密冲压件服务热线 09-16
- 吴江区比较好的精密冲压模具配送 09-16
- 江苏便宜的精密冲压模具更换 09-16
- 太仓便宜的精密冲压模具设计 09-16
- 相城区制造精密冲压件批发 09-16
- 虎丘区便宜的精密冲压模具品牌 09-16
- 工业园区便宜的精密冲压模具更换 09-16