压熔锚合的成形过程——基管的处理1.呈钢Ø***外管内壁上的油污、去氧化层。2.形成新的氧化层Ø将外管处于某种特定温度、湿度、压力环境中,使其形成新的氧化层Ø氧化层厚度约0.05--0.1mm。3.微氧化(脱氧)Ø将带有氧化层的基管在特定环境下进行微氧化还原,脱氧处理。4.晶粒细化Ø脱氧处理后,进行晶粒细化,用稀土及强脱氧剂混合,在特定温度、压力下进行。5.海绵状纯铁体Ø在上述处理以后,经与氧化层发生还原反应形成海绵状纯铁体。u基管的内表面处理有助于海绵状纯铁体的形成,为压熔锚合做准备外基管壁厚作为管道的承压层,保证承压安全。双金属双金属冶金复合钢管图片
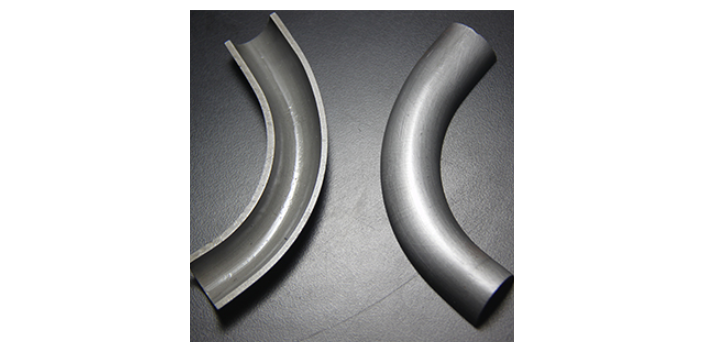
国内外常见冶金复合钢管技术分析离心浇筑复合技术:适合无缝冶金复合管,起订量较大,成本较高其基本原理是外层金属和内层金属均为液态,在浇筑外层金属后,间隔一定时间再讲内层金属注入旋转的型腔,这种坯料经过后续热轧、挤压(或冷加工)等变形后制作成所需要的双金属复合管道。离心浇铸具有冶金熔合层的双金属复合管坯,其制造方法的独特之处在于结合了离心浇铸和材料冶金复合的特性,充分体现二者的优点。其金属组织致密,在很高的重力倍数下,液态金属受到很大的离心力作用,加强了补缩强度,增加了复合管坯的致密度。北京不锈钢双金属冶金复合钢管批发价常规管线钢与耐腐蚀不锈钢或合金的复合管。
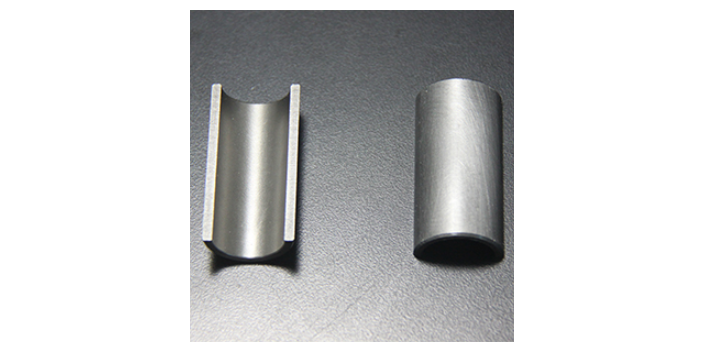
国内外常见冶金复合钢管技术分析热轧复合技术:适合板材,制成管后,存在异种焊缝比较广泛应用的真空热轧工艺是将两种以上金属组成在真空状态下,加热到1200℃左右,然后挤过模具,高挤压压力和温度会在界面处产生“压力焊”的焊接效应,并通过界面间的快速扩散和***结合,达到界面的金属键结合从而形成冶金复合。它的结合界面呈现直线形状,宽度约为10µm。如果要宽些,周边会有很多氧化渣和轧制晶体。冶金复合钢管真空热轧技术的缺点是由于结合时间极短,结合界面窄、存在氧化物膜、***于碳钢、不锈钢和高镍合金间的复合、表面粗糙度较高,在扩散界面两边存在很多氧化渣,轧制堆结晶体。
1.结合强度不够由于机械复合的两种金属间无冶金结合面,结合强度较低,一般为0.2-0.3MPa。结合强度不够容易导致内管的剥离脱落。2.端部坡口密封不好机械复合管的端部坡口处理是非常关键的一个环节,如果端部密封不好,不只会导致内管与外管的剥离,更会影响现场的对接焊接。**常用的端部处理方式是封焊和堆焊。封焊技术耗材较少,相对较为廉价,尽管已经有多年的经验积累,较为成熟,但其稳定性相对较差,现场对口焊接要求较高,受焊工焊接水平影响较大。堆焊处理耗材较多,造价较高,但其稳定性较好,综合安全性较相比较其他种类的冶金复合,具有更宽的复合界面。
相关学科编辑播报本专业主要培养具备冶金物理化学、钢铁冶金和有色金属冶金等方面知识,能在冶金领域从事生产、设计、科研和管理工作的高级工程技术人才。有关黑色和有色金属冶金过程的基本生产工艺知识,冶金生产组织、技术经济、科学管理、环境安全的基本知识和工业设计的初步能力,是本专业的学生要求掌握的能力。同时学生要具备制图、机械、电工与电子技术和计算机应用的基本知识和技能,具有分析解决本专业生产中的实际问题及进行科学研究,开发新技术、新工艺、新材料的专业技能。特点三:优良的抗疲劳能力。北京不锈钢双金属冶金复合钢管现货供应
双金属复合管的出现成功解决了掺输系统腐蚀问题。双金属双金属冶金复合钢管图片
双金属复合管是在碳钢/合金钢无缝钢管复合上一层薄壁耐蚀合金,耐蚀金属可根据腐蚀环境选择,常选用不锈钢316L、镍基合金825、625等。双金属复合管将材料优势相结合,发挥出了基管**度和内管耐腐蚀性的两大优点。提高了管道安全级别,延长了管道寿命。由于减少了耐蚀合金管材的用量,成本将***降低。在复合管的制造方法及其生产工艺方面,双金属复合管根据外管与内管的结合形式可分为:机械复合和冶金复合两大类,对应生产出机械复合管和冶金复合管。双金属双金属冶金复合钢管图片