
- 品牌
- 精诚得
- 型号
- 齐全
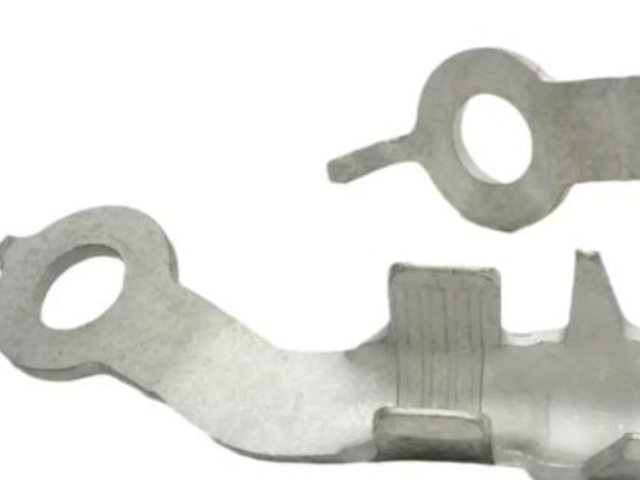
精冲件断面粗糙度与模具的精度及维修,与冲件的材料及精冲时的润滑有关。在正常的维修和刃磨等条件下,精冲件断面粗糙度为Ra0.8~1.6μm。在一定的良好工艺条件下,精冲件可达到整个冲裁面都是光洁面。为提高精冲生产的经济性,在冲件毛刺侧允许有少量撕裂,常用光面率(光面高度占料厚的比例)来表示。精冲件的毛刺是不可避免的。精冲厚料时毛刺高度若超过0.2mm,模具须刃磨。精冲零件在使用前可用机械振动或砂带磨削等方法去除毛刺。 [2]尺寸精度可达微米级,同模件尺寸均匀,互换性强,减少后续加工成本。常熟常规精密冲压件设计
分类1、轴承按其所能承受的载荷方向或公称接触角的不同分为向心轴承----主要用于承受径向载荷的冲压轴承,其公称接触角从0到45度。按公称接触角不同,又分为:径向接触轴承----公称接触角为0的向心轴承:向心角接触轴承----公称接触角大于0到45的向心轴承。推力轴承----主要用于承受轴向载荷的冲压轴承,其公称接触角大于45到90。按公称接触角不同又分为: 轴向接触轴承----公称接触角为90的推力轴承:推力角接触轴承----公称接触角大于5但小于90的推力轴承。2、轴承按其冲压体的种类,分为:昆山比较好的精密冲压件预算材料利用率高:冲压件是在材料消耗不大的前提下,经冲压制造出来的,零件重量轻、刚度好。
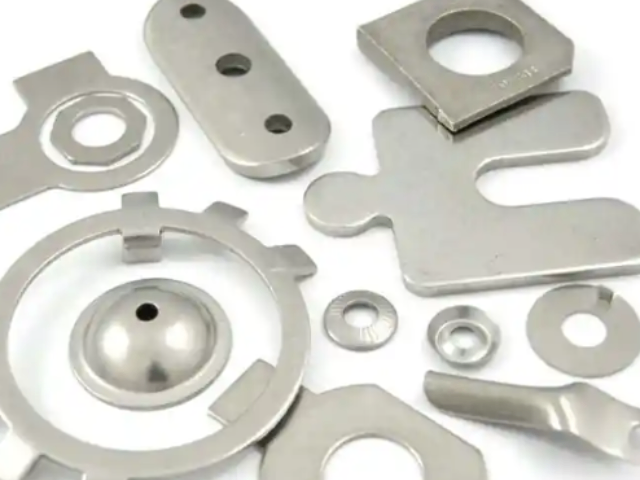
冲压加工是借助于常规或**冲压设备的动力,使板料在模具里直接受到变形力并进行变形,从而获得一定形状,尺寸和性能的产品零件的生产技术。板料,模具和设备是冲压加工的三要素。冲压加工是一种金属冷变形加工方法。所以,被称之为冷冲压或板料冲压,简称冲压。它是金属塑性加工(或压力加工)的主要方法之一,也隶属于材料成型工程技术。生产中为满足冲压零件形状、尺寸、精度、批量、原材料性能等方面的要求,采用多种多样的冲压加工方法。概括起来冲压加工可以分为分离工序与成形工序两大类。
2 绿色制造 在模具制造中, 应采用绿色制造。 现在有一种激光再制造技术, 它是以适当的合金粉末为材料, 在具有零件原形 CAD/CAM软件支持下, 采用计算机控制激光头修复模具。具体过程是当送粉机和加工机床按指定空间轨迹运动, 光束辐射与粉末输送同步,使修复部位逐步熔敷, ***生成与原形零件近似的三维体, 且其性能可以达到甚至超过原基材水平, 这种方法在冲模修复尤其是在覆盖件冲模修复中用途**广。 由于该项技术不以消耗大量自然资源为目标,故称为绿色制造。 此外, 在冲压生产中应尽量减少冲压工艺废料及结构废料, 比较大限度地利用材料和比较低限度地产生废弃物。冲裁件需避免锐角结构,经济精度不高于IT11。
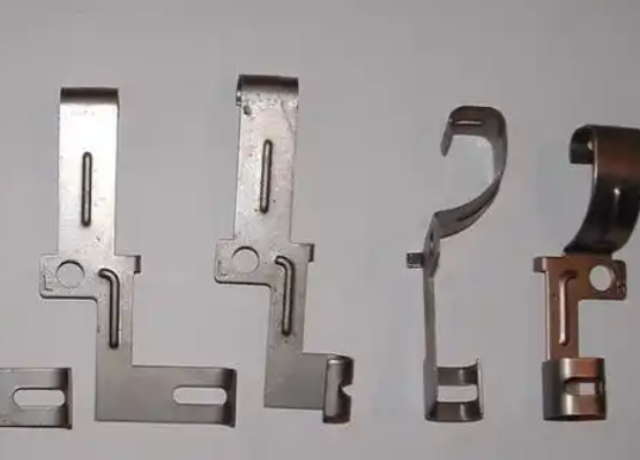
①冲裁件的形状应尽可能简单、对称,避免形状复杂的曲线。②冲裁件各直线或曲线的连接处应尽可能避免锐角,严禁尖角,一般应有R>0.5t(t为料厚)以上的圆角。具体冲裁件的**小圆角半径允许值见图1,如果是少废料、无废料排样冲裁,或者采用镶拼模具时可不要求冲裁件有圆角。③冲裁件的孔与孔之间、孔与边缘之间的距离a不能过小(图2),一般当孔边缘与制件外形边缘不平行,a≥t;平行时,a≥1.5t。④冲孔尺寸也不宜太小,否则凸模强度不够。常见材料冲孔**小尺寸见图3。设计的冲压件形状应简单,结构合理,以有利于简化模具结构、简化工序数量,提高劳动生产率。太仓便宜的精密冲压件设计
汽车部件的剪切面光洁度需达到V7V8级,尺寸精度达IT6IT9级。常熟常规精密冲压件设计
冲件是金属板料通过模具压力进行冲压加工后获得的零件,属于金属塑性加工范畴。其加工工序主要包括冲裁、精冲、拉伸、弯曲等,工艺性直接影响材料消耗和模具寿命,需通过几何形状、尺寸精度进行优化。冲裁件需避免锐角结构,经济精度不高于IT11;精冲件采用精密冲裁技术,光面率典型值为Ra0.8-1.6μm;弯曲件尺寸公差等级为FT5-FT10,受模具结构与材料性能影响;拉伸件需控制圆角半径并优先采用底部基准标注 [1-3]。冲件广泛应用于汽车制造领域,单车配套数量可达1500个,涵盖车身覆盖件、结构件、电池盒等部件。传统模式下冲焊件单车价值量超过1万元,2025年冲压市场空间预计为2163亿元。部分企业通过模具自研与总成配套实现产品谱系扩展,已开发包括纵梁、轮罩、门窗框等3000余种冲压件 [4]。常熟常规精密冲压件设计
昆山精诚得精密五金模具有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在江苏省等地区的五金、工具行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**精诚得供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!


它不是从基本原理出发, 而是以事实和数据作为依据, 来实现对过程的优化控制。智能化控制的当然是比较好的工艺参数, 故比较好的工艺参数确定是智能化控制的关键所在。所谓比较好工艺参数, 就是在满足各种临界条件的前提下所能够采用的**为合理的工艺参数。要实现比较好的工艺参数的在线预测, 就必须对成形过程的各种临界条件有明确的认识, 并能够给出定量的准确描述, 在此基础上才能够确定智能化的控制。而定量描述的精度又决定着智能化系统的识别精度和预测精度。高效率:冲压工艺可以实现大批量生产,生产效率高。吴中区比较好的精密冲压件采购冲压加工是借助于常规或**冲压设备的动力,使板料在模具里直接受到变形力并进行变...
- 高新区好的精密冲压件推荐 2026-09-17
- 常熟常规精密冲压件预算 2026-09-17
- 张家港好的精密冲压件设计 2026-09-17
- 昆山新款精密冲压件批发 2026-09-17
- 苏州新款精密冲压件采购 2026-09-17
- 相城区特色精密冲压件价格 2026-09-17
- 张家港制造精密冲压件品牌 2026-09-17
- 虎丘区比较好的精密冲压件批发 2026-09-17
- 相城区制造精密冲压件品牌 2026-09-17
- 虎丘区便宜的精密冲压件批发 2026-09-17
- 工业园区制造精密冲压件预算 2026-09-16
- 相城区常规精密冲压件配送 2026-09-16
- 常熟便宜的精密冲压件品牌 2026-09-16
- 工业园区新款精密冲压件服务热线 2026-09-16
- 虎丘区特色精密冲压件价格 2026-09-16
- 常熟新款精密冲压件价格 2026-09-16

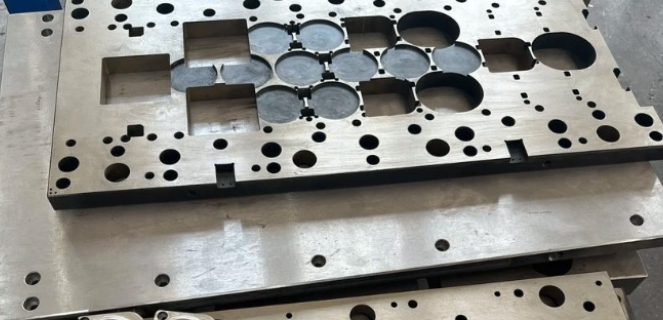
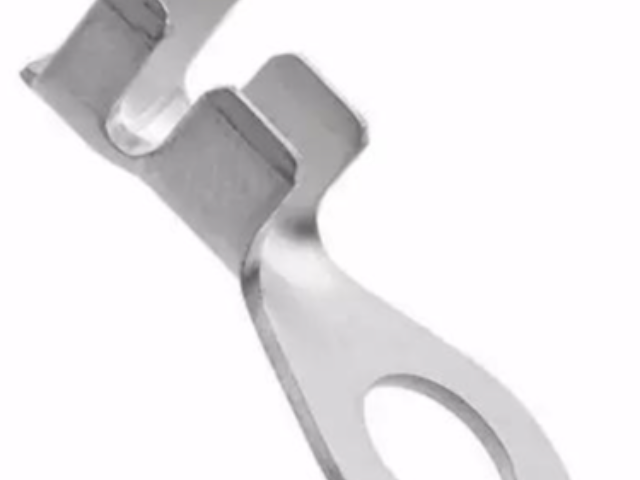
- 苏州常规精密冲压模具价格 09-17
- 张家港特色精密冲压模具推荐 09-17
- 张家港比较好的精密冲压模具品牌 09-17
- 张家港好的精密冲压件设计 09-17
- 昆山新款精密冲压件批发 09-17
- 苏州新款精密冲压件采购 09-17
- 吴江区制造精密冲压模具设计 09-17
- 吴江区好的精密冲压模具预算 09-17
- 昆山制造精密冲压模具推荐 09-17
- 江苏靠谱的精密冲压模具批发 09-17