
- 品牌
- 精诚得
- 型号
- 齐全
3.系统软件设计整个系统由上位机来管理。系统软件语言采用Visual Basic 6 .0编制其集成开发环境(IDE)集设计、修改、调试、生成等功能于一体,人机交互界面十分友好。它是功能强大的Windows环境下的编程语言简单易学可视化程度高。系统软件结构采用模块化结构,共有5个功能模块:系统开机后进入Windows界面双击“数控单元冲模”图标,即弹出应用界面,可选择功能模块。系统软件功能模块图如图7所示。编辑模块用来完成用户对所设定的参数组进行操作的程序的编辑、修改、生成。模板变形:模板硬度或厚度不够,或受外力撞击变形。更换新模板或是更正拆组工作法。江苏特色精密冲压模具推荐
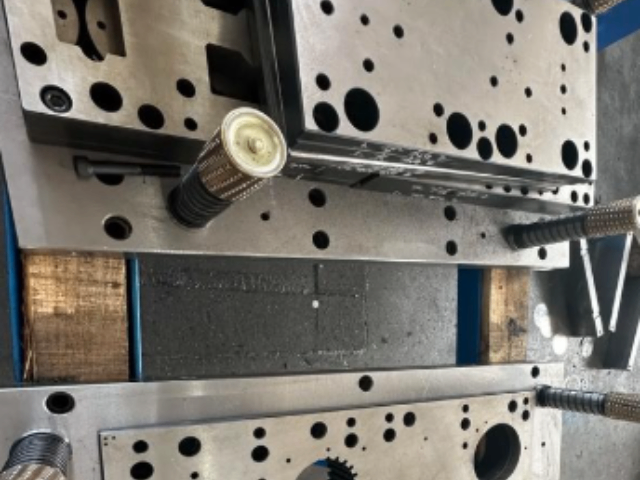
级差数--冲压时,X方向的移动单位。当选定齿距和级差值后,钥匙的齿形加工位置可以转换为级差数***齿形编码为一维数组((2 1 3 2 1)。由以上可知数字化编码是单元冲模快速成形的关键,合适的编码不*可以提高生产效率,而且可以节省存储内存。结构设计大部分中小型企业尚不具备购买***数控冲床的经济实力,数控单元冲压模具可以直接安装在普通冲床上作为简易数控冲床来使用。快速成形模具机构示意图如图4所示。上模为凸模机构。光电头安装在上模板下方以检测凸模的起落。坯料的装夹要根据不同的需要进行设计。料板由步进电机控制丝杠分X,Y方向驱动。下模为凹模机构,直接安装在工作台上。系统设计昆山好的精密冲压模具预算用于制造手术刀片、微创器械等无毛刺、无菌表面的零件。
泊头、芜湖汽车模具产业集群生产基地;宁波、黄岩、深圳、东莞大型、精密模具产业集群生产基地。罗百辉表示,模具行业在中国被***看好,我国模具行业加快了体制**和机制转换步伐,产业结构日趋合理,主要表现为大型、精密、复杂、长寿命模具标准件发展速度高于行业的总体发展速度;塑料模和压铸模比例增大;面向市场的专业模具厂家数量及能力增加较快;随着经济体制**的不断深入,“三资”及民营企业的发展很快。对安全的影响冲压模具是冲压加工的主要工艺装备,冲压制件就是靠上、下模具的相对运动来完成的。加工时由于上、下模具之间不断地分合,如果操作工人的手指不断进入或停留在模具闭合区,便会对其人身安全带来严重威胁。
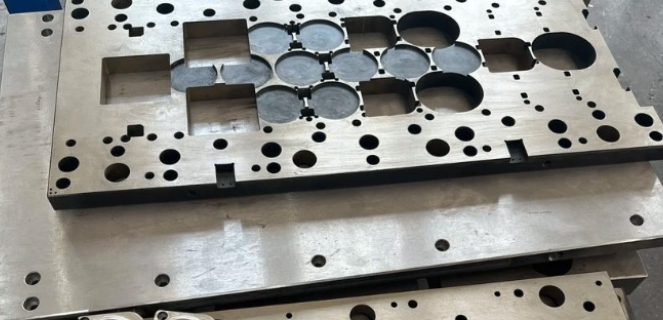
f. 基体钢在高速钢的基本成分上添加少量的其它元素,适当增减含碳量,以改善钢的性能。这样的钢种统称基体钢。它们不*有高速钢的特点,具有一定的耐磨性和硬度,而且抗疲劳强度和韧性均优于高速钢,为**韧性冷作模具钢,材料成本却比高速钢低。模具中常用的基体钢有 6Cr4W3Mo2VNb(代号65Nb)、7Cr7Mo2V2Si(代号LD)、5Cr4Mo3SiMnVAL(代号012AL)等。g. 硬质合金和钢结硬质合金硬质合金的硬度和耐磨性高于其它任何种类的模具钢,但抗弯强度和韧性差。用作模具的硬质合金是钨钴类,对冲击性小而耐磨性要求高的模具,可选用含钴量较低的硬质合金。对冲击性大的模具,可选用含钴量较高的硬质合金。冲压模具通常由上模和下模两部分组成,配合使用时能够实现对金属材料的切割、成形、弯曲等加工过程。
如果采用矩形单元快速成形,可以获得如图2上图所示的二维编码,由于划分过细使得到的编码较长。如果采用正方形单元快速成形,则可以获得如图2下图所示的二维编码,其编码减小一半。矩形单元二维编码如下:对于等距简单图形零件如钥匙齿形的快速成形由于齿距相等河以进一步简化编码。钥匙齿形编码示意图,如图3所示。图3中采用三角形单元,实际应用采用的是梯形单元编码可以降为一维数组。参数定义:齿数--冲压的次数,现假使为5。齿距--冲压时,Y方向的每次移动的距离。级差值—冲压时X方向移动一个单位时的距离。通常采用高精度的加工设备,如数控机床、EDM(电火花加工)等,确保模具的精度和表面质量。苏州便宜的精密冲压模具批发
冲模倾斜:冲或模的直度不正,或模板间有异物,使模板无法平贴。重新组立或研磨矫正。江苏特色精密冲压模具推荐
切割模具:用于将金属材料切割成特定形状的模具。成形模具:用于将金属材料成形为特定的三维形状。弯曲模具:用于将金属材料弯曲成所需角度的模具。拉深模具:用于将金属板材拉深成型,形成深度较大的零件。冲压模具的设计和制造要求较高,通常需要考虑材料的特性、加工精度、模具寿命等因素。模具的材料一般选用**度、高耐磨的钢材,以保证其在**度冲压过程中的稳定性和耐用性。在现代制造业中,冲压模具广泛应用于汽车、家电、电子产品等行业,是实现大规模生产的重要工具。江苏特色精密冲压模具推荐
昆山精诚得精密五金模具有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同精诚得供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!


9、凿切凿切是利用尖刃的凿切模进行的落料或冲孔工序。凿切并无下模,垫在材料下面的只是平板,被冲材料绝大多数是非金属。10、深孔冲裁深孔冲裁是孔径等于或小于被冲材料厚度时的冲孔工序。11、落料落料是将材料沿封闭轮廓分离的一种冲压工序,被分离的材料成为工件或工序件,大多数是平面形的。12、缩口缩口是将空心件或管状件敞口处加压使其缩小的一种冲压工序。13、整形整形是依靠材料流动,少量改变工序件形状和尺寸,以保证工件精度的一种冲压工序。14、整修用于制造手机金属中框、连接器端子等微型零件。姑苏区新款精密冲压模具配送随着功能强大的专业软件和高效集成制造设备的出现,以三维造型为基础、基于并行工程(CE)的...
- 张家港新款精密冲压模具服务热线 2026-09-18
- 苏州耐用精密冲压模具配送 2026-09-18
- 苏州便宜的精密冲压模具设计 2026-09-18
- 相城区便宜的精密冲压模具推荐 2026-09-18
- 姑苏区特色精密冲压模具推荐 2026-09-18
- 吴江区靠谱的精密冲压模具品牌 2026-09-18
- 常熟新款精密冲压模具品牌 2026-09-18
- 虎丘区新款精密冲压模具更换 2026-09-18
- 苏州靠谱的精密冲压模具推荐 2026-09-18
- 相城区常规精密冲压模具批发 2026-09-18
- 苏州常规精密冲压模具价格 2026-09-17
- 张家港特色精密冲压模具推荐 2026-09-17
- 张家港比较好的精密冲压模具品牌 2026-09-17
- 吴江区制造精密冲压模具设计 2026-09-17
- 吴江区好的精密冲压模具预算 2026-09-17
- 昆山制造精密冲压模具推荐 2026-09-17

- 苏州便宜的精密冲压模具设计 09-18
- 相城区便宜的精密冲压模具推荐 09-18
- 姑苏区特色精密冲压模具推荐 09-18
- 相城区制造精密冲压件设计 09-18
- 吴江区靠谱的精密冲压模具品牌 09-18
- 常熟新款精密冲压模具品牌 09-18
- 虎丘区新款精密冲压模具更换 09-18
- 吴江区比较好的精密冲压件预算 09-18
- 太仓好的精密冲压件设计 09-18
- 苏州靠谱的精密冲压模具推荐 09-18