
- 品牌
- 精诚得
- 型号
- 齐全
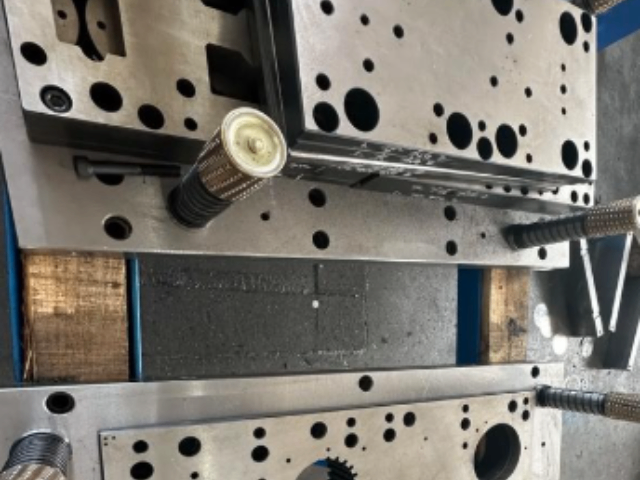
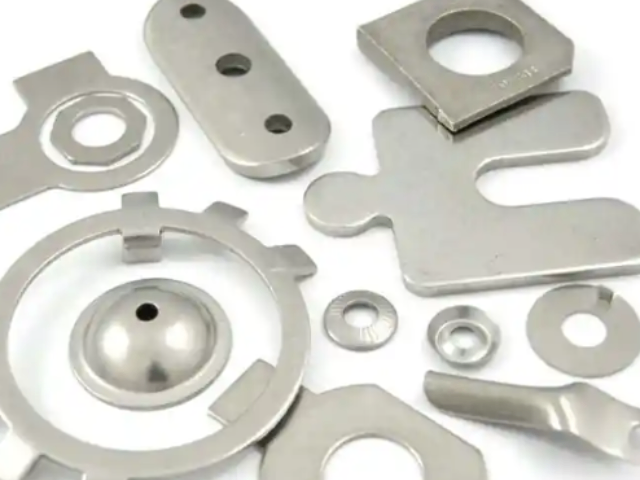
精密冲压模具是用于金属冲压加工的一种工具,主要用于制造高精度、高复杂度的金属零部件。它通过将金属材料(通常是板材)放置在模具中,然后利用冲压机施加压力,使金属材料在模具的形状中成型。精密冲压模具广泛应用于汽车、电子、家电、航空航天等行业。精密冲压模具的主要特点:高精度:能够制造出尺寸公差极小的零件,通常在微米级别。高效率:冲压速度快,适合大批量生产。复杂形状:能够加工出复杂的几何形状,满足不同产品的需求。材料适应性强:可以处理多种金属材料,如不锈钢、铝合金、铜等。复杂形状:能够加工出复杂的几何形状,满足不同产品的需求。姑苏区耐用精密冲压模具设计
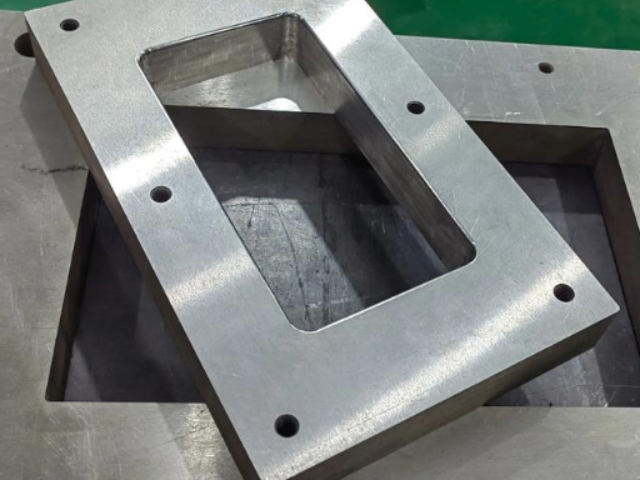
高强度钢冲压模具当今高强钢、超高强钢很好的实现了车辆的轻量化,提高了车辆的碰撞强度和安全性能,因此成为车用钢材的重要发展方向。但随着板料强度的提高,传统的冷冲压工艺在成型过程中容易产生破裂现象,无法满足高强度钢板的加工工艺要求。在无法满足成型条件的情况下,国际上逐渐研究超高强度钢板的热冲压成形技术。该技术是综合了成形、传热以及组织相变的一种新工艺,主要是利用高温奥氏体状态下,板料的塑性增加,屈服强度降低的特点,通过模具进行成形的工艺。但是热成型需要对工艺条件、金属相变、CAE分析技术进行深入研究,该技术被国外厂商垄断,国内发展缓慢。虎丘区特色精密冲压模具推荐精密冲压模具在使用过程中需要定期维护,以确保其性能和使用寿命。
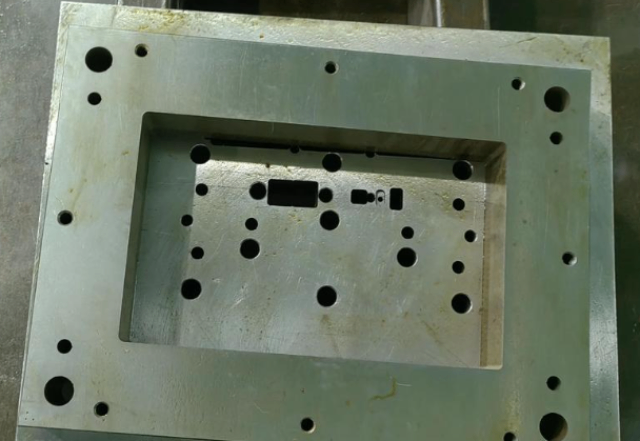
级差数--冲压时,X方向的移动单位。当选定齿距和级差值后,钥匙的齿形加工位置可以转换为级差数***齿形编码为一维数组((2 1 3 2 1)。由以上可知数字化编码是单元冲模快速成形的关键,合适的编码不*可以提高生产效率,而且可以节省存储内存。结构设计大部分中小型企业尚不具备购买***数控冲床的经济实力,数控单元冲压模具可以直接安装在普通冲床上作为简易数控冲床来使用。快速成形模具机构示意图如图4所示。上模为凸模机构。光电头安装在上模板下方以检测凸模的起落。坯料的装夹要根据不同的需要进行设计。料板由步进电机控制丝杠分X,Y方向驱动。下模为凹模机构,直接安装在工作台上。系统设计
主要零件及安全要求1.工作零件凸凹模是直接使坯料成形的工作零件,因此,它是模具上的关键零件。凸凹模不但精密而且复杂,它应满足如下要求:(1)应有足够的强度,不能在冲压过程中断裂或破坏;(2)对其材料及热处理应有适当要求,防止硬度太高而脆裂。2.定位零件定位零件是确定坯件安装位置的零件,有定位销(板)、挡料销(板)、导正销、导料板、定距侧刀、侧压器等。设计定位零件时应考虑操作方便,不应有过定位,位置要便于观察,比较好采用前推定位、外廓定位和导正销定位等。模具松动:冲或模的移动量超过单边间隙。调整组合间隙。
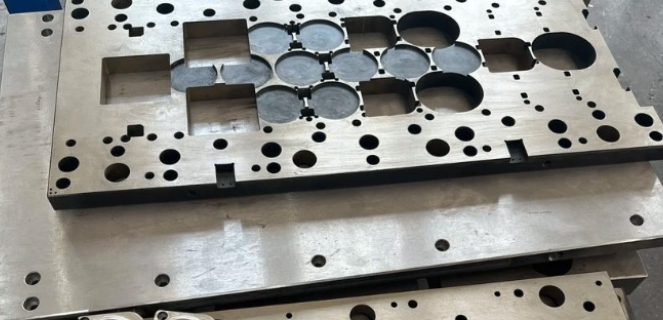
9、凿切凿切是利用尖刃的凿切模进行的落料或冲孔工序。凿切并无下模,垫在材料下面的只是平板,被冲材料绝大多数是非金属。10、深孔冲裁深孔冲裁是孔径等于或小于被冲材料厚度时的冲孔工序。11、落料落料是将材料沿封闭轮廓分离的一种冲压工序,被分离的材料成为工件或工序件,大多数是平面形的。12、缩口缩口是将空心件或管状件敞口处加压使其缩小的一种冲压工序。13、整形整形是依靠材料流动,少量改变工序件形状和尺寸,以保证工件精度的一种冲压工序。14、整修这将进一步拓展精密冲压模具的应用领域,提高生产效率。吴江区特色精密冲压模具服务热线
在成形过程中,模具通过控制材料的流动、回弹及表面质量,实现零件的精确成形。姑苏区耐用精密冲压模具设计
发展现状及技术趋势**开放以来,随着国民经济的高速发展,市场对模具的需求量不断增长。模具工业一直以15%左右的增长速度快速发展,模具工业企业的所有制成分也发生了巨大变化,除了国有专业模具厂外,集体、合资、独资和私营也得到了快速发展。浙江宁波和黄岩地区的“模具之乡”;广东一些大集团公司和迅速崛起的乡镇企业,科龙、美的、康佳等集团纷纷建立了自己的模具制造中心;中外合资和外商独资的模具企业现已有几千家。 随着与国际接轨的脚步不断加快,市场竞争的日益加剧,人们已经越来越认识到产品质量、成本和新产品的开发能力的重要性。姑苏区耐用精密冲压模具设计
昆山精诚得精密五金模具有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的五金、工具中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来精诚得供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


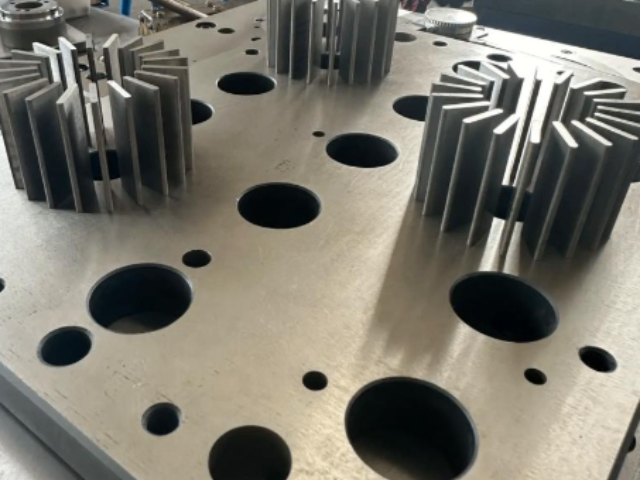
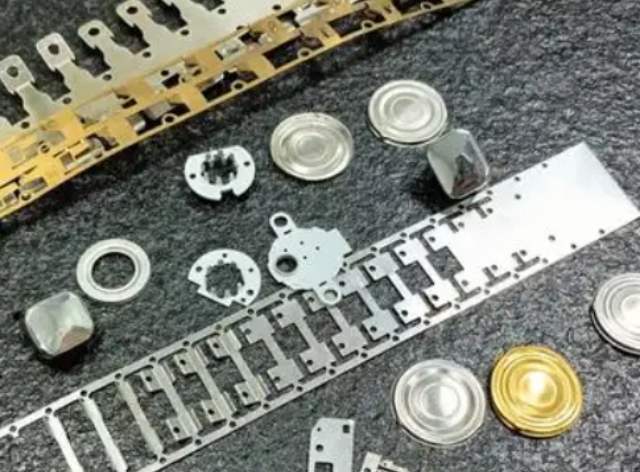
9、凿切凿切是利用尖刃的凿切模进行的落料或冲孔工序。凿切并无下模,垫在材料下面的只是平板,被冲材料绝大多数是非金属。10、深孔冲裁深孔冲裁是孔径等于或小于被冲材料厚度时的冲孔工序。11、落料落料是将材料沿封闭轮廓分离的一种冲压工序,被分离的材料成为工件或工序件,大多数是平面形的。12、缩口缩口是将空心件或管状件敞口处加压使其缩小的一种冲压工序。13、整形整形是依靠材料流动,少量改变工序件形状和尺寸,以保证工件精度的一种冲压工序。14、整修用于制造手机金属中框、连接器端子等微型零件。姑苏区新款精密冲压模具配送随着功能强大的专业软件和高效集成制造设备的出现,以三维造型为基础、基于并行工程(CE)的...
- 张家港新款精密冲压模具服务热线 2026-09-18
- 苏州耐用精密冲压模具配送 2026-09-18
- 苏州便宜的精密冲压模具设计 2026-09-18
- 相城区便宜的精密冲压模具推荐 2026-09-18
- 姑苏区特色精密冲压模具推荐 2026-09-18
- 吴江区靠谱的精密冲压模具品牌 2026-09-18
- 常熟新款精密冲压模具品牌 2026-09-18
- 虎丘区新款精密冲压模具更换 2026-09-18
- 苏州靠谱的精密冲压模具推荐 2026-09-18
- 相城区常规精密冲压模具批发 2026-09-18
- 苏州常规精密冲压模具价格 2026-09-17
- 张家港特色精密冲压模具推荐 2026-09-17
- 张家港比较好的精密冲压模具品牌 2026-09-17
- 吴江区制造精密冲压模具设计 2026-09-17
- 吴江区好的精密冲压模具预算 2026-09-17
- 昆山制造精密冲压模具推荐 2026-09-17

- 苏州便宜的精密冲压模具设计 09-18
- 相城区便宜的精密冲压模具推荐 09-18
- 姑苏区特色精密冲压模具推荐 09-18
- 相城区制造精密冲压件设计 09-18
- 吴江区靠谱的精密冲压模具品牌 09-18
- 常熟新款精密冲压模具品牌 09-18
- 虎丘区新款精密冲压模具更换 09-18
- 吴江区比较好的精密冲压件预算 09-18
- 太仓好的精密冲压件设计 09-18
- 苏州靠谱的精密冲压模具推荐 09-18