
- 品牌
- 精诚得
- 型号
- 齐全
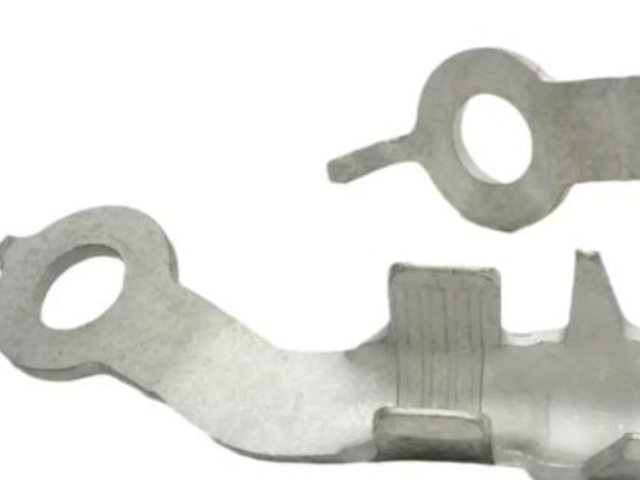
该技术是综合了成形、传热以及组织相变的一种新工艺,主要是利用高温奥氏体状态下,板料的塑性增加,屈服强度降低的特点,通过模具进行成形的工艺。但是热成型需要对工艺条件、金属相变、CAE分析技术进行深入研究,目前该技术被国外厂商垄断,国内发展缓慢。当材料被冲压成形时,会变硬。不同的钢材,变硬的程度不同,一般**度低合金钢只略有3 KSI增加,不到10%。注意:双相钢的屈服强度有20KSI增加,增加了40%多!金属在成形过程中,会变得完全不同,完全不像冲压加工开始之前。 这些钢材在受力后,屈服强度增加很多。占全球精冲件消费总量的61.1%,涵盖变速箱齿轮、底盘零件、安全带插舌、座椅调节器齿条等200余种部件。吴中区制造精密冲压件配送
拉伸(拉深)是利用磨具将平板毛坯加工成开口空心零件的一种冷加工方法。 [1]圆角半径拉伸件圆角半径过小时工件不易成形。几类常见拉伸件的圆角半径见图15。形状拉伸件的凸缘宽度应尽量一致,应尽量避免曲面空心零件的尖底形状,特别是深度较大时,其工艺性更差。对半敞开的空心件应设计成对称的拉伸件,然后剖切成形。尺寸标注要求拉伸件不允许同时标注内、外形尺寸,不允许标注底部外半径,因为在拉伸过程中零件的底部圆角区和直壁部分材料的厚度会发生变化。阶梯形拉伸件的高度尺寸应以底部为基准,工艺上易于保证尺寸要求。内孔翻边一般只标注内孔尺寸。吴中区特色精密冲压件品牌连接器、传感器外壳等微型零件依赖精密冲压实现微米级尺寸控制。
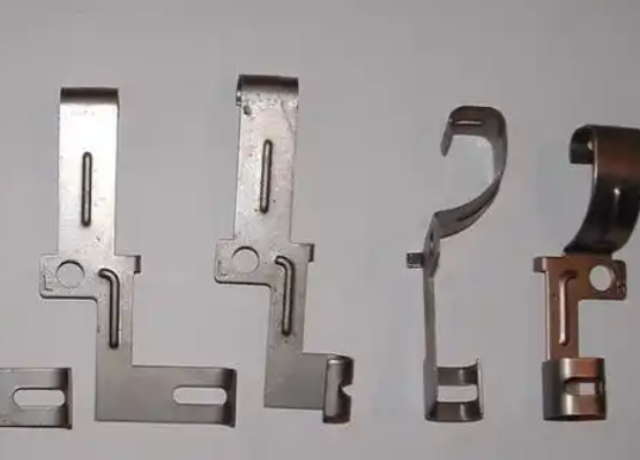
所谓智能化冲压, 乃是控制论、 信息论、 数理逻辑、 优化理论、 计算机科学与板料成形理论有机相结合而产生的综合性技术。板料智能化是冲压成形过程自动化及柔性化加工系统等新技术的更高阶段。其令人赞叹之处是能根据被加工对象的特性, 利用易于监控的物理量, 在线识别材料的性能参数和预测比较好的工艺参数, 并自动以比较好的工艺参数完成板料的冲压。这就是典型的板料成形智能化控制的四要素: 实时监控、 在线识别、 在线预测、 实时控制加工。智能冲压从某种意义上说, 其实是人们对冲压本质认识的一次**。它避开了过去那种对冲压原理的无止境探求, 转而模拟人脑来处理那些在冲压中实实在在发生的事情。
精冲是精密冲裁的简称,它是在普通冲裁技术上基础上发展起来的一种精密板料冲裁工艺。 [1]精冲件工艺应考虑以下几点:(1)圆角半径精冲件外形和内形的夹角部位都应用圆角连接。圆角半径过小时,尖角处的剪切面易发生撕裂,模具刃口易崩裂或产生严重磨损。**小圆角半径与精冲件料厚、力学性能以及尖角部位、夹角大小有关,见图7。(2)孔径和孔间(边)距精冲件的最小孔径与材料厚度及力学性能有关,见图8。(3)槽宽和槽边距精冲槽形比精冲圆孔难度稍大,主要是凸模抗纵向弯曲的程度与槽宽和槽长及其比值的大小有关,可按图9判断精冲槽形时零件对精冲工艺的适应性。占比12.92%,因轻特性,用于汽车车身和航空航天结构件,助力减重与节能减排。
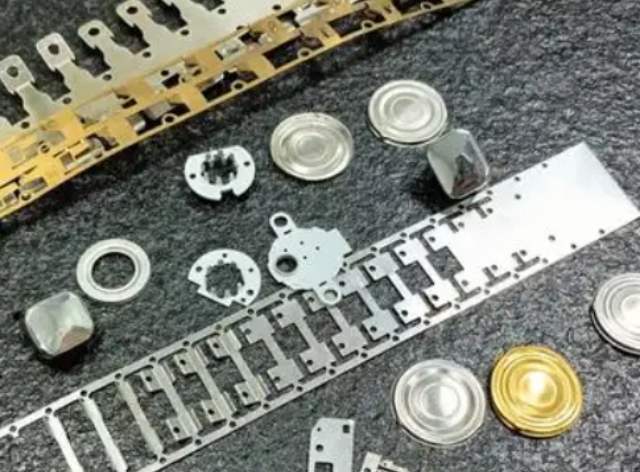
轴承润滑主要有脂润滑和油润滑。采用脂润滑不易泄漏、易于密封、使用时间长、维护简便且油膜强度高,但摩擦力矩比油润滑大,不宜用于高速。轴承中脂的装填量不应超过轴承空间的1/2~1/3,否则会由于搅拌润滑剂过多而使轴承过热。油润滑冷却效果好,但密封和供油装置较复杂。油的粘度一般为 0.12~0.2厘米/秒。负荷大,工作温度高时宜选用粘度高的油,转速高时选用粘度低的油。润滑方式有油浴润滑、滴油润滑、油雾润滑、喷油润滑和压力供油润滑等。油浴润滑时,油面应不高于**下方的冲压体中心。若按弹性流体动压润滑理论设计轴承和选择润滑剂粘度,则接触表面将被油膜隔开。这时,在稳定载荷作用下,轴承寿命可提高很多倍。冲压件的加工工序主要包括冲裁、精冲、拉伸、弯曲等。高新区耐用精密冲压件批发
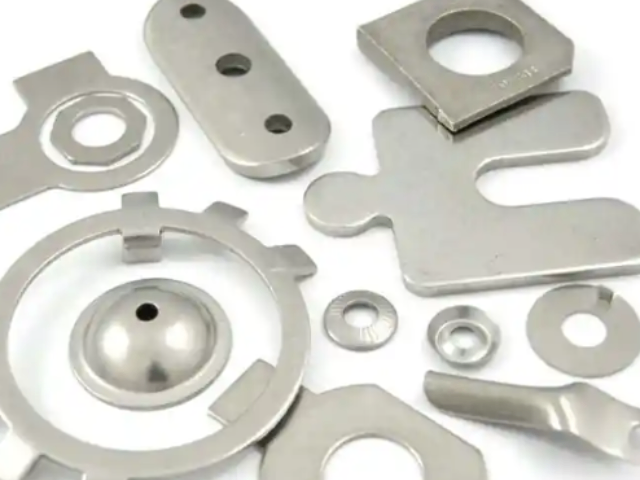
冲压件广泛应用于汽车、家电、电子、机械等行业。吴中区制造精密冲压件配送
这就表明系统的识别精度、预测精度和控制精度均依赖于定量描述精度的提高, 故要不断予以修改、 提高。且检测精度、 识别精度、 预测精度和监控精度系统本身也要不断完善提高。 这样, 智能化冲压才能达到应有的水平。有关研究表明在拉深过程的智能化控制中, 比较好工艺参数的预测**终归结为压边力变化规律的确定, 而压边力的控制又基于压边力的预测研究。 预测拉深成形压边力的传统方法主要有两种: 实验法和理论计算法。近年来又把人工神经网络和模糊论等人工智能理论引入压边力比较好控制曲线的预测研究中, 目前变压边力控制技术已成为学术界和工业界的一个研究热点。吴中区制造精密冲压件配送
昆山精诚得精密五金模具有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的五金、工具中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,精诚得供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!


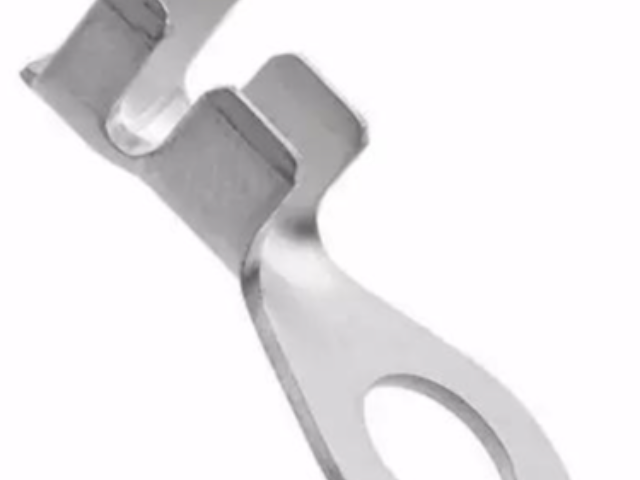
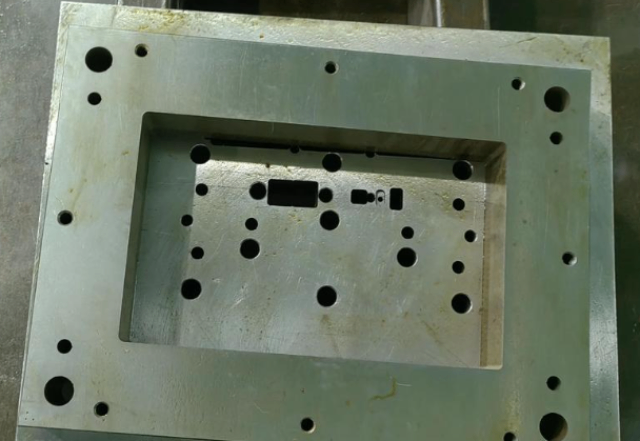
冲压模具介绍冲压所使用的模具称为冲压模具,简称冲模。冲模是将材料(金属或非金属)批量加工成所需冲件的**工具。冲模在冲压中至关重要,没有符合要求的冲模,批量冲压生产就难以进行;没有先进的冲模,先进的冲压工艺就无法实现。冲压工艺与模具、冲压设备和冲压材料构成冲压加工的三要素,只有它们相互结合才能得出冲压件。(1)设计的冲压件必须满足产品使用和技术性能,并能便于组装及修配。(2)设计的冲压件必须有利于提高金属材料的利用率,减少材料的品种和规格,尽可能降低材料的消耗。在允许的情况下采用价格低廉的材料,尽可能使零件做到无废料及少废料冲裁。用于制造发动机零部件、高精度表盘、指针结构件等,满足轻量化与双重...
- 高新区耐用精密冲压件批发 2026-11-07
- 虎丘区耐用精密冲压件更换 2026-11-06
- 常熟好的精密冲压件配送 2026-11-06
- 张家港常规精密冲压件品牌 2026-11-06
- 吴江区耐用精密冲压件推荐 2026-11-06
- 江苏耐用精密冲压件推荐 2026-11-06
- 工业园区常规精密冲压件采购 2026-11-06
- 吴中区靠谱的精密冲压件价格 2026-11-06
- 姑苏区靠谱的精密冲压件预算 2026-11-06
- 苏州好的精密冲压件推荐 2026-11-06
- 工业园区耐用精密冲压件配送 2026-11-05
- 虎丘区制造精密冲压件品牌 2026-11-05
- 高新区比较好的精密冲压件推荐 2026-11-05
- 太仓比较好的精密冲压件价格 2026-11-05
- 工业园区耐用精密冲压件设计 2026-11-05
- 苏州新款精密冲压件价格 2026-11-05

- 工业园区制造精密冲压模具推荐 11-06
- 张家港常规精密冲压件品牌 11-06
- 高新区常规精密冲压模具批发 11-06
- 苏州常规精密冲压模具品牌 11-06
- 吴江区耐用精密冲压件推荐 11-06
- 江苏耐用精密冲压件推荐 11-06
- 工业园区常规精密冲压件采购 11-06
- 吴中区靠谱的精密冲压件价格 11-06
- 姑苏区靠谱的精密冲压件预算 11-06
- 吴中区常规精密冲压模具更换 11-06