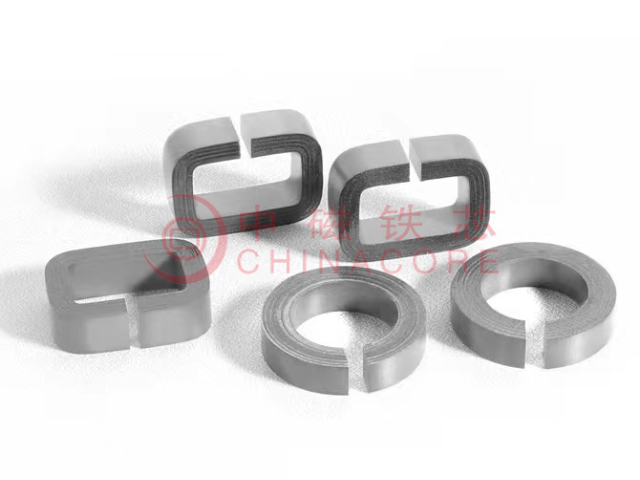
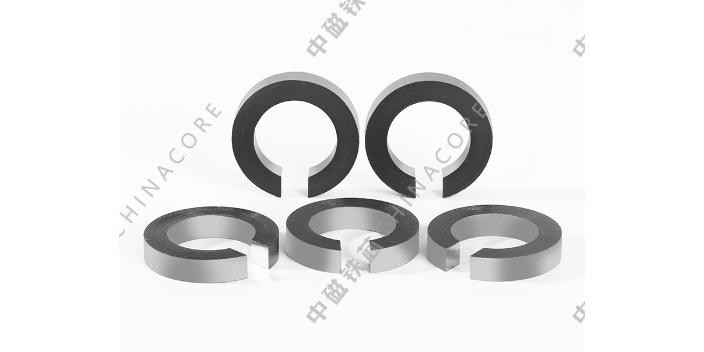
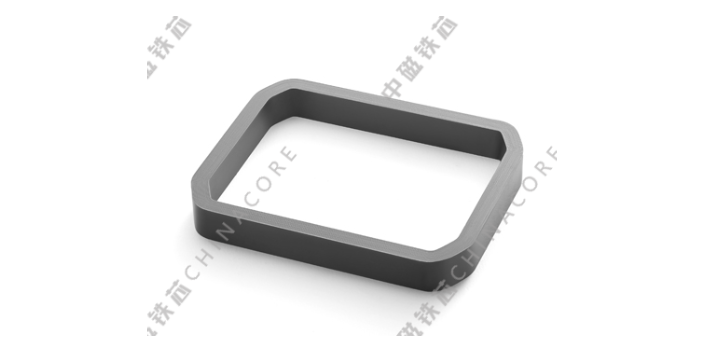
卷绕、切割两道工序都会对坡莫合金铁芯产生机械应力,打乱内部磁畴排列,影响磁路稳定性,因此真空退火是卷绕型坡莫合金矩形切气隙铁芯生产的重点优化工序。铁芯先卷绕成型,完成初步结构定型后进行位置退火,释放卷绕弯曲、张力拉扯产生的残余应力,恢复坡莫合金高导磁、低磁滞的基础特性。切割气隙完成后会进行二次低温退火,消除切割打磨产生的表层应力,修复切割区域的微观晶格结构,避免局部磁性能衰减。两次退火工艺参数严格匹配坡莫合金材质特性,采用无氧恒温环境梯度降温,不会破坏合金原有软磁属性,同时可规整气隙周边的磁畴排布,弱化切割区域的磁阻突变。经过双重退火处理的铁芯,气隙磁路过渡更加平缓,全域磁性能一致性更强,运行过程中磁滞损耗稳定,无局部性能偏差,适配长效连续运行工况。 出口铁芯调整涂层配方提升耐盐雾表现,每批次抽取样品完成盐雾测试,测试记录随货物一同交付采购客户。白山硅钢铁芯质量
硅钢钢带在卷绕成型过程中,会受到张力拉扯、弯曲形变等外力作用,内部产生机械应力,导致磁畴结构紊乱,影响铁芯原始电磁属性,因此退火去应力是卷绕铁芯生产的必备工序。卷绕成型后的铁芯需送入特需退火炉,通过精细调控炉内温度、保温时长与冷却速率,逐步释放钢带内部的残余应力,重塑内部磁畴排列结构,让铁芯恢复稳定的磁学性能。经过退火处理的卷绕铁芯,磁滞损耗得到有效改善,磁场响应更加灵敏,能够适配交变磁场的动态变化。不同规格、不同材质的卷绕铁芯适配专属退火参数,取向硅钢铁芯与无取向硅钢铁芯的退火温度与保温流程存在差异化标准,严格匹配基材特性。该工序可以消除卷绕加工带来的性能损耗,规整铁芯内部结构,让成型后的铁芯电磁属性贴合设计标准,保障设备运行过程中磁路稳定、能耗可控,提升产品工况适配能力。 陕西矩型铁芯电话联锁铁芯利用级进模自动叠铆技术,通过冲床连续冲制形成整齐的铁芯结构。
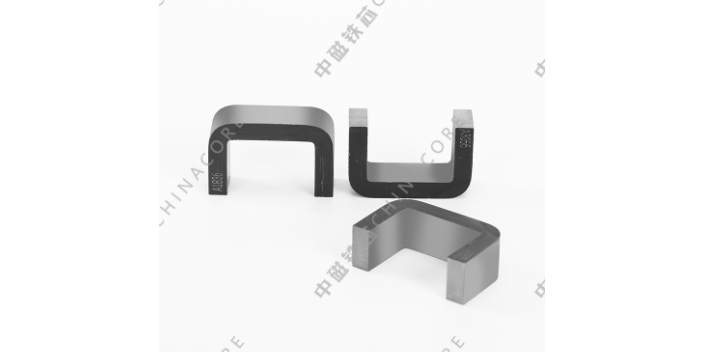
铁芯的接地系统设计是保障高压设备安全运行的隐形防线。在强电场环境中,处于悬浮状态的铁芯会感应出高电位,若绝缘破损导致多点接地,将形成短路环流,瞬间产生高温烧毁铁芯。因此,铁芯必须通过特需的接地片可靠接地,且全系统只能有一个接地点。接地片通常采用铜箔或镀锡铜带,一端插入铁芯叠片深处,另一端引出至油箱外部。为了防止接地片在运输或运行中因振动而断裂,其引出路径需经过精心设计,避开油流冲击强烈的区域。同时,在铁芯与夹件、拉板等金属结构件之间,必须设置足够爬电距离的绝缘屏障,这些绝缘件需具备耐油、耐电弧及高机械强度的特性,确保在极端过电压或内部放电情况下,依然能维持电气隔离,防止故障扩大。
低频工况下工作的铁芯,磁场交变速度较慢,损耗构成与工频设备存在明显区别,整体运行特性更加平稳。低频环境中,涡流损耗占比下降,磁滞损耗成为主要能耗来源,设备温升速度相对缓慢,热量堆积程度更低。低频磁场变化平缓,铁芯磁致伸缩形变速度慢,震动幅度更小,设备运行噪音偏低。这类铁芯多用于变频设备、整流设备、低频滤波装置,工况负荷变化平缓,磁场切换频率稳定。生产适配低频工况的铁芯时,会侧重优化板材晶粒结构与退火效果,弱化磁滞损耗影响,无需过度强化薄层绝缘结构。叠片间隙控制保持常规标准即可,无需高密度压实,在满足磁路稳定的同时控制生产成本。低频铁芯整体运行状态更加稳定,疲劳损耗速度慢,设备老化周期更长,日常运维压力相对较小。了解低频工况特性,可以精细匹配铁芯工艺方案,让产品适配变频、整流、滤波等特殊电气场景。 铁芯是电气设备的重点导磁结构,承接电能与磁能的相互转换,影响设备整体的能耗水平。
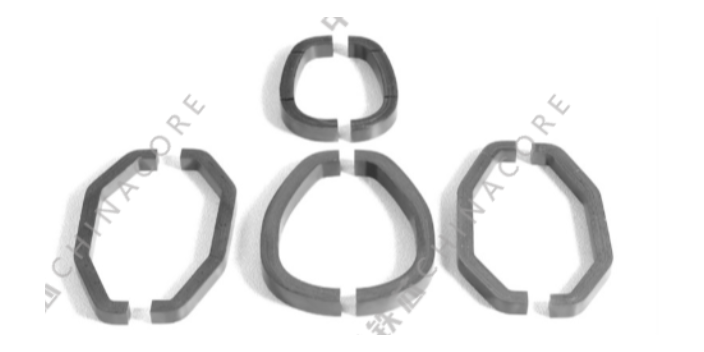
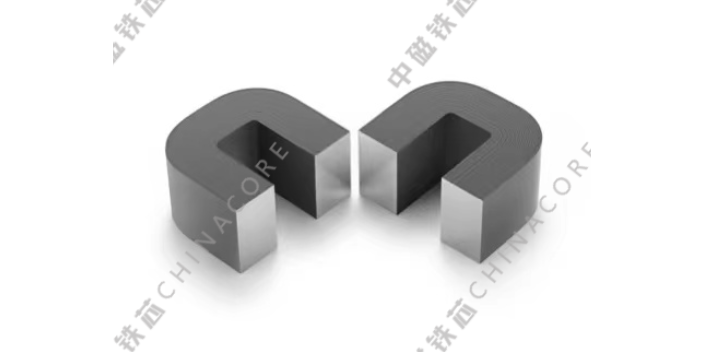
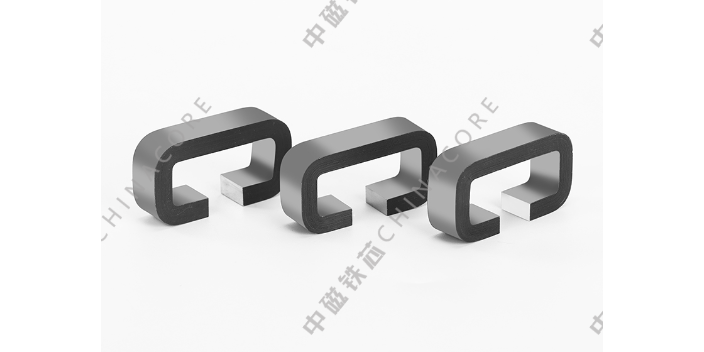
一体式矩形切气隙非晶铁芯不可拆分外框,此侧边预留气隙切口,绕线加工适配全自动环形绕线设备作业,加工流程优于分体开口铁芯。铁芯窗口边角圆弧倒角处理,无尖锐棱角,绕线时不会割破漆包线绝缘层,降低绕组短路风险。绕线张力匀速调控,避免外壁带材受压分层,同时避开气隙位置集中拉扯,防止切口垫片移位脱落。可双线对称绕制共模绕组,绕组耦合均匀,分布电容可控,弱化高频电路寄生干扰。绕线作业禁止硬物磕碰气隙断面,防止绝缘涂层破损、垫片偏移,保证气隙尺寸恒定。相较于分体开口铁芯绕线,一体式切气隙铁芯绕线后整体结构不散开,电磁耦合一致性更好,成品器件电磁兼容达标率更高,适配新能源、工控合规电子产品大批量自动化生产加工。 铁芯的叠装系数反映了硅钢片之间的紧密程度,该系数直接影响磁路的导磁效果。宝鸡矩型铁芯批量定制
铁芯表面的绝缘涂层起到片间隔离的作用,还能防止硅钢片在运行中因振动而磨损。白山硅钢铁芯质量
矩形切气隙非晶铁芯先一体式闭环卷绕成型,再采用数控激光切割工艺开设均匀气隙,区别手工裁切、机械磨切工艺,适配薄脆非晶带材无损加工。铁芯先经由恒张力机组卷绕成型,四角圆弧过渡,层间贴合紧实,叠压密度均匀,完成氮气退火消应力后,再定点切割侧边磁柱位置,开设固定宽度通槽气隙。激光切割热影响范围小,切口断面平整光滑,不会撕裂层间绝缘漆膜,规避切口毛刺造成局部磁阻突变,减少切割附加损耗。切割完成后对气隙端面钝化打磨,去除表层微晶碎屑,端面平行度统一,保证气隙全域宽度一致。可单边单气隙、双边双气隙定制加工,根据电路需求设定,气隙内部可搭配云母、绝缘垫片填充固定,防止使用中气隙形变偏移。整套加工工序可控性强,尺寸适配各类方形壳体,可直接复刻原有硅钢切气隙铁芯尺寸,原位替换装机使用。 白山硅钢铁芯质量