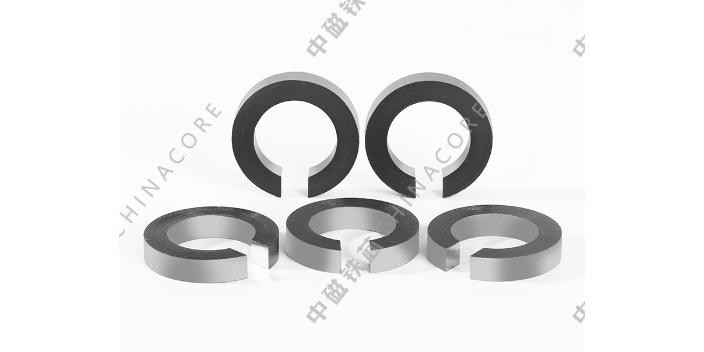
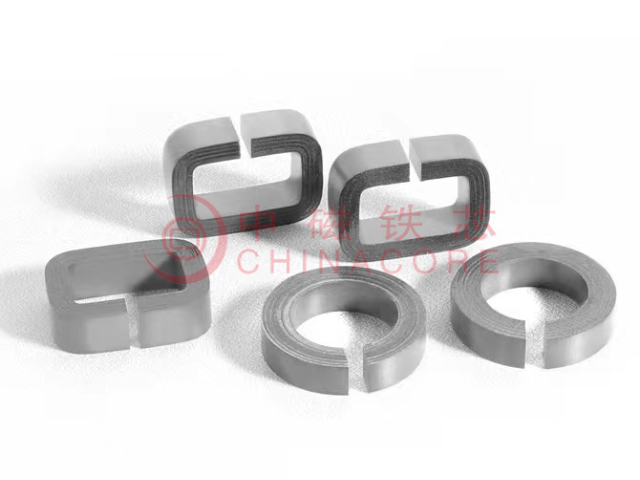
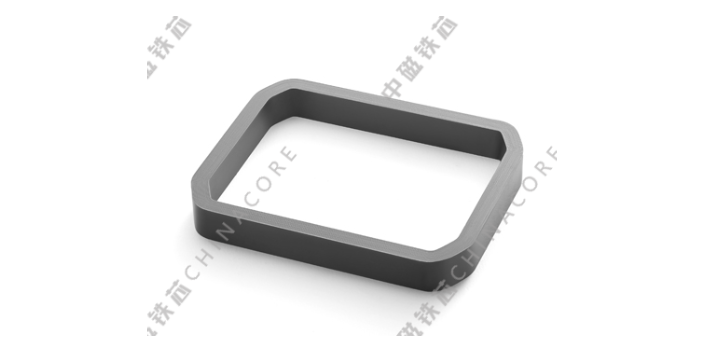
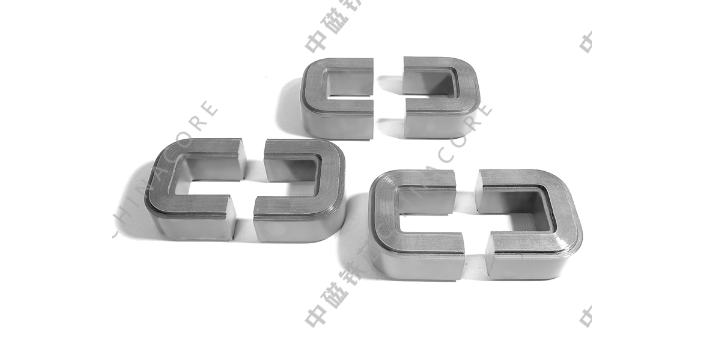
零序电流互感器铁芯需适应微弱信号检测。采用高磁导率的坡莫合金材料(初始磁导率μi=20000),能感应1mA以下的微弱电流,其厚度,卷绕成环形结构,磁路闭合性好,漏磁率<5%。铁芯的气隙把控在以内,通过真空退火(1100℃,氢气氛围)去除应力,使磁滞损耗降低30%。为减少外界干扰,硅钢片材料的铁芯外部包裹厚的坡莫合金隔离罩,隔离效能达60dB以上。在接地故障检测中,这类铁芯的输出信号信噪比需≥40dB,确保微弱电流信号被准确捕捉。 互感器铁芯的表面划痕需及时处理;河南汽车互感器铁芯厂家
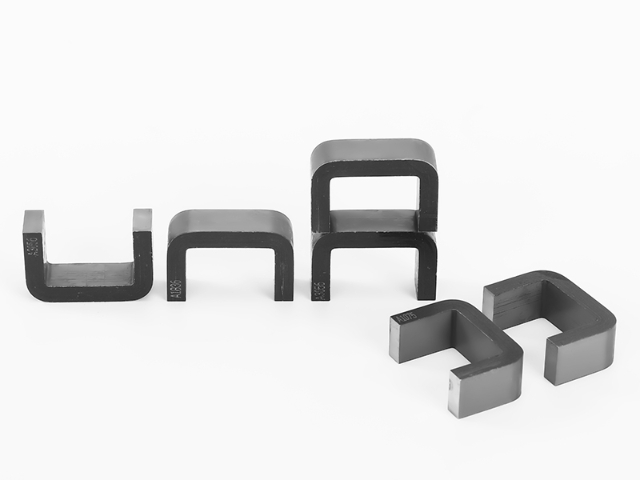
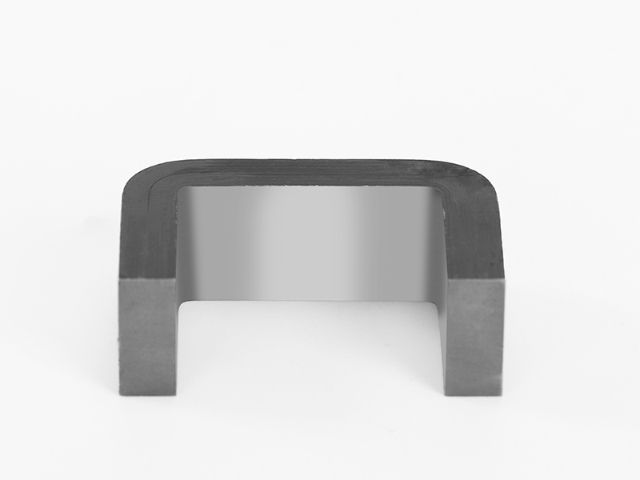
互感器铁芯的尺寸公差把控贯穿生产全流程,从原材料分条、数控冲切,到卷绕叠装、整形定型,每一步都按照行业尺寸标准执行管控。内径、外径、叠厚、高度等关键参数保持统一偏差范围,同批次铁芯外形规整一致,便于自动化设备绕线与流水线装配作业,降低人工适配调整的工作量。铁芯端面平整无翘曲,侧面垂直度达标,叠片边缘对齐度良好,绕组绕制时排布均匀,不会因铁芯尺寸偏差造成线圈松紧不均、排布错乱等问题。适配标准化互感器机芯组装,也可对接非标定制设备的尺寸要求,小批量定制与大批量量产都能实现规格统一,在电力设备配套生产中,能够适配上下游产业链的装配衔接需求,减少因构件尺寸不符带来的生产卡顿问题。 上海交通运输互感器铁芯厂家现货互感器铁芯的运输需避免强烈碰撞;
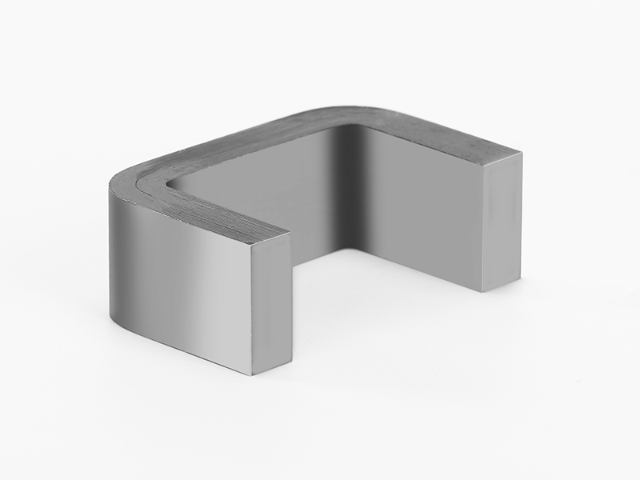
互感器铁芯的匝间绝缘测试。在铁芯线圈上施加倍额定电压的工频电压,持续1分钟,无击穿、闪络现象。采用脉冲耐压法(μs脉冲电压,峰值为2倍额定电压),测试后绝缘电阻≥初始值的90%。匝间绝缘不良会导致局部过热,测试合格方可出厂。低温互感器铁芯的液氮冷却测试。将铁芯置于液氮环境(-196℃)中保持2小时,转移至25℃环境,重复5次循环。测试后检查:铁芯无裂纹(通过渗透检测),磁导率变化率≤8%,绝缘电阻≥100MΩ(低温下测量)。该测试验证铁芯在极寒环境中的稳定性,适用于极地科考设备。
环形互感器铁芯多用于低压计量互感器,整体闭合环状结构不存在对接气隙,磁通流通路径连贯,不会出现局部磁阻突变。加工时采用全自动卷绕设备匀速缠绕取向硅钢带,全程把控稳定张力,规避带材褶皱、层间松动,卷绕收尾点焊固定端头防止散卷。退火设置分段升温曲线,低温区间清理带材表面水汽,升温至820摄氏度恒温保温,炉内持续通入氮气隔绝氧化,冷却速度把控每分钟6摄氏度,冷热骤变会重新生成内部应力。退火完成后使用绝缘纸多层半叠包裹外壁,再通过真空浸漆固化,隔离绕组导体与铁芯直接接触。该类铁芯适配、级计量设备,安装在小区配电、工商业配电箱内部,长期工作环境温度区间20至70摄氏度。每间隔固定周期复测磁导率数值,记录长期运转后的参数浮动幅度,作为设备检修更换参考依据。 非晶态合金铁芯有效磁导率较高。
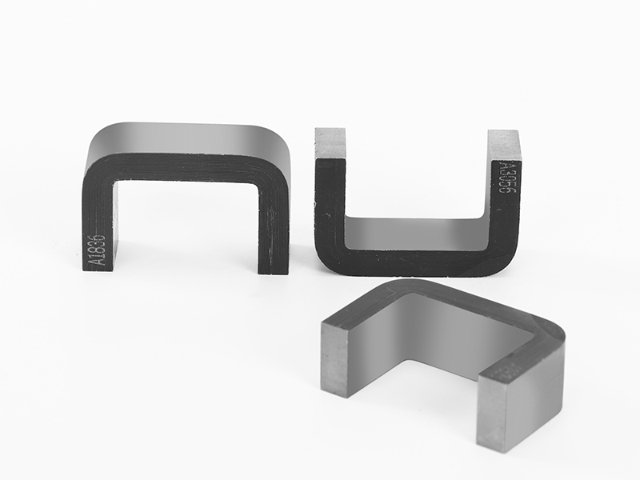
潮湿环境用互感器铁芯的防霉处理。铁芯表面喷涂防霉漆(含有机锡化合物),通过GB/T霉菌测试(28天),霉菌生长等级≤1级(几乎无生长)。绝缘材料选用防霉型环氧胶,在相对湿度95%环境中放置6个月,无霉斑产生。存储环境需通风(换气次数≥2次/小时),配备湿度把控器(维持湿度≤60%),防止霉菌滋生影响绝缘性能(绝缘电阻保持≥100MΩ)。互感器铁芯的冲压毛刺对性能的影响及把控。毛刺高度超过会导致片间短路,涡流损耗增加15%以上,因此冲压模具刃口需每5万次研磨一次,确保毛刺高度≤。冲压后采用滚筒去毛刺工艺(磨料粒度200目),处理时间15分钟,使边缘粗糙度Ra≤μm。去毛刺后需用压缩空气()吹扫,去除残留磨料,避免装配时划伤绝缘涂层。 铁芯完成加工后进行退火处理,释放内部应力,稳定磁导状态。四川环形互感器铁芯厂家现货
互感器铁芯的库存需防潮防尘存储!河南汽车互感器铁芯厂家
互感器铁芯的噪声声压级测试。在半消声室(背景噪声≤30dB)中,用声级计(精度1dB)在距离铁芯1m处测量,A计权声压级应≤65dB(额定负载下)。噪声频谱中100Hz基波幅值应≤55dB,高频(>1kHz)分量应≤40dB。噪声超标需检查铁芯夹紧力(调整至8-12N/cm²)或更换低磁致伸缩材料。互感器铁芯的真空干燥工艺参数。将铁芯放入真空干燥箱,真空度≤10Pa,温度105℃±5℃,持续4小时,去除水分(含水量≤)。升温速率5℃/min,避免绝缘材料开裂,真空度下降速率≤1Pa/h,确保密封良好。干燥后需在30分钟内完成装配,防止重新吸潮。 河南汽车互感器铁芯厂家