
- 品牌
- 精诚得
- 型号
- 齐全
模内攻牙又称模内攻丝,是一种替代了传统人工攻牙的新技术,传统的攻牙设备已经不能适应冲压产品需求,效率太低,加工时间长。远远满足不了市场的需要。模内攻牙技术的导入使得冲压模具真正的实现了自动化,效率化,攻牙范围可达到**小M0.6,比较大可达到M45,精度可达到0.01mm,模内攻牙技术使的冲出来的产品不需要再进行第二次人工攻牙,其挤压出来的产品质量有保证,表面光洁度好,效率高,成本低,广泛应用于冲压简介制造冲压模具的材料有钢材、硬质合金、钢结硬质合金、锌基合金、低熔点合金、铝青铜、高分子材料等等。制造冲压模具的材料绝大部分以钢材为主,常用的模具工作部件材料的种类有:碳素工具钢、低合金工具钢、高碳高铬或中铬工具钢、中碳合金钢、高速钢、基体钢以及硬质合金、钢结硬质合金等等。随着人工智能技术的发展,精密冲压模具将实现智能化控制。虎丘区靠谱的精密冲压模具服务热线
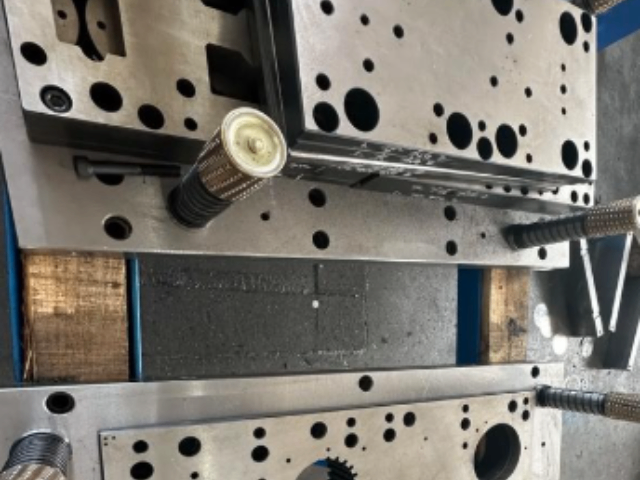
选用原则在冲压模具中,使用了各种金属材料和非金属材料,主要有碳钢、合金钢、铸铁、铸钢、硬质合金、低熔点合金、锌基合金、铝青铜、合成树脂、聚氨脂橡胶、塑料、层压桦木板等。制造模具的材料,要求具有高硬度、**度、高耐磨性、适当的韧性、高淬透性和热处理不变形(或少变形)及淬火时不易开裂等性能。合理选取模具材料及实施正确的热处理工艺是保证模具寿命的关键。对用途不同的模具,应根据其工作状态、受力条件及被加工材料的性能、生产批量及生产率等因素综合考虑,并对上述要求的各项性能有所侧重,然后作出对钢种及热处理工艺的相应选择。吴中区常规精密冲压模具品牌废料阻塞:落料孔未钻或尺寸不符或落在床台未及时清理,以冲头和下模板损坏较多。
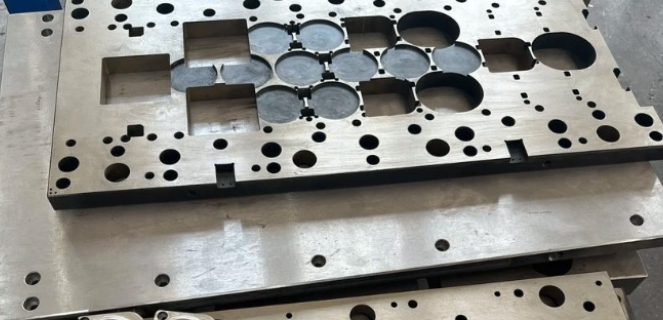
b.高精度 高速铣削加工精度一般为10μm,有的精度还要高。c.高的表面质量 由于高速铣削时工件温升小(约为3°C),故表面没有变质层及微裂纹,热变形也小。比较好的表面粗糙度Ra小于1μm,减少了后续磨削及抛光工作量。d.可加工高硬材料 可铣削50~54HRC的钢材,铣削的比较高硬度可达60HRC。鉴于高速加工具备上述优点,所以高速加工在模具制造中正得到广泛应用,并逐步替代部分磨削加工和电加工。电火花铣削加工电火花铣削加工(又称为电火花创成加工)是电火花加工技术的重大发展,这是一种替代传统用成型电极加工模具型腔的新技术。像数控铣削加工一样,电火花铣削加工采用高速旋转的杆状电极对工件进行二维或三维轮廓加工,无需制造复杂、昂贵的成型电极。日本三菱公司推出的EDSCAN8E电火花创成加工机床,配置有电极损耗自动补偿系统、CAD/CAM集成系统、在线自动测量系统和动态仿真系统,体现了当今电火花创成加工机床的水平。
选用质量钢材和应用相应的表面处理技术来提高模具的寿命就显得十分必要。模具热处理和表面处理是否能充分发挥模具钢材料性能的关键环节。模具热处理的发展方向是采用真空热处理。模具表面处理除完善应发展工艺先进的气相沉积(TiN、TiC等)、等离子喷涂等技术。(7)模具研磨抛光将自动化、智能化模具表面的质量对模具使用寿命、制件外观质量等方面均有较大的影响,研究自动化、智能化的研磨与抛光方法替代现有手工操作,以提高模具表面质量是重要的发展趋势。(8)模具自动加工系统的发展模板变形:模板硬度或厚度不够,或受外力撞击变形。更换新模板或是更正拆组工作法。
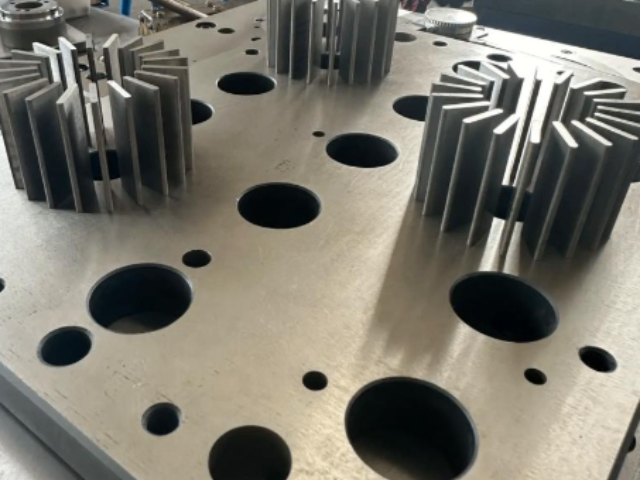
如果采用矩形单元快速成形,可以获得如图2上图所示的二维编码,由于划分过细使得到的编码较长。如果采用正方形单元快速成形,则可以获得如图2下图所示的二维编码,其编码减小一半。矩形单元二维编码如下:对于等距简单图形零件如钥匙齿形的快速成形由于齿距相等河以进一步简化编码。钥匙齿形编码示意图,如图3所示。图3中采用三角形单元,实际应用采用的是梯形单元编码可以降为一维数组。参数定义:齿数--冲压的次数,现假使为5。齿距--冲压时,Y方向的每次移动的距离。级差值—冲压时X方向移动一个单位时的距离。模具结构坚固,能够承受冲压过程中的巨大压力而不变形。昆山常规精密冲压模具预算
常见的维护措施包括清洁模具、定期检查磨损情况、润滑等。虎丘区靠谱的精密冲压模具服务热线
长期以来,中国模具工业的发展在地域分布上存在不平衡性,东南沿海地区发展快于中西部地区,南方的发展快于北方,模具生产**集中的地区在珠江三角和长江三角地区,其模具产值约占全国产值的三分之二以上。据模具网CEO、深圳市模具技术学会副秘书长罗百辉介绍,这种格局正在发生深层变化,我国模具业正在从较发达的珠三角、长三角地区向内和北方扩展,在产业布局上出现了一些新的模具生产较集中的地区,有京津冀、长沙、成渝、武汉、皖中等地区,模具集聚发展成为新特点,模具园区(城、集聚地等)不断涌现。在东部地区,已形成昆山、无锡精密模具产业集群生产基地虎丘区靠谱的精密冲压模具服务热线
昆山精诚得精密五金模具有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的五金、工具中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,精诚得供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!


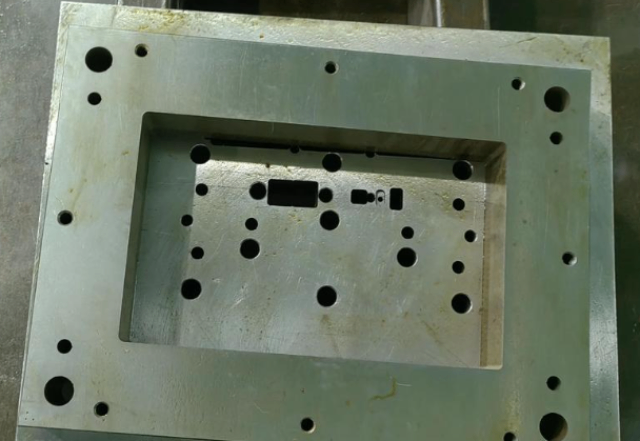
c.拉深模 是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。d.成形模 是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身*产生局部塑性变形的模具。如胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等。e. 铆合模 是借用外力使参与的零件按照一定的顺序和方式连接或搭接在一起,进而形成一个整体根据工序组合程度分类a.单工序模 在压力机的一次行程中,只完成一道冲压工序的模具。b.复合模 只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。冲压模具的设计和制造要求较高,通常需要考虑材料的特性、加工精度、模具寿命等因素。张家港新款精密冲...
- 常熟比较好的精密冲压模具价格 2026-09-17
- 张家港特色精密冲压模具推荐 2026-09-17
- 张家港比较好的精密冲压模具品牌 2026-09-17
- 吴江区制造精密冲压模具设计 2026-09-17
- 吴江区好的精密冲压模具预算 2026-09-17
- 昆山制造精密冲压模具推荐 2026-09-17
- 江苏靠谱的精密冲压模具批发 2026-09-17
- 吴江区比较好的精密冲压模具配送 2026-09-16
- 江苏便宜的精密冲压模具更换 2026-09-16
- 太仓便宜的精密冲压模具设计 2026-09-16
- 江苏比较好的精密冲压模具批发 2026-09-16
- 常熟好的精密冲压模具预算 2026-09-15
- 虎丘区常规精密冲压模具配送 2026-09-15
- 相城区耐用精密冲压模具设计 2026-09-15
- 太仓靠谱的精密冲压模具采购 2026-09-15
- 张家港制造精密冲压模具服务热线 2026-09-15

- 张家港比较好的精密冲压模具品牌 09-17
- 张家港好的精密冲压件设计 09-17
- 苏州新款精密冲压件采购 09-17
- 吴江区制造精密冲压模具设计 09-17
- 吴江区好的精密冲压模具预算 09-17
- 昆山制造精密冲压模具推荐 09-17
- 江苏靠谱的精密冲压模具批发 09-17
- 相城区特色精密冲压件价格 09-17
- 虎丘区比较好的精密冲压件批发 09-17
- 相城区制造精密冲压件品牌 09-17