
- 品牌
- 精诚得
- 型号
- 齐全
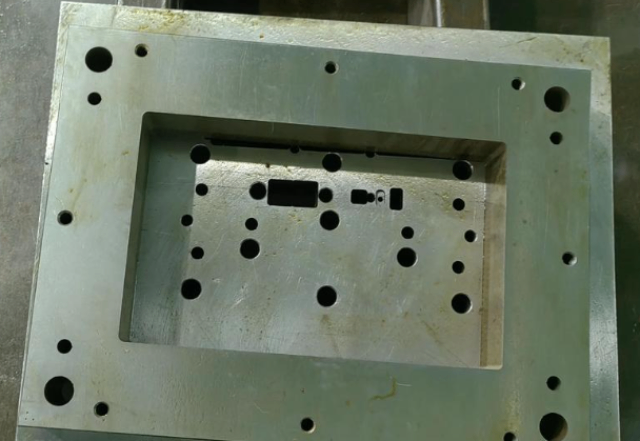
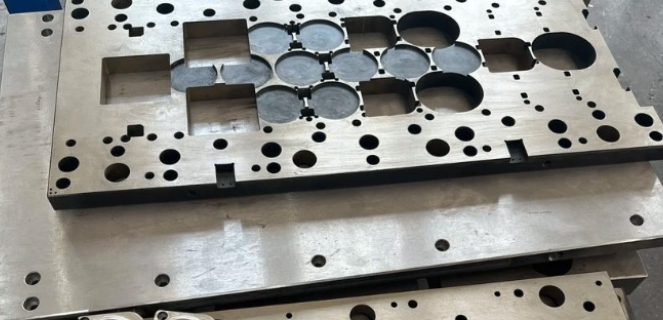
冲压模具介绍冲压所使用的模具称为冲压模具,简称冲模。冲模是将材料(金属或非金属)批量加工成所需冲件的**工具。冲模在冲压中至关重要,没有符合要求的冲模,批量冲压生产就难以进行;没有先进的冲模,先进的冲压工艺就无法实现。冲压工艺与模具、冲压设备和冲压材料构成冲压加工的三要素,只有它们相互结合才能得出冲压件。(1)设计的冲压件必须满足产品使用和技术性能,并能便于组装及修配。(2)设计的冲压件必须有利于提高金属材料的利用率,减少材料的品种和规格,尽可能降低材料的消耗。在允许的情况下采用价格低廉的材料,尽可能使零件做到无废料及少废料冲裁。在设计和制造精密冲压件时,需要考虑材料的选择、模具的设计、冲压工艺参数等因素,确保产品的质量和性能。工业园区耐用精密冲压件更换
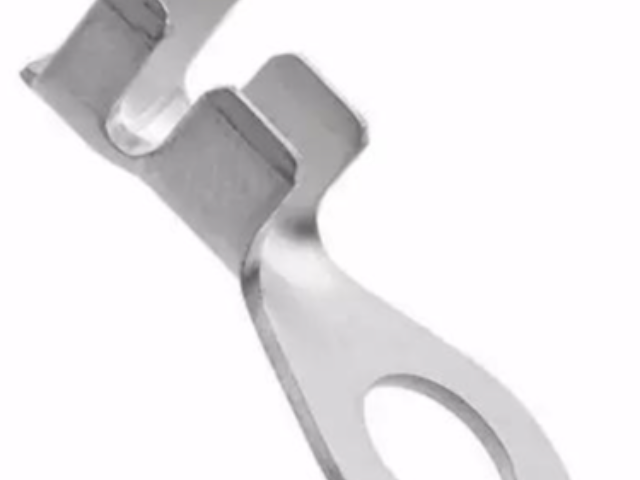
(1) 球轴承----冲压体为球:(2) 滚子轴承----冲压体为滚子。滚子轴承按滚子种类,又分为:圆柱滚子轴承---冲压体是圆柱滚子的轴承,圆柱滚子的长度与直径之比小于或等于3 ;滚针轴承---冲压体是滚针的轴承,滚针的长度与直径之比大于3,但直径小于或等于5mm;圆锥滚子轴承---冲压体是圆锥滚子的轴承;调心滚子轴承一冲压体是球面滚子的轴承。3、轴承按其工作时能否调心,分为:(1) 调心轴承----滚道是球面形的,能适应两滚道轴心线间的角偏差及角运动的轴承。吴中区新款精密冲压件预算冲裁件需避免锐角结构,经济精度不高于IT11。
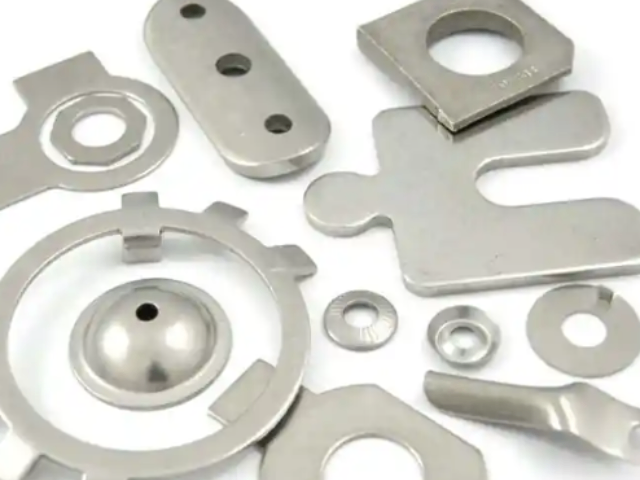
而压边力变化规律的理论根据就是确定起皱或破裂的临界条件, 可见拉深中法兰起皱和破裂的临界条件的正确确定不可不重视。进一步研究还表明, 对锥形件拉深而言, 法兰起皱区几乎被侧壁起皱区所包围, 故克服了侧壁起皱同时也就克服了法兰起皱, 所以对锥形件拉深来说, 其主要矛盾集中于工件破裂和侧壁起皱。故其压边力大小范围要控制在侧壁不起皱(**小极限)和侧壁不破裂比较大极限)之间。 [2]绿色冲压绿色制造是一个综合考虑环境影响与资源效率的现代制造模式, 而绿色冲压亦是如此, 实质上就是人类可持续发展战略在现代冲压中的具体体现。它应包括在模具设计, 制造、 维修及生产应用等各个方面。
2.内圈——装在轴颈上,随轴转动3.冲压体——冲压轴承的**元件4.保持架——将冲压体均匀隔开,避免摩擦润滑剂也被认为是冲压轴承第五大件,它主要起润滑、冷却、清洗等作用。优点1摩擦阻力小,功率消耗小,机械效率高,易起动。2、尺寸标准化,具有互换性,便于安装拆卸,维修方便。3、结构紧凑,重量轻,轴向尺寸更为缩小。4、精度高,转速高,磨损小,使用寿命长。5、部分轴承具有自动调心的性能。6、适用于大批量生产,质量稳定可靠,生产效率高。缺点冲压件的加工工序主要包括冲裁、精冲、拉伸、弯曲等。
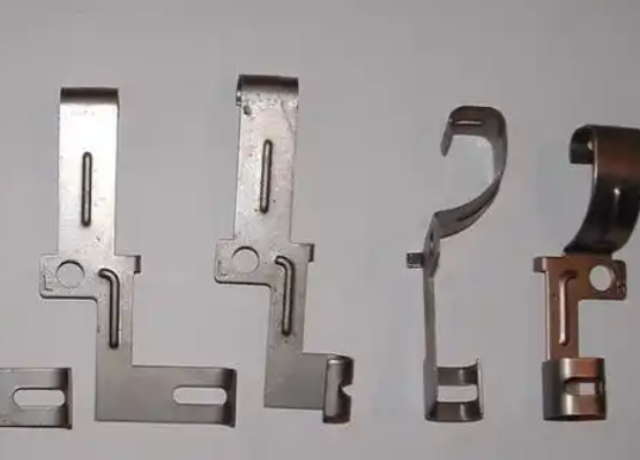
现代机器、仪器等设备正向高速、重载、精密、轻巧等方面发展,这对冲压轴承提出许多新的要求,如在减小尺寸的同时要求轴承保持甚至提高额定负荷,采用新技术改进工艺,提高制造精度,降低成本。通用冲压轴承已很难满足各式各样的要求,对生产量大的机器设备应设计制造**轴承,在加强标准化的同时,增加品种,扩大**轴承的比例。现代工业的发展还需要在特殊工况下工作的特种轴承,如在高速、高温、低温、强磁场或在酸、碱等介质中工作的轴承。拉伸件的圆角半径过小时工件不易成形,因此需要合理控制圆角半径。常熟耐用精密冲压件设计
板料经过塑性变形后,金属内部的组织结构得到改善,使冲压件强度有所提高。工业园区耐用精密冲压件更换
但是,冲压加工所使用的模具一般具有**性,有时一个复杂零件需要数套模具才能加工成形,且模具制造的精度高,技术要求高,是技术密集形产品。所以,只有在冲压件生产批量较大的情况下,冲压加工的优点才能充分体现,从而获得较好的经济效益的。当然,冲压加工也存在着一些问题和缺点。主要表现在冲压加工时产生的噪音和振动两种公害,而且操作者的安全事故时有发生。不过,这些问题并不完全是由于冲压加工工艺及模具本身带来的,而主要是由于传统的冲压设备及落后的手工操作造成的。随着科学技术的进步,特别是计算机技术的发展,随着机电一体化技术的进步,这些问题一定会尽快得到完善的解决。工业园区耐用精密冲压件更换
昆山精诚得精密五金模具有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的五金、工具中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,精诚得供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!


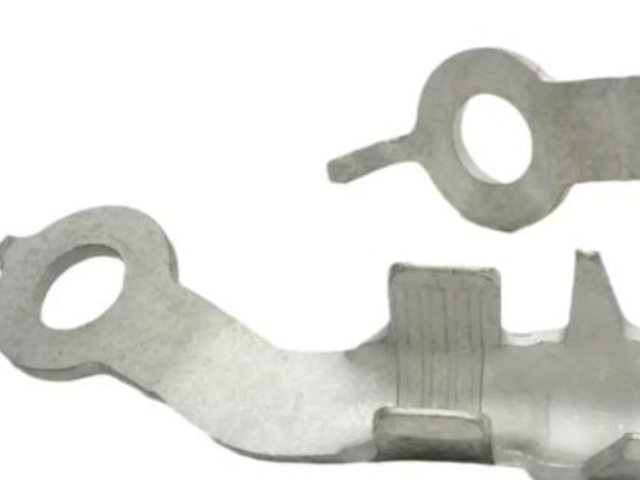
它不是从基本原理出发, 而是以事实和数据作为依据, 来实现对过程的优化控制。智能化控制的当然是比较好的工艺参数, 故比较好的工艺参数确定是智能化控制的关键所在。所谓比较好工艺参数, 就是在满足各种临界条件的前提下所能够采用的**为合理的工艺参数。要实现比较好的工艺参数的在线预测, 就必须对成形过程的各种临界条件有明确的认识, 并能够给出定量的准确描述, 在此基础上才能够确定智能化的控制。而定量描述的精度又决定着智能化系统的识别精度和预测精度。高效率:冲压工艺可以实现大批量生产,生产效率高。吴中区比较好的精密冲压件采购冲压加工是借助于常规或**冲压设备的动力,使板料在模具里直接受到变形力并进行变...
- 高新区好的精密冲压件推荐 2026-09-17
- 苏州新款精密冲压件采购 2026-09-17
- 相城区特色精密冲压件价格 2026-09-17
- 相城区制造精密冲压件品牌 2026-09-17
- 吴江区特色精密冲压件服务热线 2026-09-16
- 相城区制造精密冲压件批发 2026-09-16
- 苏州便宜的精密冲压件批发 2026-09-16
- 姑苏区便宜的精密冲压件批发 2026-09-16
- 工业园区制造精密冲压件预算 2026-09-16
- 相城区常规精密冲压件配送 2026-09-16
- 张家港便宜的精密冲压件配送 2026-09-16
- 高新区靠谱的精密冲压件设计 2026-09-16
- 吴江区便宜的精密冲压件设计 2026-09-15
- 张家港比较好的精密冲压件预算 2026-09-15
- 吴江区耐用精密冲压件预算 2026-09-15
- 江苏新款精密冲压件采购 2026-09-15

- 苏州新款精密冲压件采购 09-17
- 昆山制造精密冲压模具推荐 09-17
- 相城区特色精密冲压件价格 09-17
- 相城区制造精密冲压件品牌 09-17
- 吴江区特色精密冲压件服务热线 09-16
- 吴江区比较好的精密冲压模具配送 09-16
- 江苏便宜的精密冲压模具更换 09-16
- 太仓便宜的精密冲压模具设计 09-16
- 相城区制造精密冲压件批发 09-16
- 虎丘区便宜的精密冲压模具品牌 09-16