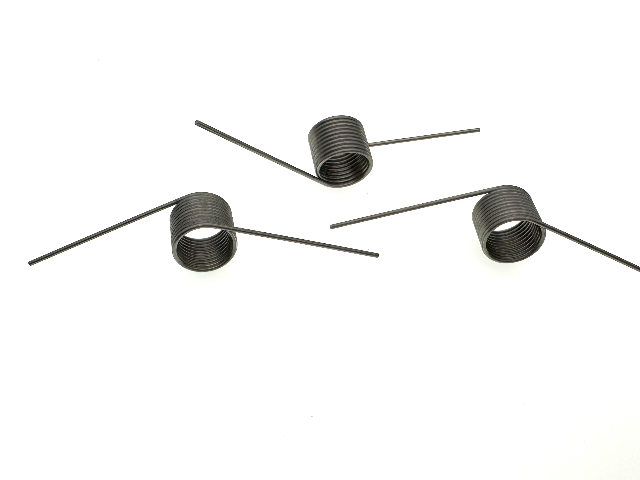
影响弹簧耐疲劳强度的原因1.材料的屈服强度、屈服强度与疲劳极限有一定的关系。一般来说,材料的屈服强度越高,疲劳强度就越高。为了提高弹簧的疲劳强度,应尽量提高弹簧材料的屈服强度,或采用屈服强度与抗拉强度之比较高的材料。2.应力发生在弹簧材料的表面,因此弹簧的表面质量对材料的疲劳强度有很大的影响。3.尺寸效应,材料的尺寸越大,由于各种冷加工和热加工工艺造成的缺陷可能性越高,产生表面缺陷的可能性也越大,这些原因都对导致疲劳性能下降,因此在计算弹簧的疲劳强度时要考虑尺寸效应的影响。4.治金缺陷,治金缺陷是指材料中的非金属夹层物,气泡,元素的偏析等,存在于表面的夹杂物是应力集中源,会导致夹杂物与基本界面之间过早的产生疲劳裂纹。5、在腐蚀介质中,弹簧在腐蚀介质中工作时,表面点蚀会腐蚀晶界,成为疲劳的根源。在变应力作用下,弹簧会逐渐膨胀,导致断裂。腐蚀对弹簧疲劳强度的影响不*与弹簧在变载荷作用下的次数有关,而且与弹簧的使用寿命有关。所以设计计算受**影响为了保证弹簧在腐蚀条件下工作时的疲劳强度。医疗器械中的夹持装置,依靠扭转弹簧的弹性力矩,实现对物件的稳定夹持。东莞不锈钢301电推剪弹簧生产工艺
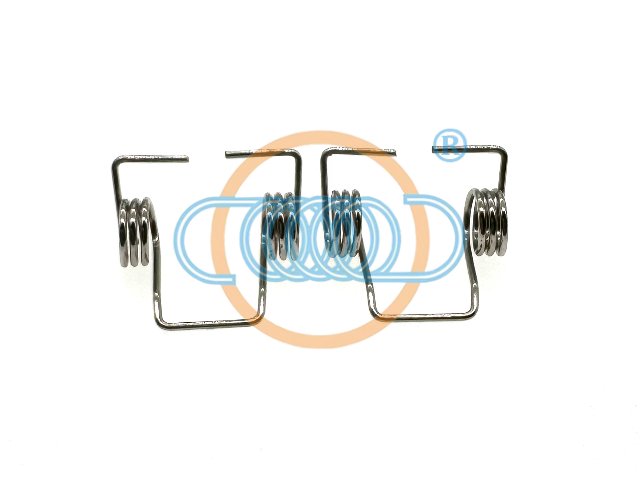
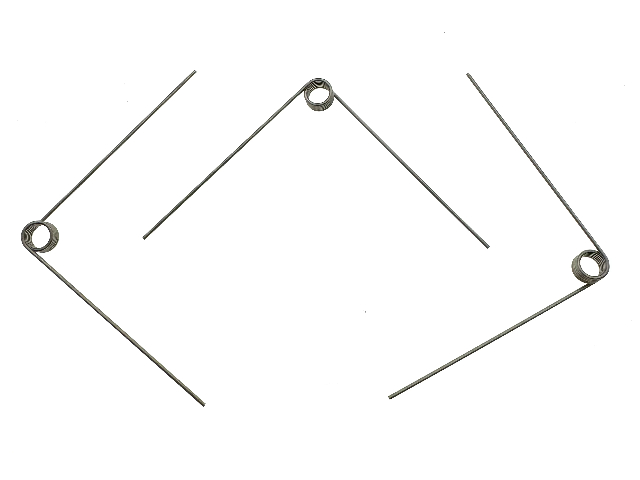
扭转弹簧属于螺旋弹簧的一种,该款弹簧产生扭矩或扭转力,扭转弹簧的端部被固定到其他组件上,当其他组件绕着弹簧中心旋转时,该弹簧将他们拉回初始位置。虽然该款弹簧称之为扭转弹簧,但他受弯曲应力而不是扭转应力的制约,扭转弹簧可以储存和释放角能量或者通过绕簧体中轴旋转力臂以静态固定某一装置。扭转弹簧通常是密神的,但是,黄圈之间有节距以减少摩擦。他们对旋转或旋转外力产生助力。根据应用要求,设计扭转弹簧的旋向顺时针或逆时针。从而确定弹簧的旋向。耐热型电推剪弹簧加工订制笔记本电脑屏幕扭转弹簧可调节屏幕开合角度,扭力均匀支撑屏幕长时间稳定停留。
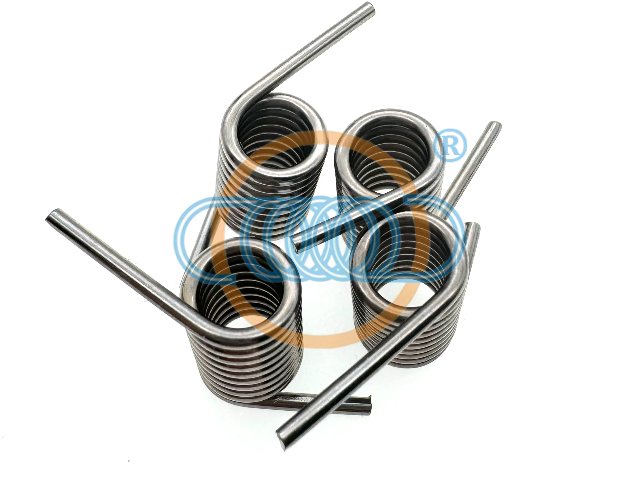
常见的弹簧有三种:压簧、拉簧和扭簧。它们的形状及功能都有所区别,下面我们就一起来看看。压簧是承受轴向压力的螺旋弹簧,它所用的材料截面多为圆形,也有用矩形和多股钢萦卷制的,弹簧一般为等节距的,压缩弹簧的形状有:圆柱形、圆锥形、中凸形和中凹形以及少量的非圆形等,压簧的圈与圈之间有一定的间隙,当受到外载荷时弹簧收缩变形,储存变形能。拉簧是承受轴向拉力的螺旋弹簧,拉伸弹簧一般都用圆截面材料制造。在不承受负荷时,拉簧的圈与圈之间一般都是并紧的没有间隙。利用拉伸后的回弹力(拉力)工作,用以控制机件的运动、贮蓄能量、测量力的大小等,主要用于机器、仪表中。其钩的形式有侧钩拉簧,长钩拉簧,英式钩拉簧,德式钩拉簧,半圆钩拉簧,鸭嘴钩拉簧等等,其材料有不锈钢、琴钢、高碳钢、磷铜、油回火合金弹簧钢等。扭簧利用杠杆原理,通过对材质柔软、韧度较大的弹性材料的扭曲或旋转,使之具有极大的机械能。是承受扭转变形的弹簧,它的工作部分也是各圈或是紧密围绕或是分开围绕。扭簧的端部结构是加工成各种形状的扭臂,由单扭至双扭,乃至各种扭杆之变形,得依设计成型。扭转弹簧常用于机械中的平衡机构,在汽车、机床、电器等工业生产中广泛应用。
技术团队的专业能力是保障扭转弹簧方案优化的重点,玖胜五金拥有一支经验丰富的工程师团队。团队成员平均从业年限超过10年,熟悉不同行业的弹簧应用需求,能为客户提供从方案设计到生产落地的全流程技术支持。在接到客户需求后,工程师会深入分析设备工况,包括受力方向、负载大小、工作环境等,推荐合适的材料与结构方案;对于复杂需求,通过三维建模与仿真分析验证方案可行性,提前规避潜在问题。在生产过程中,工程师全程跟踪首件样品的制作,根据测试结果调整工艺参数;批量生产时,定期巡检生产环节,确保工艺稳定性。技术团队还会收集客户使用反馈,持续优化产品设计,形成“需求-设计-生产-反馈-优化”的闭环,不断提升扭转弹簧的适配性。汽车门锁扭转弹簧通过稳定扭力控制锁舌伸缩,确保车门开关顺畅且锁闭牢固。
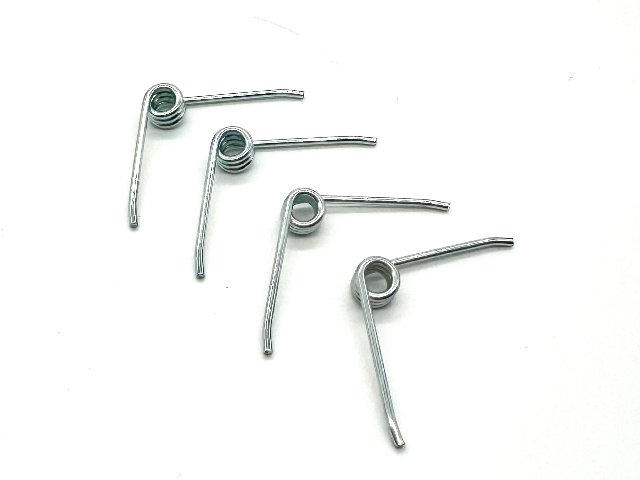
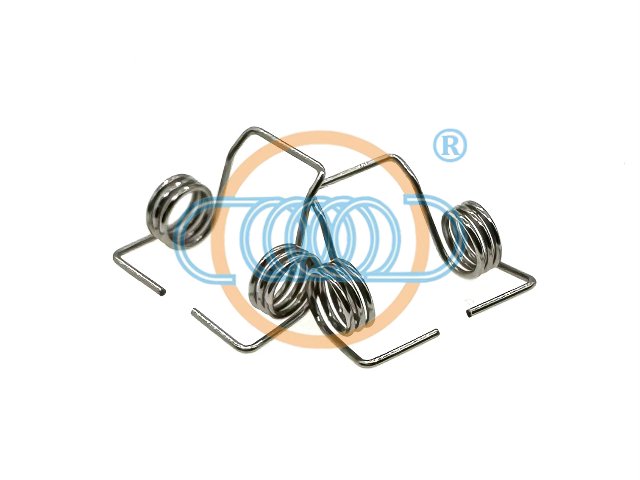
双扭转弹簧通过对称结构设计实现双向受力平衡,在需要对称复位的设备中发挥重要作用,玖胜五金在双扭转弹簧的设计与生产上独具优势。这类弹簧由两组对称的扭转臂组成,能在受力时产生均衡的反向扭矩,适用于夹子、夹具等需要对称开合的设备。设计过程中,工程师通过有限元分析软件模拟对称受力状态,优化两组扭转臂的长度、角度及圈数配比,确保受力均衡;生产中采用夹具固定线材,保证两组结构的对称性,避免因偏差导致受力倾斜。在材料选择上,根据设备负载大小选用不同强度的线材,确保两组扭转臂的弹力一致性。双扭转弹簧的应用,有效提升了设备的操作稳定性,玖胜五金已为众多夹具制造商提供定制产品,获得普遍认可。微型玖胜扭转弹簧体积小巧,为智能穿戴设备的微型传动部件提供扭矩动力。东莞耐疲劳电推剪弹簧质量好不好
当玩具发条被转动时,内部的扭转弹簧不断收紧,将动能转化为弹性势能,为后续的机械运转提供动力。东莞不锈钢301电推剪弹簧生产工艺
弹簧脆裂的原因及预防措施:1、形状效应,主要是设计因素造成,如圆角R过小、孔穴位置设置不当,截面过渡不好。2、过热(过烧),主要是由控温不准或跑温、工艺设置温度过高、炉温不均等因素造成,预防措施包括检修、校对控温系统,修正工艺温度,在工件与炉底板间加垫铁等。3、脱碳,主要由过热(或过烧)、空气炉无保护加热、机加余量小,锻造或预备热处理残留脱碳层等因素造成,预防措施为可控气氛加热,盐浴加热,真空炉、箱式炉采用装箱保护或使用防氧化涂料;机加工余量加大2~3mm。4、冷却不当,主要是冷却剂选择不当或过冷造成,应当掌握淬火介质冷却特性或回火处理。5、原材料组织不良,如碳化物偏析严重,锻造质量差,预备热处理方法不当等,预防措施是采用正确的锻造工艺和合理的预备热处理制度。东莞不锈钢301电推剪弹簧生产工艺