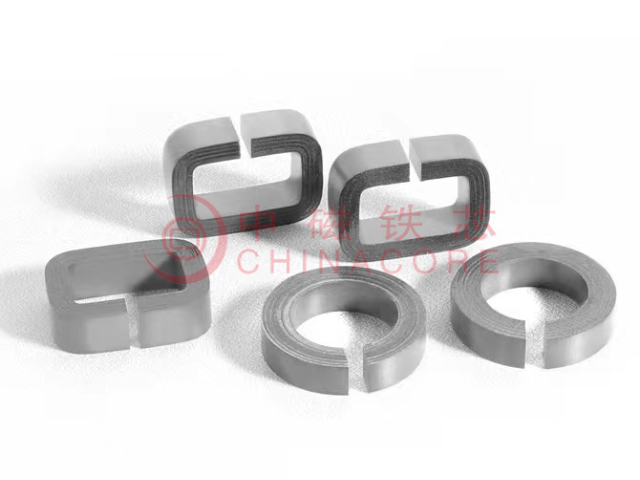
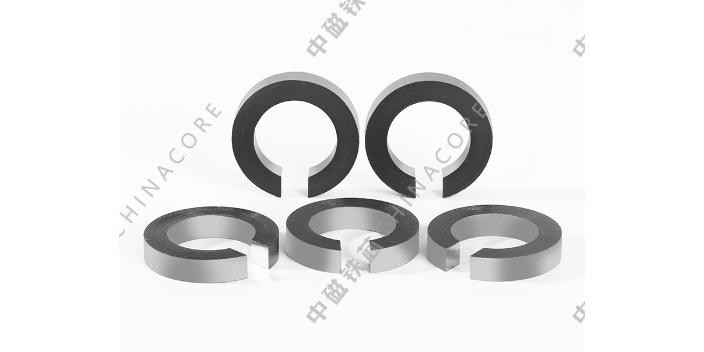
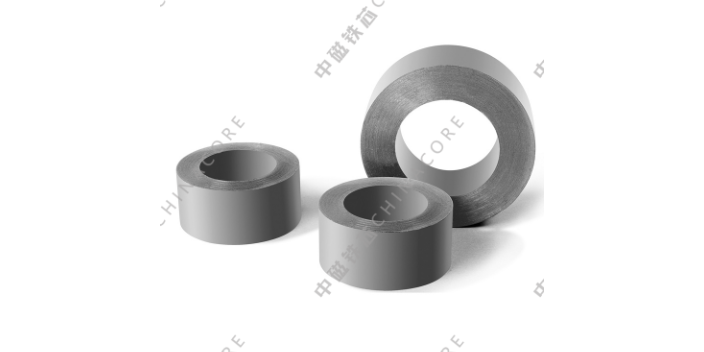
环型非晶材料铁芯的绝缘涂层技术,对其高频性能起着至关重要的作用。非晶带材在卷绕成磁芯后,每一层带材之间都必须保持良好的电气绝缘,以防止涡流在层间流通导致损耗剧增。现代非晶带材表面涂覆有纳米级的无机绝缘层,这种涂层不此厚度均匀、附着力强,还能承受热处理的高温而不分解。绝缘层的存在使得涡流被限制在单根带材的厚度范围内,极大地提高了材料的等效电阻率。此外,涂层还起到了缓冲应力的作用,减少了卷绕和热处理过程中因机械应力导致的磁性能退化。通过优化涂层的配方和涂覆工艺,可以在保证绝缘性能的同时,提高磁芯的填充系数,即在相同体积下容纳更多的有效磁性材料,进一步提升器件的功率密度。 通过增加硅元素的含量,可以有效提高铁芯材料的电阻率,进而抑制内部涡流的产生。西宁交直流钳表铁芯
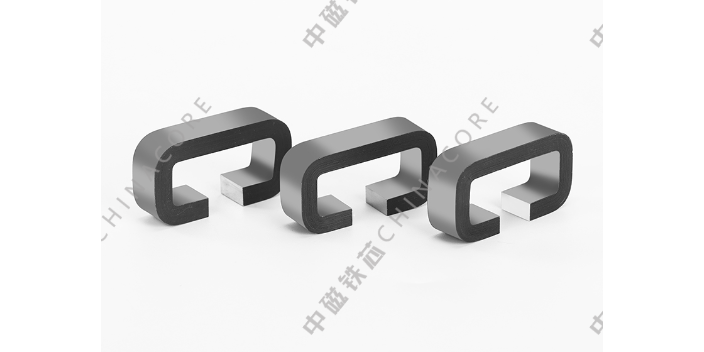
卷绕型坡莫合金矩形切气隙铁芯的运行表现,依托坡莫合金带材的特殊材质属性,行业多采用不同镍含量配比的铁镍合金带材制作,部分牌号添加钼元素调整磁性能适配区间。这类合金带材经过熔炼、冷轧、分条处理,厚度均匀轻薄,表面平整无凸起瑕疵,适配连续矩形卷绕成型工艺,成型后层间贴合紧密,无空隙、褶皱等成型问题。坡莫合金微观晶格结构规整,磁畴翻转阻力小,对微弱磁场具备良好的响应能力,适配精密信号类设备工况。选材过程会结合铁芯气隙尺寸、工作频率、负荷波动范围综合判定,中镍配比带材适配常规低频工控场景,钼改性坡莫合金带材适配负荷波动频繁的动态工况。带材的材质稳定性直接影响切气隙后的磁路一致性,能够避免切割工艺引发的性能偏差,保证矩形铁芯在差异化工况下的稳定运行。 晋城铁芯生产铁芯的接地方式通常为单点接地,以防止在铁芯内部形成闭合回路而产生环流,造成局部过热。
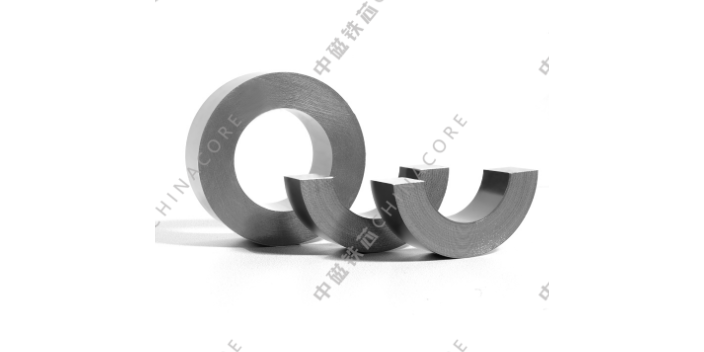
针对客户定制化需求、新品研发、设备测试等场景,车间会开展铁芯样品定制与小批量试制生产,整套流程区别于常规批量生产,侧重参数适配与工艺验证。客户提供设备图纸、安装尺寸、工况参数后,技术人员会核对磁路需求、安装空间、负荷标准,定制专属生产工艺方案,确定硅钢材质、板材厚度、结构尺寸、退火参数、绝缘标准等重点内容。方案确认后,车间开启小批量试制,优先完成首件样品生产,严格按照定制参数加工,复刻批量生产的全工序流程,包含开卷、裁切、叠装或卷绕、涂漆、退火、修整校验等完整环节,保证样品工艺与量产工艺完全一致。样品成型后,工作人员整体核验外形尺寸、结构状态、绝缘性能、磁路适配性,排查工艺缺陷与适配问题,记录试制过程中的工艺数据。若样品存在适配偏差,技术团队会针对性调整工艺参数与结构设计,重新试制优化,直至满足客户设备测试需求。样品确认无误后,留存完整的工艺参数台账,作为后续大批量生产的标准依据。小批量试制流程能够提前规避量产风险,精细匹配客户个性化定制需求,适配小众设备、新型电气产品的研发配套生产。
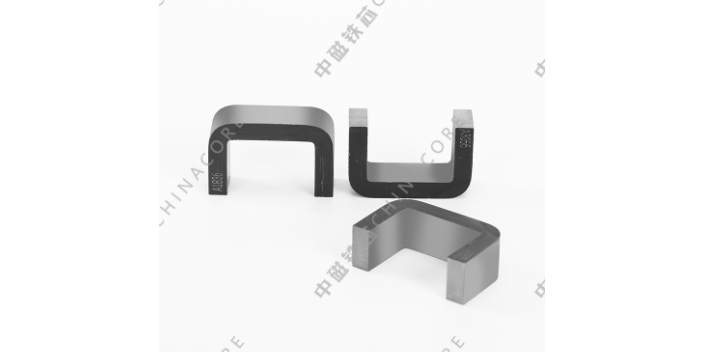
铁芯行业的技术迭代,主要围绕材料应用、设备升级、工艺优化三个方向逐步推进。早年铁芯加工以纯人工叠装、简易炉体退火为主,如今自动化设备逐步普及,开卷、剪切、卷绕等工序大多由机械设备完成,人工更多负责巡检、调整、收尾工作。硅钢材料也在持续更新,不同硅含量、不同轧制工艺的板材陆续推出,对应衍生出更多品类的铁芯产品,适配新型电气设备的设计需求。退火工艺也在不断优化,炉体的温控系统、气体供给系统持续升级,炉内温度分布、氛围把控更加稳定,适配更多材质与规格的铁芯热处理需求。行业内的生产企业会持续关注设备与材料的新动态,结合自身产品方向,逐步引入新设备、试用新材料、调整作业流程。这种循序渐进的变化,不会颠覆基础生产逻辑,却能让整条生产线的运转更加顺畅,产品品类更加丰富。依托行业整体的发展,铁芯制造不断适配下游电气产业的更新,跟上市场发展的脚步。 CD 铁芯依靠数控特需工装完成分割,稳定切割缝隙宽度,缝隙数值变化会改变气隙,直接造成整机电感参数偏移。
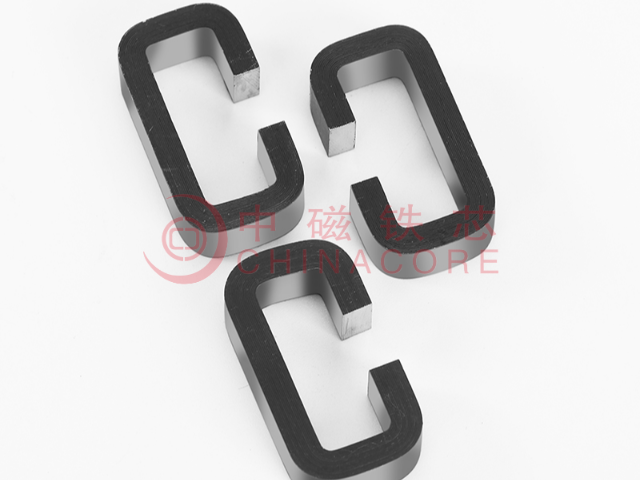
新能源产业的动态化工况与小型化发展趋势,和卷绕型环形铁芯的适配性高度契合,使其广泛应用于光伏逆变、风电变流、储能滤波、新能源车载电控等设备。新能源设备运行频率波动范围大,负荷切换频繁,磁场状态处于动态变化中,环形铁芯速度的磁响应能力可以实时适配磁场波动,稳定系统磁通量,弱化电磁波动对设备电路的冲击。闭环低损耗结构能够降低设备动态运行的能耗,提升新能源设备能量利用率。环形铁芯体积小巧、重量轻便,契合新能源设备轻量化、集成化的设计需求,能够缩减设备整体体积,优化空间布局。同时铁芯环境适配性强,可适应户外高低温交替、潮湿、多尘的复杂工况,长期运行磁性能衰减速度慢。在储能系统滤波、逆变装置变流、车载电源稳压等环节中,环形卷绕铁芯持续稳定输出磁路性能,保证新能源设备全天候平稳运行。 自粘结铁芯在相同试验条件下,产生的噪音比传统焊接型铁芯降低了约5分贝。辽宁交直流钳表铁芯批量定制
定子铁芯通常具备主磁极和沟槽,励磁线圈被配置于这些沟槽内,以建立电机运行所需的工作磁场。西宁交直流钳表铁芯
铁芯与绕组的配套适配,是设备组装环节重点考量的内容,铁芯作为磁场传导载体,和线圈绕组相互配合,才能完成电能与磁能的相互转换。不同外形、尺寸的铁芯,对应不同绕线方式与线圈匝数,在铁芯生产阶段,外形尺寸、柱体粗细、窗口大小,都会按照客户的绕线需求设计制作。叠片铁芯的窗口空间,决定了绕组可以容纳的线圈体积,卷绕铁芯的内径与外径,也会匹配绕线设备的作业范围。生产过程中,工作人员会依照配套图纸把控外形参数,让铁芯的各项尺寸符合组装标准。当铁芯成品送达设备组装车间后,工人将绝缘材料铺垫在铁芯表面,再进行绕线作业,规整的铁芯结构,能让线圈排布更加均匀,减少绕线难度。两者组合完成后,整套电气设备的基础框架便搭建完成,铁芯引导磁场有序流转,线圈完成电能的输入与输出。从生产端匹配组装需求,到组装端依托铁芯结构完成布线,两个环节相互衔接,让铁芯的功能在整套设备中落地。 西宁交直流钳表铁芯