
- 品牌
- 精诚得
- 型号
- 齐全
参数设定模块将输入的参数组制成数据表,送入数据库以备程序的调用。运行管理模块负责程序的运行、中断。通信模块负责上、下位机之间的通信管理,就是将控制程序段及调用的参数组使用MSCOMM控件,通过RS232串行口送入单片机使单片机执行控制工作。查询模块。方便用户对已存文件的查看与调用。单片机的程序也采用模块化结构,与上位机一样共有5个功能模块通过通信接口接受上位机的输入指令,控制X,Y方向步进电机的运动。也可以脱离上位机直接控制运行。上位机通信程序流程图,如图8左图所示。下位机通信程序流程图,如图8右图所示。冲模干涉:冲模尺寸,位置是否正确,上下模定位有无偏差,组立後是否会松动,冲床精度不ì,架模不正。昆山靠谱的精密冲压模具配送
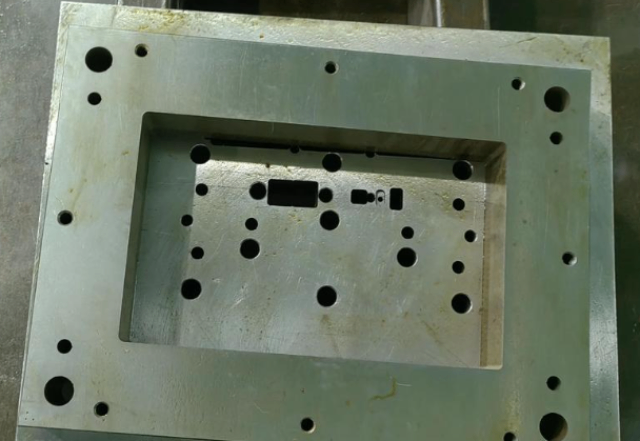
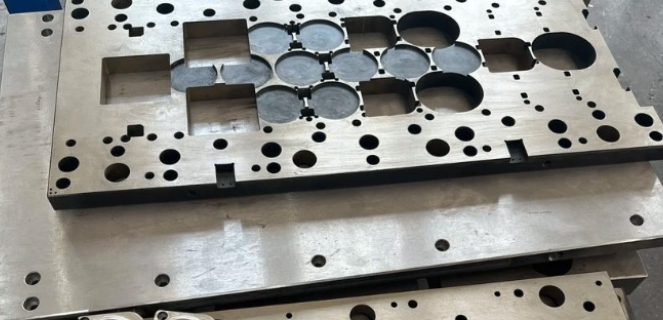
精密冲压模具的设计与制造:设计阶段:需要进行详细的模具设计,包括零件的形状、尺寸、材料选择等。常用的设计软件有CAD、SolidWorks等。制造阶段:通常采用高精度的加工设备,如数控机床、EDM(电火花加工)等,确保模具的精度和表面质量。试模与调整:在模具制造完成后,需要进行试模,检查成型效果,并根据实际情况进行调整。维护与保养:精密冲压模具在使用过程中需要定期维护,以确保其性能和使用寿命。常见的维护措施包括清洁模具、定期检查磨损情况、润滑等。吴中区比较好的精密冲压模具价格模板变形:模板硬度或厚度不够,或受外力撞击变形。更换新模板或是更正拆组工作法。
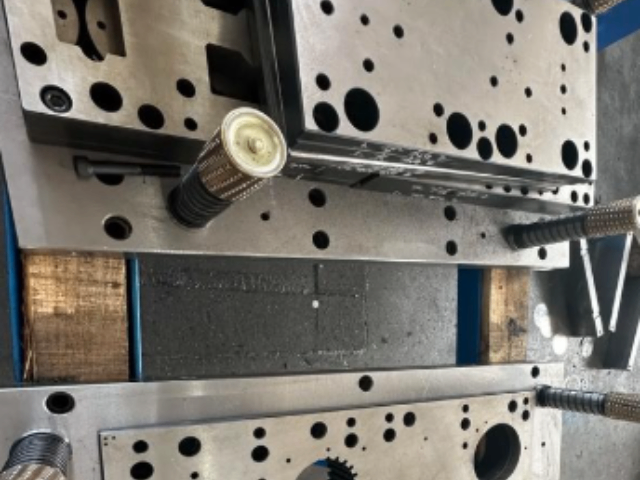
e.压缩模具:是利用强大的压力,使金属毛胚流动变形,成为所需的形状,其种类有挤制冲模、压花冲模、压印冲模、端压冲模。冲压模具术语基础知识1、卷边卷边是将工序件边缘卷成接近封闭圆形的一种冲压工序。卷边圆形的轴线呈直线形。2、卷缘卷缘是将空心件上口边缘卷成接近封闭圆形的一种冲压工序。3、拉延拉延是把平直毛料或工序件变为曲面形的一种冲压工序,曲面主要依靠位于凸模底部材料的延伸形成。4、拉弯拉弯是在拉力与弯矩共同作用下实现弯曲变形,使整个弯曲横断面全部受拉伸应力的一种冲压工序。
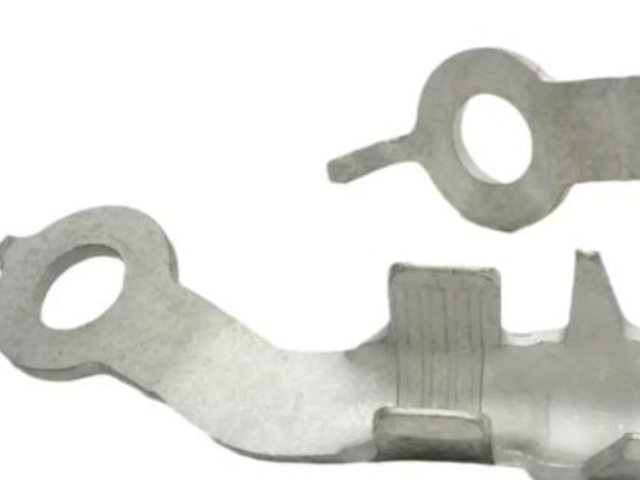
模内攻牙又称模内攻丝,是一种替代了传统人工攻牙的新技术,传统的攻牙设备已经不能适应冲压产品需求,效率太低,加工时间长。远远满足不了市场的需要。模内攻牙技术的导入使得冲压模具真正的实现了自动化,效率化,攻牙范围可达到**小M0.6,比较大可达到M45,精度可达到0.01mm,模内攻牙技术使的冲出来的产品不需要再进行第二次人工攻牙,其挤压出来的产品质量有保证,表面光洁度好,效率高,成本低,广泛应用于冲压简介制造冲压模具的材料有钢材、硬质合金、钢结硬质合金、锌基合金、低熔点合金、铝青铜、高分子材料等等。制造冲压模具的材料绝大部分以钢材为主,常用的模具工作部件材料的种类有:碳素工具钢、低合金工具钢、高碳高铬或中铬工具钢、中碳合金钢、高速钢、基体钢以及硬质合金、钢结硬质合金等等。用于制造手机金属中框、连接器端子等微型零件。
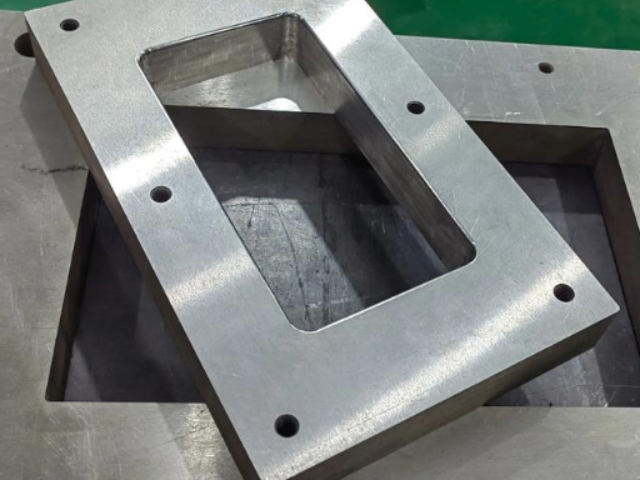
模具先进制造技术的发展主要体现在:高速铣削加工普通铣削加工采用低的进给速度和大的切削参数,而高速铣削加工则采用高的进给速度和小的切削参数,高速铣削加工相对于普通铣削加工具有如下特点:a.高效 高速铣削的主轴转速一般为15000r/min~40000r/min,比较高可达100000r/min。在切削钢时,其切削速度约为400m/min,比传统的铣削加工高5~10倍;在加工模具型腔时与传统的加工方法(传统铣削、电火花成形加工等)相比其效率提高4~5倍。冲头掉落:末充份固定或悬吊,或螺丝太细强度不ì,或冲头折断。吴中区便宜的精密冲压模具采购
精密冲压模具是用于金属冲压加工的一种工具,主要用于制造高精度、高复杂度的金属零部件。昆山靠谱的精密冲压模具配送
f. 基体钢在高速钢的基本成分上添加少量的其它元素,适当增减含碳量,以改善钢的性能。这样的钢种统称基体钢。它们不*有高速钢的特点,具有一定的耐磨性和硬度,而且抗疲劳强度和韧性均优于高速钢,为**韧性冷作模具钢,材料成本却比高速钢低。模具中常用的基体钢有 6Cr4W3Mo2VNb(代号65Nb)、7Cr7Mo2V2Si(代号LD)、5Cr4Mo3SiMnVAL(代号012AL)等。g. 硬质合金和钢结硬质合金硬质合金的硬度和耐磨性高于其它任何种类的模具钢,但抗弯强度和韧性差。用作模具的硬质合金是钨钴类,对冲击性小而耐磨性要求高的模具,可选用含钴量较低的硬质合金。对冲击性大的模具,可选用含钴量较高的硬质合金。昆山靠谱的精密冲压模具配送
昆山精诚得精密五金模具有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的五金、工具中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,精诚得供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!


c.拉深模 是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。d.成形模 是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身*产生局部塑性变形的模具。如胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等。e. 铆合模 是借用外力使参与的零件按照一定的顺序和方式连接或搭接在一起,进而形成一个整体根据工序组合程度分类a.单工序模 在压力机的一次行程中,只完成一道冲压工序的模具。b.复合模 只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。冲压模具的设计和制造要求较高,通常需要考虑材料的特性、加工精度、模具寿命等因素。张家港新款精密冲...
- 常熟比较好的精密冲压模具价格 2026-09-17
- 张家港特色精密冲压模具推荐 2026-09-17
- 张家港比较好的精密冲压模具品牌 2026-09-17
- 吴江区制造精密冲压模具设计 2026-09-17
- 吴江区好的精密冲压模具预算 2026-09-17
- 昆山制造精密冲压模具推荐 2026-09-17
- 江苏靠谱的精密冲压模具批发 2026-09-17
- 吴江区比较好的精密冲压模具配送 2026-09-16
- 江苏便宜的精密冲压模具更换 2026-09-16
- 太仓便宜的精密冲压模具设计 2026-09-16
- 江苏比较好的精密冲压模具批发 2026-09-16
- 常熟好的精密冲压模具预算 2026-09-15
- 虎丘区常规精密冲压模具配送 2026-09-15
- 相城区耐用精密冲压模具设计 2026-09-15
- 太仓靠谱的精密冲压模具采购 2026-09-15
- 张家港制造精密冲压模具服务热线 2026-09-15

- 张家港比较好的精密冲压模具品牌 09-17
- 张家港好的精密冲压件设计 09-17
- 苏州新款精密冲压件采购 09-17
- 吴江区制造精密冲压模具设计 09-17
- 吴江区好的精密冲压模具预算 09-17
- 昆山制造精密冲压模具推荐 09-17
- 江苏靠谱的精密冲压模具批发 09-17
- 相城区特色精密冲压件价格 09-17
- 张家港制造精密冲压件品牌 09-17
- 虎丘区比较好的精密冲压件批发 09-17