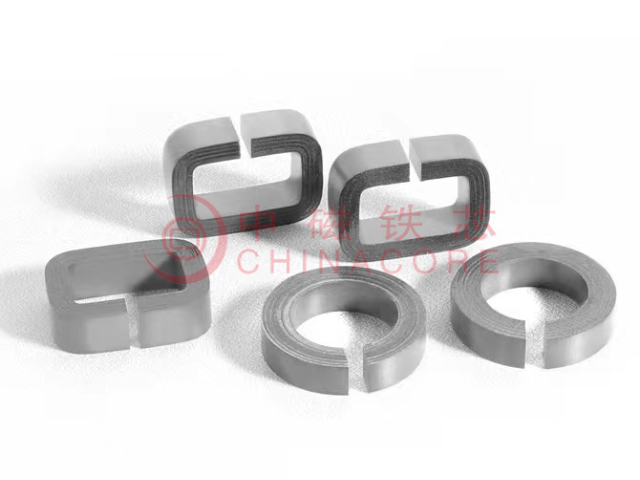
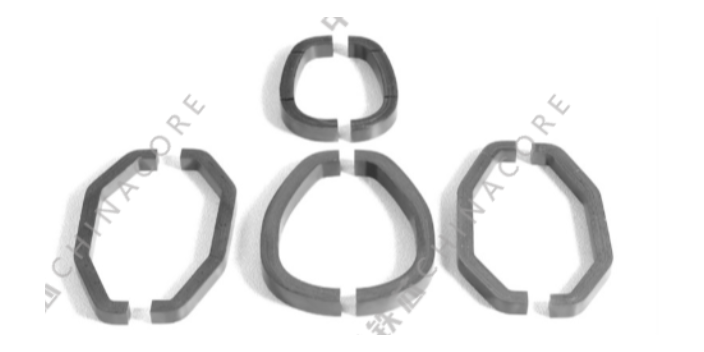
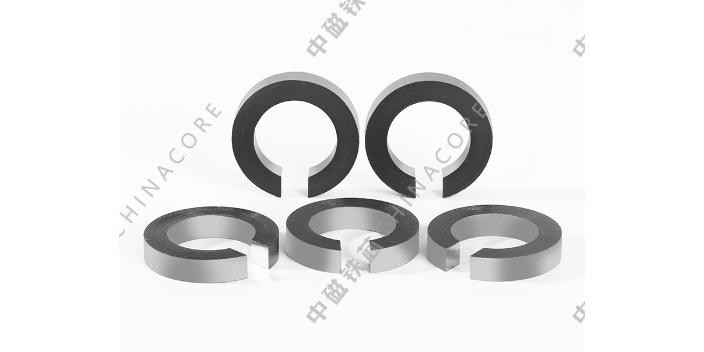
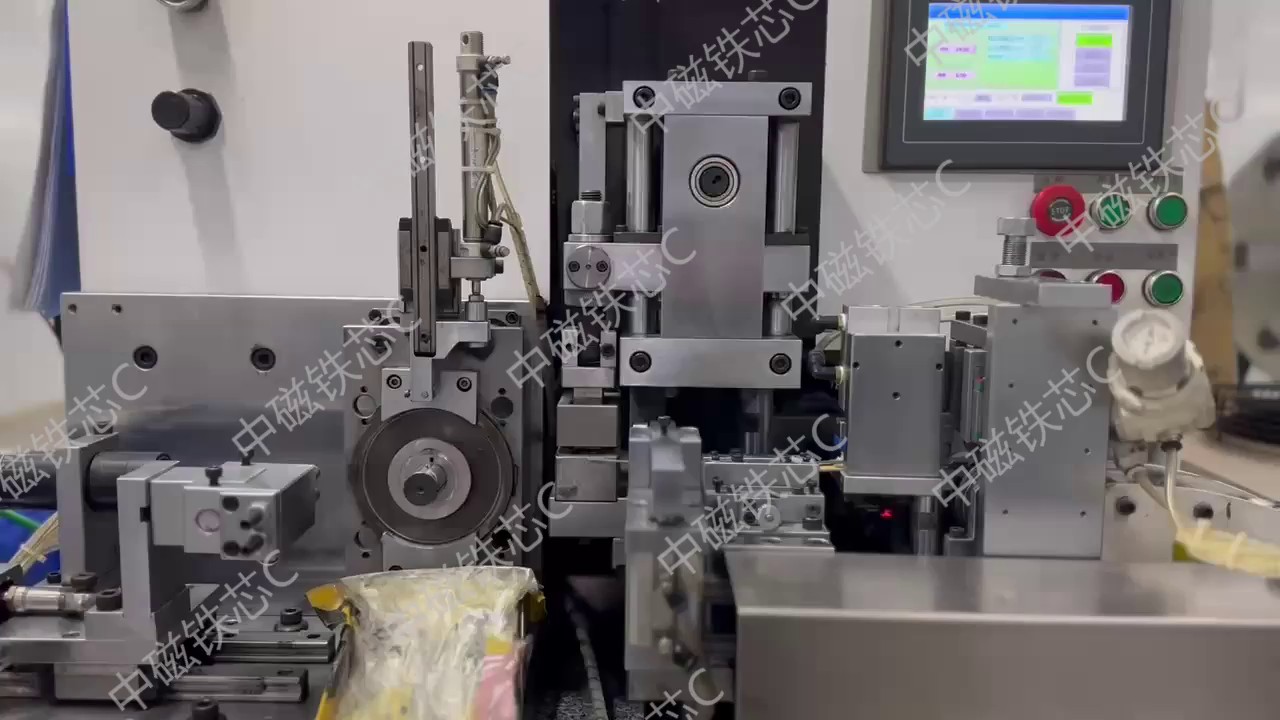
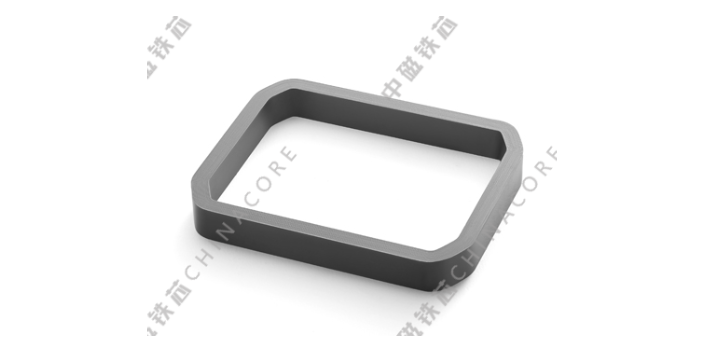
卷绕型坡莫合金矩形切气隙铁芯的生产过程注重全流程参数管控,保障批量产品结构、磁性能一致性。卷绕成型阶段,设备智能调控张力、长宽尺寸、叠厚层数,统一矩形框架规格,规避成型形变、疏密不均等问题,让每一件铁芯基体结构密度均匀。退火环节精细调控温场与冷却速率,统一消除加工应力,规整磁畴结构,保障批量铁芯基础磁性能一致。切割工序采用数控设备定位加工,精细控制气隙位置、宽度、平整度,保证每件铁芯气隙参数统一,从源头稳定磁阻与线性区间。防护与绝缘工序标准化作业,涂层厚度、垫片规格统一,杜绝人工操作带来的性能偏差。整套生产流程以自动化设备为主,减少人为误差,可批量产出规格统一、性能稳定的铁芯产品,同时可根据设备需求调整气隙大小、铁芯尺寸,适配标准化量产与个性化定制需求。 铁芯在运行中必须保持单点接地,若出现多点接地故障,将导致局部过热甚至烧毁。顺德环型切气隙铁芯
退火是铁芯生产中改变材料内部状态的重点工序,也是决定铁芯磁学状态稳定的关键环节,所有经过机械加工的铁芯半成品,都需要通过退火处理消除加工应力。硅钢片在裁切、卷绕、叠装的过程中,外力作用会打乱材料内部原本规整的晶体排布,产生残余应力,导致磁场传导受阻,影响设备运行状态。井式退火炉是铁芯热处理的特需设备,依靠密闭炉体、精细温控与保护气体氛围,完成铁芯的应力释放与晶体重构作业。作业时,将成型的铁芯半成品整齐码放于炉体料筐内,保证铁芯之间留有通风间隙,让热量与气体能够均匀覆盖每一件产品。关闭炉盖后,设备启动升温程序,按照阶梯式升温模式逐步提升炉内温度,升温速率平缓均匀,避免温度骤变对材料造成二次损伤。温度升至600至800摄氏度的工艺区间后,进入长时间恒温阶段,让热量充分渗透铁芯整体,促使内部晶体重新有序排布。恒温结束后,设备梯度降温,全程通入惰性保护气体,隔绝炉内氧气,避免铁芯表面氧化变色、产生锈蚀。整套退火流程耗时数小时,全程密闭作业,无需人工干预,依靠设备自动化程序完成温控与气控,从根本上优化铁芯的内部结构状态。 锡林郭勒CD型铁芯铁芯的夹紧力需要适中,过大的压力会破坏硅钢片的绝缘层,过小则会导致振动。
在新能源汽车的电驱系统中,纳米晶铁芯正逐步展现出其应用潜力。电动汽车驱动电机追求高功率密度和高效率,这对电机铁芯材料提出了严苛要求。传统硅钢片在高频运转下铁损较大,限制了电机的高速性能。虽然目前纳米晶材料因脆性较大难以直接冲压成电机定子,但在车载充电机、DC-DC变换器以及电机控制器中的高频磁性元件上,纳米晶铁芯已得到广泛应用。这些部件工作在数十千赫兹的频率下,纳米晶的低损耗和高饱和磁感特性,使得车载电源体积更小、重量更轻,同时减少了冷却系统的负担。随着材料工艺的进步,未来若解决大尺寸纳米晶铁芯的成型问题,其在驱动电机铁芯中的应用将进一步推动电动汽车动力系统的能效升级。
在电力系统中,铁芯的材质选择直接关系到设备的运行性能和使用寿命。硅钢片是目前应用较为普遍的一种铁芯材料,它通过在钢中加入适量的硅元素,改善了材料的导磁特性并降低了磁滞损耗。冷轧硅钢片由于具有更高的磁导率和更低的损耗,被大量用于大中型变压器中。此外,随着材料科学的进步,非晶合金和纳米晶合金等新型材料也逐渐进入实际应用。这些材料具有更薄的带材厚度和更低的铁损,特别适用于对能效要求较高的场合,为电力设备的节能降耗提供了新的技术路径。 铁芯的紧固螺栓和拉螺杆起到固定作用,还能在器身吊运时承受巨大的机械拉力。
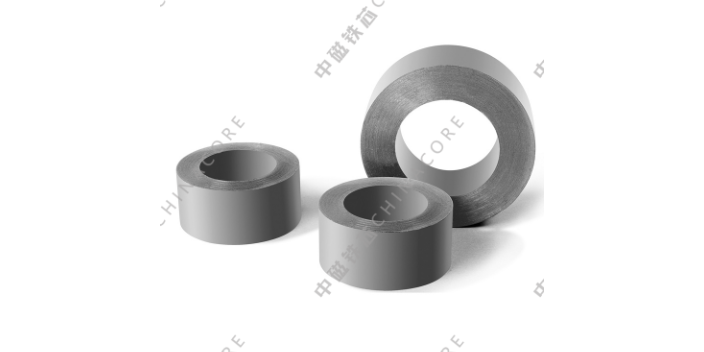
铁芯属于电磁设备中游重点配件,上游对接电工钢卷材、坡莫合金带材原材料厂商,中游为铁芯成型、深加工生产企业,下游覆盖电力配电、新能源、工控检测、仪器仪表多条终端产业链。上游原材料厂商提供不同厚度、牌号冷轧硅钢、软磁合金卷材,按照行业标准管控带材铁损、磁感应、绝缘涂层基础参数,铁芯生产企业依据下游设备需求采购对应原料;中游生产环节依靠横剪叠片设备、半自动卷绕设备、退火炉、数控切气隙机床、浸漆烘干设备完成成型与深加工,可单独交付裸铁芯,也可配套全套热处理、绝缘加工成品,同时支持图纸非标定制,对接下游设备厂家研发、量产需求;下游应用领域划分清晰,电力产业链变压器、互感器大批量采购标准硅钢卷绕铁芯;新能源光伏、储能、充电桩企业采购带气隙超薄硅钢铁芯;工控传感器、漏电检测仪器厂商采购微型坡莫合金环形铁芯。整条产业链需求跟随电力节能、新能源设备扩容持续调整,中游铁芯生产企业可同步对接多条下游赛道订单,依据不同行业工况调整原料选型、加工工序、批量生产产能,搭建覆盖标准现货、图纸定制两类供货模式,适配小型研发试样、大批量量产订单两类客户需求。 卷铁芯采用连续的硅钢带卷绕而成,这种结构消除了传统叠片中的接缝磁阻。太原传感器铁芯
纳米晶材料具有优异的软磁特性,常被应用于对体积和损耗要求严格的电源铁芯中。顺德环型切气隙铁芯
大中型电力铁芯会预留特需风道结构,依靠空气对流带走设备运行产生的热量,避免热量堆积导致温升过高。风道分为纵向风道与横向风道两种形式,根据设备功率、安装环境、负荷时长灵活搭配。纵向风道顺着铁芯高度方向预留空隙,空气从底部进入、顶部流出,形成自然对流循环;横向风道分布在铁芯中段,分割整体结构,增加空气接触面积,加快散热速度。风道宽度、间距、排布密度都会影响散热效果,风道过宽会降低铁芯整体结构紧实度,风道过窄则对流效果有限。生产设计时会结合设备发热总量,平衡结构强度与散热需求,合理布置风道位置。叠装作业过程中,通过特需隔条预留风道间隙,保证风道笔直通畅,无堵塞、无偏移。设备运行时,空气持续穿过风道,带走铁芯磁滞损耗与涡流损耗产生的热量,控制整体温升区间,让设备可以长时间满负荷运行。风道结构是大型铁芯适配高负荷工况的重要设计,有效提升设备运行稳定性。 顺德环型切气隙铁芯