以低压液态金属浸渗法制备铝基复合材料为例:首先制备增强相预制体,例如Al₂O₃短纤维预制体的比较好烧结工艺为1050℃保温2.5小时;然后使用气压装置,在800℃、0.5MPa压力下将铝液浸渗入预制体,保压1分钟,随后保温1小时 [2]。以铜合金铸渗法为例:将合金粉末与重量百分比为2~5%的熔剂搅拌...
浸渗加工基本参数
- 品牌
- 葆瑞翔
- 型号
- 齐全
浸渗加工企业商机
热浸渗铝钢具有良好的抗高温氧化性、耐蚀性和耐磨损等特性,因此在石油化工、冶金、电力等工业中得到广泛的应用。 [7]具体工程应用包括加热炉中的连接板、销钉等构件应用热浸渗铝技术。 [8]在市场应用上,热浸镀铝(又称铝热浸渗镀)在家具装饰、家用电器、汽车、电力、安全等行业有广泛应用。全球热浸镀铝行业规模从2017年的六百四十亿美元上涨到2022年的七百六十亿美元。 [9]石焕荣对热浸渗铝工艺、组织和性能进行了研究,其学位论文完成于南京工业大学 [5]。河南科技大学在2006年发表了关于钢表面热浸渗铝层微观组织及稀土(La)影响的研究 [6]陶瓷材料:在陶瓷制造中,浸渗加工可以用于增强陶瓷的强度和韧性。新吴区新款浸渗加工推荐
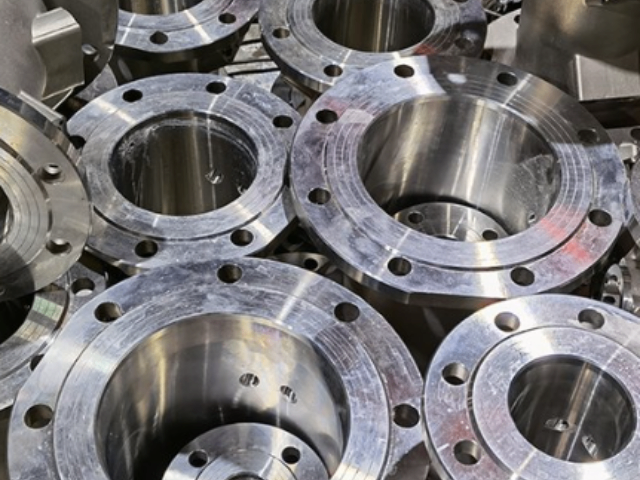
浸渗加工是一种通过将液态物质(浸渗剂)渗入多孔材料内部孔隙或缝隙,并经固化实现密封、补强或防腐蚀的工业处理技术。以下从原理、工艺、应用、材料与设备、优势与挑战几个方面展开介绍:一、原理浸渗加工的**原理是利用液体在自然渗透、真空或加压条件下填充材料的微孔或细缝。通过毛细作用、表面张力或压力差,浸渗剂能够深入材料内部,填补孔隙,随后经固化形成致密的密封层,从而增强材料的整体性能。二、工艺浸渗加工的典型工艺流程包括以下几个步骤:前处理:对零件进行清洗、脱脂和干燥,以去除表面的油污和杂质,确保浸渗剂能够充分渗入孔隙。惠山区国产浸渗加工推荐通过将防腐剂或防水剂浸入木材中,可以有效延长木材的使用寿命,减少因环境因素导致的损坏。
含浸,又称浸渗、浸渍处理,是一种工业密封与材料改性技术 [3] [10] [13]。该技术通过真空、加压等手段使液体状浸渗剂进入材料微孔,加热固化后形成坚实固体以密封微孔,旨在解决铸件、粉末冶金件因微孔导致的泄漏及表面处理问题,并可提升材料的机械强度、耐温性等性能 [1] [9-10] [13]。其处理的对象微孔通常指直径在0.254mm以下的缺陷 [1]。该技术原理古已有之,现代工业应用始于20世纪40年代的**领域,后广泛应用于汽车、电子、航空航天等行业的零部件制造 [3]。浸渗剂主要分为有机浸渗剂和无机浸渗剂 [5]。
工艺参数如温度、真空度、时间等对含浸效果有影响。以真空含浸草莓丁为例,典型参数为温度65℃,真空度0.06 MPa,先抽真空30分钟,再常压浸渍50分钟,如此重复3次。加压含浸则可在3 MPa压力下保压5分钟 [2]。一个完整的工业浸渗流程(如使用热固化浸渗剂)通常可在45分钟内完成 [9]。浸渗设备的**功能是制造压力差,使浸渗剂进入多孔材料的零部件微孔内部。常见的设备类型包括标准型、翻转型、脱脂翻转型、全自动翻转型、全自动回收型等 [1] [4]。自动真空含浸机等设备的具体操作通常包括设置大气含浸、油中含浸、二次含浸等时间参数,并按顺序完成合盖、抽真空、浸渗、排气、开盖等动作 [14]。通过加热或暴露在空气中(取决于浸渗剂类型),使渗入孔隙内的浸渗剂固化,形成致密的密封层。
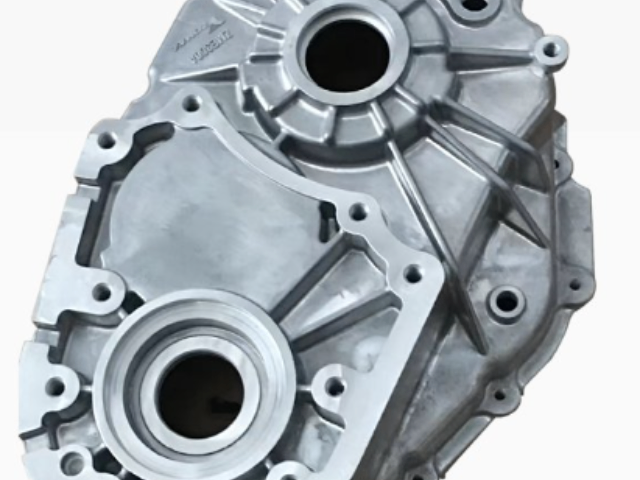
针对工业品的浸渗处理,基本工艺流程通常包括真空、加压、清洗和固化等步骤 [9]。第三代有机浸渗剂对工艺提出了更高要求,如要求固化时间短(如10分钟完成固化)、易清洗(3分钟之内清洗掉残留浸渗剂) [5]。含浸工艺能够确保介质在基材中的均匀分布,***提升材料的机械强度、耐温性、耐化学腐蚀性等性能 [10]。浸渗剂需对铸造缺陷有良好的渗透性,并应具有无毒、无污染、不易燃、稳定性好的性能。固化后应与基体形成坚实的整体,具有良好的耐热、耐腐蚀等性能 [5]。随着新型材料和环保材料的出现,浸渗加工将会有更广泛的应用前景。惠山区国产浸渗加工推荐
浸渗剂是一种通过液态介质渗透填补铸件微孔并固化密封的化学材料,用于解决铸件渗漏问题 [1-2]。新吴区新款浸渗加工推荐
2002年,兰州理工大学郝远等人申请了“铜及铜合金铸渗法”发明专利(CN02114679.9),并于2006年公开 [3];同年,有文献对铸渗工艺的进展进行了探讨,分析了工艺参数选择和发展方向 [4]。2025年,有研究采用低压液态金属浸渗法制备铝基复合材料,对铸渗(浸渗)工艺参数进行了优化 [2]。2026年,有研究将铸渗工艺应用于凸轮轴生产,探讨了涂料成分、浇注温度等因素对铸渗效果的影响 [5]。铸渗工艺的主要步骤通常包括增强相预制体制备、涂料涂敷与烘干、铸型准备、液态金属浸渗/浇注、保压与凝固 [2-3] [7]。关键工艺参数如浸渗压力、浇注温度、预制体/铸型预热温度、保压时间、涂料成分与厚度等,直接影响**终复合材料的致密度、界面结合和硬化层深度 [2] [4-5]。新吴区新款浸渗加工推荐
无锡葆瑞翔精密制造有限公司是一家有着先进的发展理念,先进的管理经验,在发展过程中不断完善自己,要求自己,不断创新,时刻准备着迎接更多挑战的活力公司,在江苏省等地区的五金、工具中汇聚了大量的人脉以及**,在业界也收获了很多良好的评价,这些都源自于自身的努力和大家共同进步的结果,这些评价对我们而言是比较好的前进动力,也促使我们在以后的道路上保持奋发图强、一往无前的进取创新精神,努力把公司发展战略推向一个新高度,在全体员工共同努力之下,全力拼搏将共同 葆瑞翔供应和您一起携手走向更好的未来,创造更有价值的产品,我们将以更好的状态,更认真的态度,更饱满的精力去创造,去拼搏,去努力,让我们一起更好更快的成长!
与浸渗加工相关的文章
锡山区标准浸渗加工经营
- 江苏常见浸渗加工推荐 2026-09-17
- 徐州标准浸渗加工价格表 2026-09-17
- 梁溪区常见浸渗加工推荐 2026-09-17
- 江苏常见浸渗加工价格表 2026-09-17
- 江苏靠谱的浸渗加工性价比 2026-09-16
- 惠山区靠谱的浸渗加工贵吗 2026-09-16
- 江阴标准浸渗加工专卖店 2026-09-16
- 江苏便宜的浸渗加工批发 2026-09-16
- 新吴区特色浸渗加工贵吗 2026-09-16
- 徐州便宜的浸渗加工性价比 2026-09-16
- 宜兴靠谱的浸渗加工性价比 2026-09-16
- 梁溪区新款浸渗加工价格表 2026-09-16
与浸渗加工相关的产品
与浸渗加工相关的新闻
-
江阴新款浸渗加工多少钱 2026-09-15 07:11:07以低压液态金属浸渗法制备铝基复合材料为例:首先制备增强相预制体,例如Al₂O₃短纤维预制体的比较好烧结工艺为1050℃保温2.5小时;然后使用气压装置,在800℃、0.5MPa压力下将铝液浸渗入预制体,保压1分钟,随后保温1小时 [2]。以铜合金铸渗法为例:将合金粉末与重量百分比为2~5%的熔剂搅拌...
-
新吴区标准浸渗加工费用 2026-09-15 02:11:37粉末冶金:增强粉末冶金件的整体结构强度、刚度和耐用性,密封孔隙,提高零件的性能。四、材料与设备浸渗剂:浸渗剂是浸渗加工的关键材料,其性能直接影响浸渗效果。常见的浸渗剂包括水玻璃、金属和树脂等。其中,树脂类浸渗剂(如厌氧型、热固化丙烯酸树脂型)具有高效渗透能力、低收缩率、耐温范围广等特性,在汽车、电子...
-
苏州特色浸渗加工售价 2026-09-14 10:11:05浸渗,又称浸渍、浸透、渗透,是一种微孔(细缝)渗透密封工艺,指利用液态物质填充多孔材料内部孔隙或缝隙的工业处理技术 [8] [14]。浸渗加工的**目的主要包括密封防漏、提高零件强度、改善表面处理性能、提高耐磨性以及实现压力密封。密封防漏是**主要的应用,用于密封铸件、粉末冶金件、陶瓷件等内部存在的...
-
新吴区耐用浸渗加工价格表 2026-09-14 09:10:55检测装置:包含真空浸渗缸、清洗缸等标准化组件***代:硅酸钠基无机浸渗剂(水玻璃),耐温达550℃,但固化后收缩率高达60%第二代:不饱和聚酯树脂,需200℃高温固化,适用温度上限120℃第三代:甲基丙烯酸酯类(含单/多甲基丙烯酸酯),90℃固化后耐温范围-50-200℃,可回收率达95% [2]新...
与浸渗加工相关的问题
新闻资讯
产品推荐
-
苏州比较好的浸渗设备推荐
2026-09-17 -
梁溪区标准浸渗设备费用
2026-09-17 -
苏州国产浸渗剂多少钱
2026-09-17 -
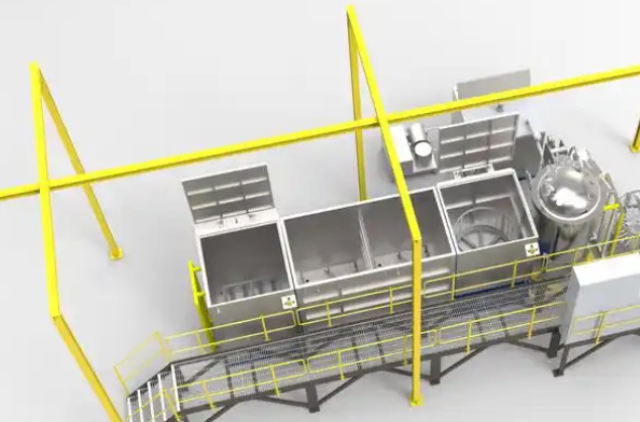
滨湖区新款浸渗设备费用
2026-09-16 -
江苏靠谱的浸渗加工性价比
2026-09-16 -
惠山区靠谱的浸渗加工贵吗
2026-09-16 -
锡山区耐用浸渗设备多少钱
2026-09-16 -
江阴标准浸渗加工专卖店
2026-09-16 -
江苏耐用浸渗剂多少钱
2026-09-16