
- 品牌
- 精诚得
- 型号
- 齐全
IRMCO高分子聚合物润滑剂一般开始喷上去时稠度低得多。随着成形过程中温度的上升,会变得更稠更坚韧。实际上高分子聚合物极温润滑剂都有“热寻性”而且会粘到金属上,形成一个可以降低摩擦的隔膜。这个保护屏障可以允许工件延展,在比较高要求的工件成型时没有破裂和粘接,以此来控制摩擦和金属流动。有效的保护了模具,延长了模具使用寿命,提高了冲压的强度。冲压模具的快速成形技术数字化编码钣随着经济的快速发展和市场需求的多样化,人们对产品生产周期的要求越来越短,尤其在小批量甚至单件生产方面,要求现代制造技术不*要有较高的柔性,还要有更新的、更能满足市场要求迅速变化的生产模式。数控单元冲压模具快速成形技术,就是为适应此种状态而产生的。引线框架是半导体芯片的载体,对精度和质量要求极其苛刻,精密冲压模具能够满足其生产需求。高新区耐用精密冲压模具预算
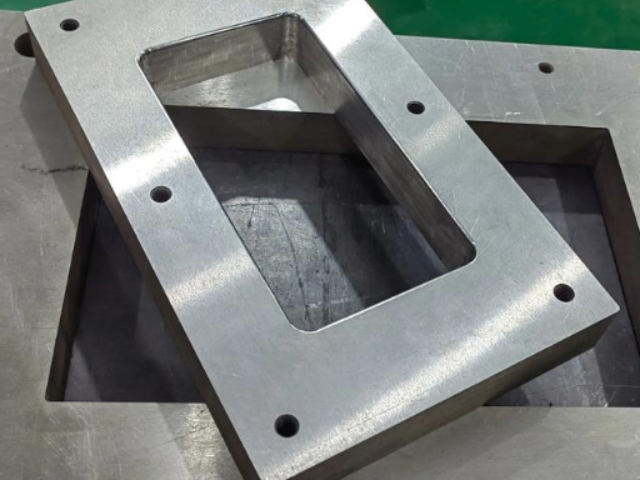
如果采用矩形单元快速成形,可以获得如图2上图所示的二维编码,由于划分过细使得到的编码较长。如果采用正方形单元快速成形,则可以获得如图2下图所示的二维编码,其编码减小一半。矩形单元二维编码如下:对于等距简单图形零件如钥匙齿形的快速成形由于齿距相等河以进一步简化编码。钥匙齿形编码示意图,如图3所示。图3中采用三角形单元,实际应用采用的是梯形单元编码可以降为一维数组。参数定义:齿数--冲压的次数,现假使为5。齿距--冲压时,Y方向的每次移动的距离。级差值—冲压时X方向移动一个单位时的距离。高新区好的精密冲压模具推荐模板变形:模板硬度或厚度不够,或受外力撞击变形。更换新模板或是更正拆组工作法。
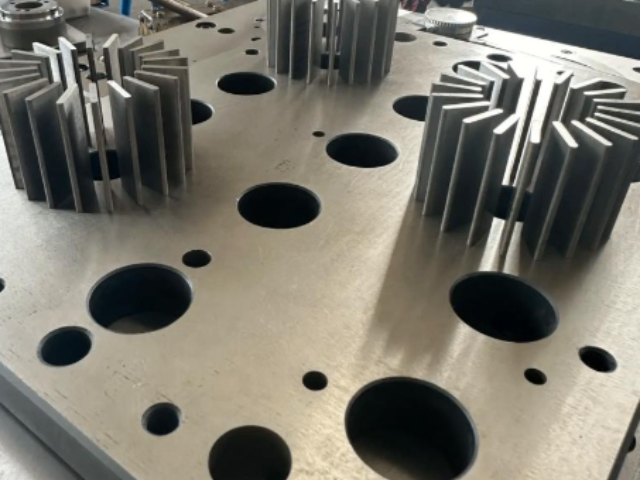
f. 基体钢在高速钢的基本成分上添加少量的其它元素,适当增减含碳量,以改善钢的性能。这样的钢种统称基体钢。它们不*有高速钢的特点,具有一定的耐磨性和硬度,而且抗疲劳强度和韧性均优于高速钢,为**韧性冷作模具钢,材料成本却比高速钢低。模具中常用的基体钢有 6Cr4W3Mo2VNb(代号65Nb)、7Cr7Mo2V2Si(代号LD)、5Cr4Mo3SiMnVAL(代号012AL)等。g. 硬质合金和钢结硬质合金硬质合金的硬度和耐磨性高于其它任何种类的模具钢,但抗弯强度和韧性差。用作模具的硬质合金是钨钴类,对冲击性小而耐磨性要求高的模具,可选用含钴量较低的硬质合金。对冲击性大的模具,可选用含钴量较高的硬质合金。
对于固定板、卸料板类零件,不但要有足够的强度,而且要求在工作过程中变形小。另外,还可以采用冷处理和深冷处理、真空处理和表面强化的方法提高模具零件的性能。对于凸、凹模工作条件较差的冷挤压模,应选取有足够硬度、强度、韧性、耐磨性等综合机械性能较好的模具钢,同时应具有一定的红硬性和热疲劳强度等。应考虑材料的冷热加工性能和工厂现有条件。注意采用微变形模具钢,以减少机加工费用。对特殊要求的模具,应开发应用具有专门性能的模具钢选择模具材料要根据模具零件的使用条件来决定,做到在满足主要条件的前提下,选用价格低廉的材料,降低成本。这将进一步拓展精密冲压模具的应用领域,提高生产效率。
整修是沿外形或内形轮廓切去少量材料,从而提高边缘光洁度和垂直度的一种冲压工序。整修工序一般也同时提高尺寸精度。15、翻孔翻孔是沿内孔周围将材料翻成侧立凸缘的一种冲压工序。16、翻边翻边是沿外形曲线周围将材料翻成侧立短边的一种冲压工序。17、拉深拉深是把平直毛料或工序件变为空心件,或者把空心件进一步改变形状和尺寸的一种冲压工序。拉深时空心件主要依靠位于凸模底部以外的材料流入凹模而形成。18、连续拉深连续拉深是在条料(卷料)上,用同一副模具(连续拉深模)通过多次拉深逐步形成所需形状和尺寸的一种冲压方法。冲头掉落:末充份固定或悬吊,或螺丝太细强度不ì,或冲头折断。吴中区好的精密冲压模具预算
精密冲压将与焊接、3D打印等工艺结合,实现复杂结构的一体化成形。高新区耐用精密冲压模具预算
模内攻牙又称模内攻丝,是一种替代了传统人工攻牙的新技术,传统的攻牙设备已经不能适应冲压产品需求,效率太低,加工时间长。远远满足不了市场的需要。模内攻牙技术的导入使得冲压模具真正的实现了自动化,效率化,攻牙范围可达到**小M0.6,比较大可达到M45,精度可达到0.01mm,模内攻牙技术使的冲出来的产品不需要再进行第二次人工攻牙,其挤压出来的产品质量有保证,表面光洁度好,效率高,成本低,广泛应用于冲压简介制造冲压模具的材料有钢材、硬质合金、钢结硬质合金、锌基合金、低熔点合金、铝青铜、高分子材料等等。制造冲压模具的材料绝大部分以钢材为主,常用的模具工作部件材料的种类有:碳素工具钢、低合金工具钢、高碳高铬或中铬工具钢、中碳合金钢、高速钢、基体钢以及硬质合金、钢结硬质合金等等。高新区耐用精密冲压模具预算
昆山精诚得精密五金模具有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的五金、工具中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,精诚得供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!


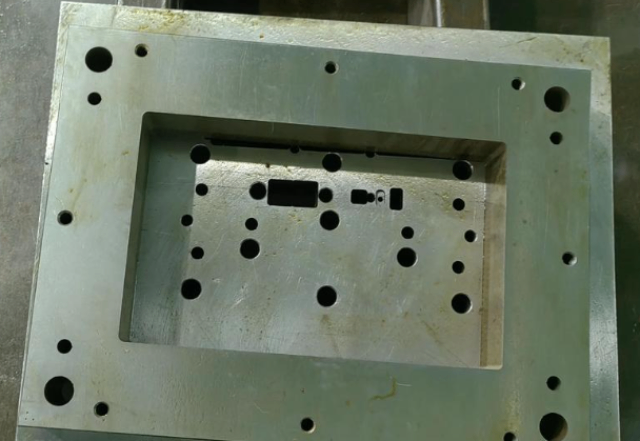
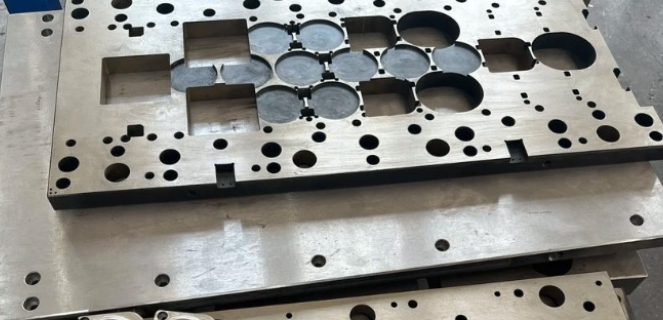
c.拉深模 是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。d.成形模 是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身*产生局部塑性变形的模具。如胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等。e. 铆合模 是借用外力使参与的零件按照一定的顺序和方式连接或搭接在一起,进而形成一个整体根据工序组合程度分类a.单工序模 在压力机的一次行程中,只完成一道冲压工序的模具。b.复合模 只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。冲压模具的设计和制造要求较高,通常需要考虑材料的特性、加工精度、模具寿命等因素。张家港新款精密冲...
- 常熟比较好的精密冲压模具价格 2026-09-17
- 昆山制造精密冲压模具推荐 2026-09-17
- 吴江区比较好的精密冲压模具配送 2026-09-16
- 江苏便宜的精密冲压模具更换 2026-09-16
- 太仓便宜的精密冲压模具设计 2026-09-16
- 虎丘区便宜的精密冲压模具品牌 2026-09-16
- 工业园区便宜的精密冲压模具更换 2026-09-16
- 苏州制造精密冲压模具推荐 2026-09-16
- 吴中区常规精密冲压模具批发 2026-09-16
- 江苏比较好的精密冲压模具批发 2026-09-16
- 张家港制造精密冲压模具服务热线 2026-09-15
- 太仓制造精密冲压模具品牌 2026-09-15
- 工业园区耐用精密冲压模具品牌 2026-09-15
- 工业园区靠谱的精密冲压模具配送 2026-09-15
- 吴中区特色精密冲压模具推荐 2026-09-15
- 姑苏区靠谱的精密冲压模具更换 2026-09-14

- 吴江区特色精密冲压件服务热线 09-16
- 吴江区比较好的精密冲压模具配送 09-16
- 江苏便宜的精密冲压模具更换 09-16
- 太仓便宜的精密冲压模具设计 09-16
- 相城区制造精密冲压件批发 09-16
- 虎丘区便宜的精密冲压模具品牌 09-16
- 工业园区便宜的精密冲压模具更换 09-16
- 苏州便宜的精密冲压件批发 09-16
- 姑苏区便宜的精密冲压件批发 09-16
- 苏州制造精密冲压模具推荐 09-16