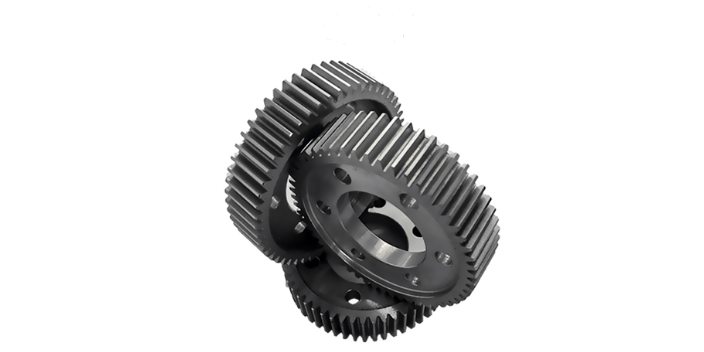
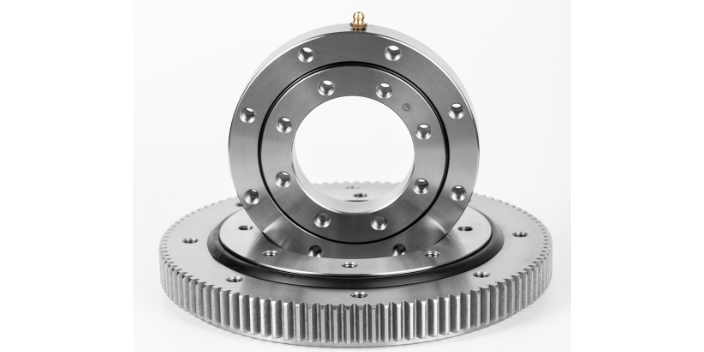
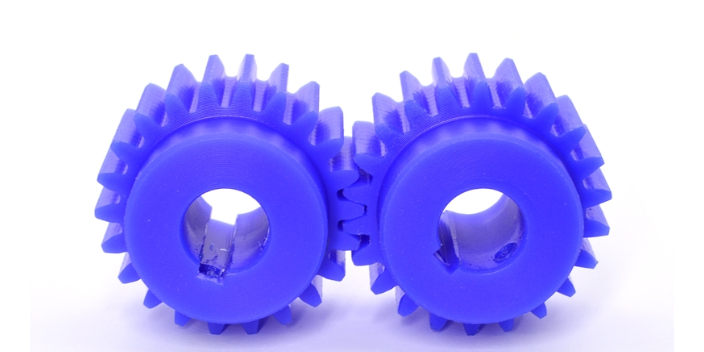
渐开线齿轮加工方法有2大类,一个是仿形法,用成型铣刀铣出齿轮的齿槽,是“模仿形状”的。另一个是范成法(展成法)。(1)滚齿机滚齿:可以加工8模数以下的斜齿 (2)铣床铣齿:可以加工直齿条(3)插床插齿:可以加工内齿(4)冷打机打齿:可以无屑加工(5)刨齿机刨齿:可以加工16模数大齿轮(6)精密铸齿:可以大批量加工廉价小齿轮(7)磨齿机磨齿:可以加工精密母机上的齿轮(8)压铸机铸齿:多数加工有色金属齿轮(9)剃齿机:是一种齿轮精加工用的金属切削机床上海畅晨齿轮加工,上海畅晨机械设备齿轮传动系统可以实现单级和多级传动。上海减速机齿轮定制加工
精密齿轮加工技术介绍:精密齿轮是指轮辋上带有齿轮的机械元件,用于连续啮合以传递运动和动力。齿轮在传动中的应用由来已久。随着企业生产的发展,人们开始关注精密齿轮的稳定性。齿轮加工中的微变形控制和过程稳定性控制是复杂的。为了获得良好的可加工性和趋于变形的均匀组织,锻造后应采用等温正火。对于精度较低的低速直齿轮,加热前可以剃齿,加热后不能剃齿。径向剃齿法的应用拓展了剃齿的应用范围。圆柱齿轮热精加工有两种方法:珩磨和磨削。珩磨成本低,但齿形修正能力弱,磨齿精度高,成本高。直锥齿轮主要用于差动齿轮。精密锻造因其速度慢、精度低而成为经济发展的重要研究方向。在弧齿锥齿轮机床的加工方法计算和结构调整过程中,现代常用软件和计算机应用程序取代了过去必须的复杂耗时的人工操作。有限元模型分析的引入使工艺参数的优化更安全、更可靠、更方便。弧齿锥齿轮热精加工有两种方法:磨削和磨削。由于螺旋锥齿轮磨齿成本高、效率低、局限性大,目前主要采用磨削法,从动齿轮主要采用渗碳加压淬火技术。齿轮材料工程及其热处理技术的发展是齿轮加工变形控制的一个具有挑战性的课题。徐州工业机器人齿轮加工来图定做齿轮传动系统可以实现平行轴和交叉轴传动。
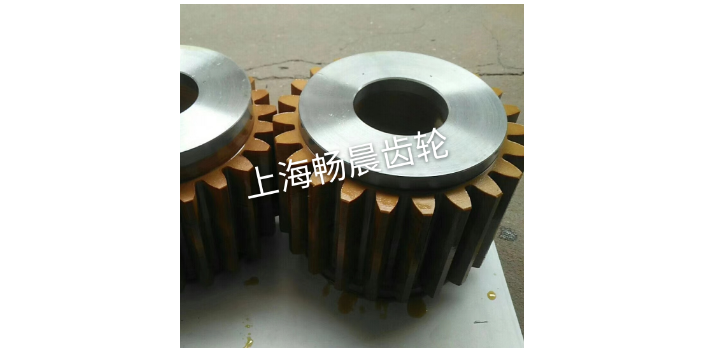
高精度齿轮切削加工定位基准的选择:由于齿轮的结构和形状不同,齿轮定位基准的选择也往往不同。带轴的齿轮主要位于顶部,孔径大的时候用锥形塞。顶点定位精度高,基准统一。带孔齿轮在加工齿面时,常采用以下两种定位、夹紧方式:(1)定位内孔和端面即通过内孔与工件端面的结合定位,确定齿轮的中心和轴向位置,采用面向定位端面的装夹方式。这种方式可以使定位基准、设计基准、装配基准与测量基准重合,定位精度高,适合大批量生产。然而,夹具的制造精度要求很高(2)外圆和端面的定位工件夹具中心与芯轴配合间隙大,用百分表校正外圆,确定中心位置,用端面定位;从另一个端面进行夹紧。这种方法生产效率低,因为每个工件都要校准;对齿坯内、外圆同轴度要求高,但夹具精度低,适合单件、的小批量生产。
齿轮为什么会产生噪音:齿轮作为重要的零部件在运行一段时间后会磨损。如果磨损严重,则更直接的表现是噪声的产生。齿轮噪音的出现对工作有很好的影响。需要更换或重新安装它。引起齿轮噪音的主要因素是什么?由于动态啮合力的激发,齿轮系统振动,从而引起齿轮系统的振动和噪音。因此,齿轮系统的噪声强度不*与轮齿的动态激振力有关,而且与轮体,传动轴,轴承及变速箱的结构形式,动力特性等有关。它们之间的动态啮合力的特性是相关的。具体而言,引起齿轮噪声的主要因素有:1、工作条件,齿轮类型,设计参数,加工和装配精度以及误差对动态啮合力的影响;2、根据齿轮的类型建立齿轮系统,分析系统在动态激振力作用下的振动形式;3、齿轮系统各部件的振动状态,从啮合齿轮齿到箱体表面的振动的传播过程和传播特性;4、对于加速噪声,需要讨论它们如何通过机柜传播到外部。上海畅晨机械设备有限公司销售的齿轮质量上乘。
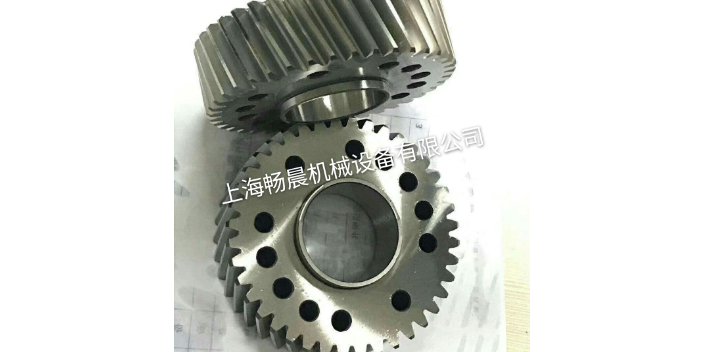
精细齿轮的特色:由于出产方式日益多样化,齿轮的类型也有很多种,而且关于实际使用的齿轮也具有以下特色,特别是动力传输较大,可以供给较大的动能,通过相应的改善,使用寿命更长,可以长期使用。精细齿轮被广泛应用的原因:由于齿轮在机械设备衔接的过程中有着非常重要的作用,假如没有它进行衔接就不能让的机械同时运转,所以这也是现在机械工业制作必不可少的一个主要零件,而关于以后齿轮的开展也可能会更先进,由于现在跟着人们倾向于寻觅更多新的资料去制作齿轮,以求达到质量更轻,强度更高的功能。因而,这是齿轮能在很多出产和制作中使用的主要原因,相信通过新的规划和改善,将会有更多的新型齿轮。机器更简单不需求太多的本钱。齿轮传动系统通常需要润滑油来减少摩擦和磨损。上海减速机齿轮定制加工
齿轮可以通过齿轮齿形来分类,如直齿轮、斜齿轮和螺旋齿轮。上海减速机齿轮定制加工
齿轮加工工艺:汽车齿轮一般属于大批量专业化生产,圆柱齿轮和锥齿轮具有很好的代表性,根据不同结构及精度需要采用不同的工序组合。由于设备投资大,工艺方式的选择通常都充分考虑已有资源。齿轮加工过程中的微小变形及工艺稳定性控制相对复杂。毛坯锻造后大多要采用等温正火,以期获得良好的加工性能和趋势变形的均匀金相组织;对于精度要求不高的低速网柱齿轮可以热前剃齿而热后不再加工,径向剃齿方法的应用扩大了剃齿应用范围;圆柱齿轮热后加工有珩齿和磨齿两种方式,珩齿成本低但齿形修正能力弱,磨齿精度高而成本高;采用沿齿高方向的齿顶修缘和沿齿长方向的鼓形齿修形工艺能够降低齿轮啮合噪声和提高传动性能,是被很好关注的研究领域。直齿锥齿轮主要用于差速器,由于速度低,精度要求相对较低,精锻齿形是重要发展方向。螺旋锥齿轮加工计算和机床调整中,以往非常复杂和耗时的手工操作已被现代软件和计算机程序所取代,有限元分析的引入使工艺参数设计更为可靠和便捷。螺旋锥齿轮热后加工有研齿和磨齿两种,由于磨齿的成本高、效率低且有局限性而目前大多采用研齿,研齿几何上的修正能力很弱,因此螺旋锥齿轮的从动齿轮多采用渗碳压淬工艺。上海减速机齿轮定制加工