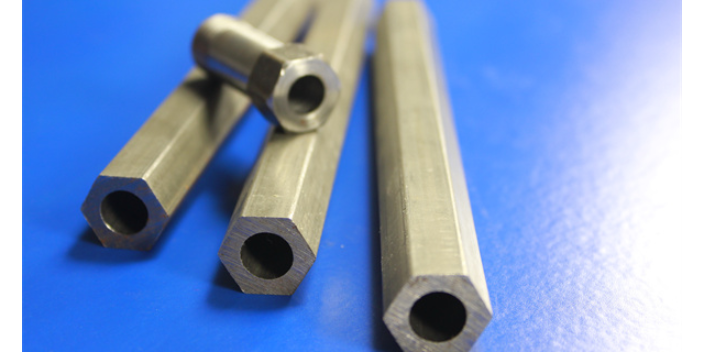
液压系统管路漏油原因:当液压油中含有水分时,会促使液压油形成乳化液,降低了液压油的润滑和防腐作用,加速导致管路内壁的磨损和腐蚀。当液压油中含有大量气泡时,在高压管路中气泡受到压缩,周围的油液便高速流向原来由气泡所占据的空间,引起强烈的液压冲击,在高压液体混合物冲击下,管路内壁受腐蚀而剥落。以上这些情况都会使管路破裂而漏油。此外,管路的外表面经常会沾上水分、油泥和尘土,如果保护层破坏,就很容易产生腐蚀,导致强度下降,直至从高温、高压、弯曲、扭曲严重处发生爆破油。镀锌液压钢管的光洁度好。质量液压钢管服务至上
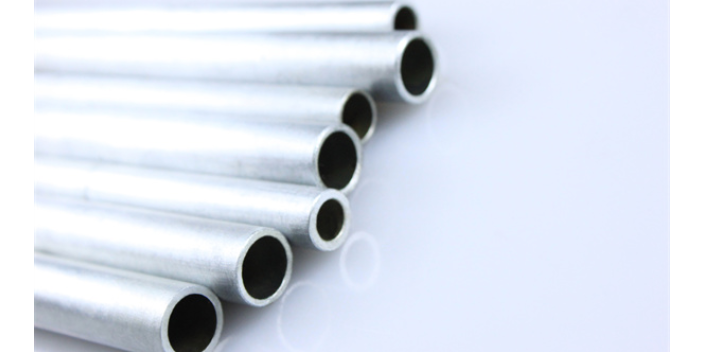
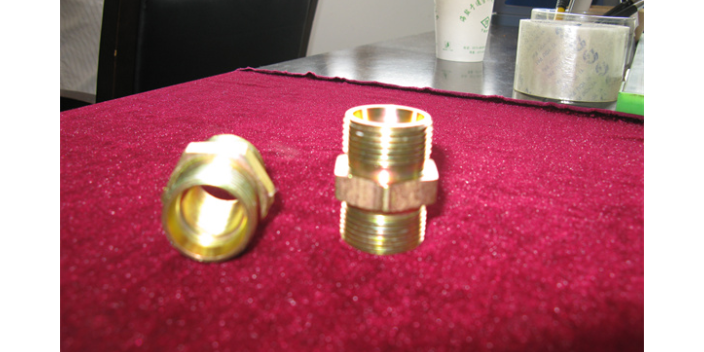
液压钢管的接头如何安装?胶管在移动或静止中,均不能过度弯曲,也不能在根部弯曲,至少要在其直径的1.5倍处开始弯曲;胶管移动到极端位置时不得拉得太紧,应比较松弛;尽量避免胶管的扭转变形;胶管尽可能远离热辐射构件,必要时装隔热板;应避免胶管外部损伤,如使用中同构件表面的长期摩擦等;若胶管自重引起过分变形时,应有支托件。液压钢管的管路安装:安装前所有钢管可先酸洗处理,特别是与卡套式管接头连接的钢管应先酸洗,然后将卡套预先紧固在管端;所有管接头应先用煤油清洗干净待装,里面的o型密封圈应暂时取出保管,待正式安装时再放上;施工中要保持泵、分配器等设备的油口,管接头、管端等开口处清洁,不能让水、灰尘等异物进入;管路应在自由状态下敷设,焊装后的管路不得施加过大的径向力强行固定和连接;轴承座的油孔要事先检查,内部油路是否畅通,油口螺纹是否同接头相配。江苏磷化精密液压钢管液压钢管表面出现锈斑的原因有:液压钢管的表面含有酸,碱和盐类物质,引起局部腐蚀;
液压钢管保养方式:喷(抛)射除锈:喷(抛)射除锈是经过大功率电机带动喷(抛)射叶片高速扭转,使钢砂、钢丸、铁丝段、矿物质等磨料在离心力效果下对钢管外表进行喷(抛)射处置,不只可以彻底肃清铁锈、氧化物和污物,并且钢管在磨料凶猛冲击和磨擦力的效果下,还能到达所需求的平均粗拙度。喷(抛)射除锈后,不只可以扩展管子外表的物理吸附效果,并且可以加强防腐层与管子外表的机械黏附效果。因而,喷(抛)射除锈是管道防腐的理想除锈方法。一般来说,喷丸(砂)除锈首要用于管子内外表处置,抛丸(砂)除锈首要用于管子表面面处置。清洗:应用溶剂、乳剂清洗钢材外表,以到达去除油、油脂、尘土、光滑剂和相似的有机物,但它不能去除钢材外表的锈、氧化皮、焊药等,因而在防腐中只作为辅佐伎俩。
液压钢管焊接注意事项:1.大口径液压管管道、构件焊接,在焊条焊丝要进行烘干、保温,并存放在保温桶内,随用随拿。2.管道焊接部位温度低于0摄氏度时,所有钢件、焊缝应在始焊处100毫米范围内预热到15摄氏度以上。预热方法采用搭棚、生火和气焊局部加热办法来保证。3.在冬季,要在焊接过程中加热同时增大电流,在焊后采取覆盖保温毡等办法,以降低焊缝区的温度梯度。4.刮风、下雨、降雪天焊接部位必须设置遮风、雨、雪棚。5.焊件管口内外的冰雪和焊缝附近的水分应擦干或烘干。6.必须严格按安全操作规程作业。液压管铸造过程中无论在哪个步骤都按照要求严格进行,才能把性能做到优,在使用中才能较安全较可靠。精密液压钢管普遍用于电动车领域;
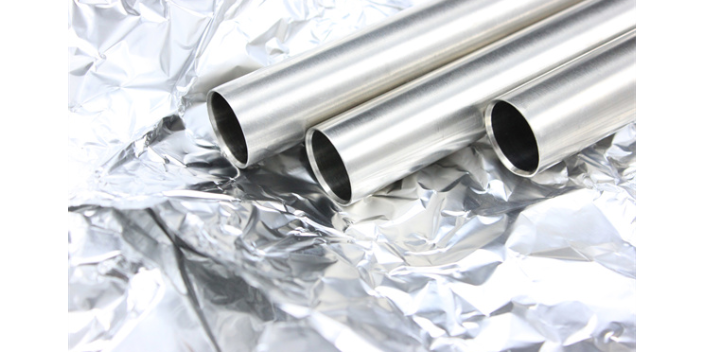
如何选对液压钢管从了解它开始!管子加工:管子的加工主要包括切割、弯管、焊接等。管子的加工质量对管道系统的参数有很大的影响,并且与液压系统的可靠运行有关。所以,必须采用科学、合理的加工方法来保证加工质量。管道的安装:液压管安装一般在连接设备和液压元件后进行。管道敷设前,应仔细熟悉管道分布方案,确定每个管道的排列顺序、间距和方向,并确定阀门、接头、法兰和管夹的位置。液压系统由各液压元件经管道、管接头和油路块等有机地连接而成。液压系统中使用的连接钢管很多,这些管路一旦发生损坏和漏油,轻则污染环境,影响系统功能的正常发挥,重则危及安全。精密液压钢管的钢管性能更优越,金属比较密;江苏磷化精密液压钢管
液压钢管的原材料经过无损检测等处理。质量液压钢管服务至上
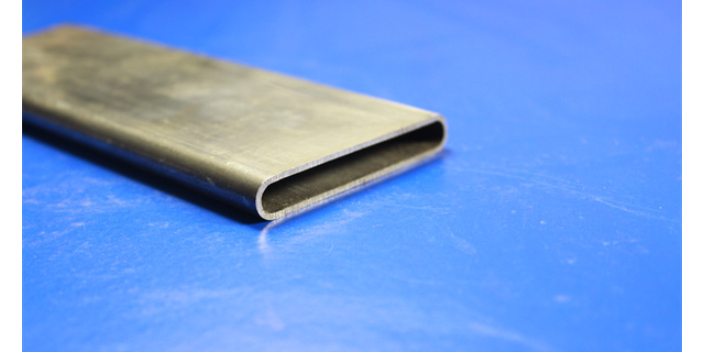
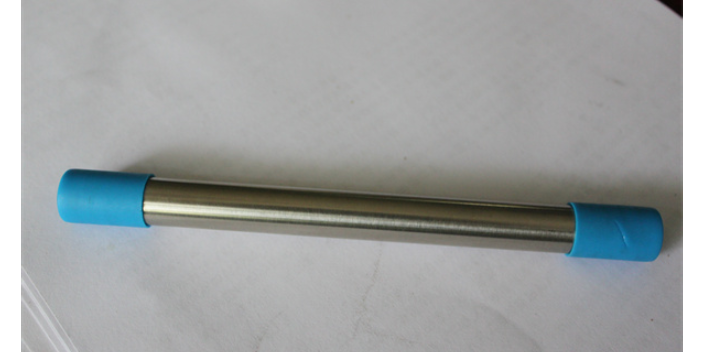
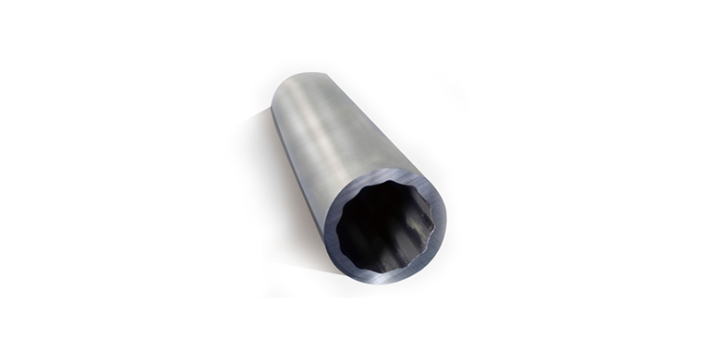
承接液压钢管弯管,钢管总成加工:工艺简介:碳钢、精拔、无氧化光亮热处理、无损检测、钢管内壁以专门用设备刷洗并经过高压冲洗、钢管上防锈油作防锈处理、两端封盖作防尘处理。主要特点:精度高、光洁度好,热处理后钢管内外壁无氧化层,内壁清洁度好,钢管承受高压,冷弯不变形,扩口、压扁无裂缝,能作各种复杂变形及机械加工处理。钢管颜色:黑中带亮。主要用途:液压系统用钢管,汽车用钢管,普遍用于液压系统用钢管、注塑机用钢管、液压机用钢管、船用钢管、EVA发泡油压机械、精密油压裁断机用钢管、制鞋机械、液压设备、高压油管、液压油管、卡套接头、钢管接头、橡胶机械、锻压机械、压铸机械等。质量液压钢管服务至上