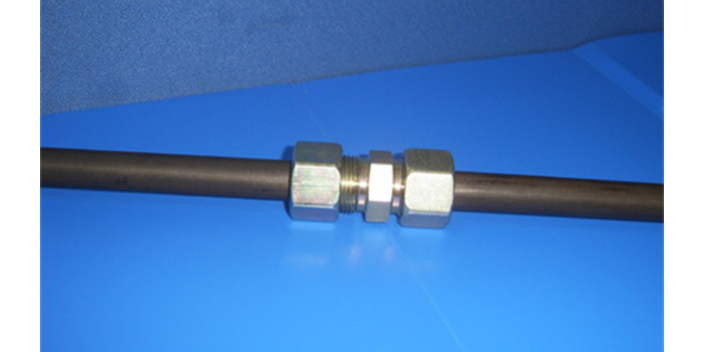
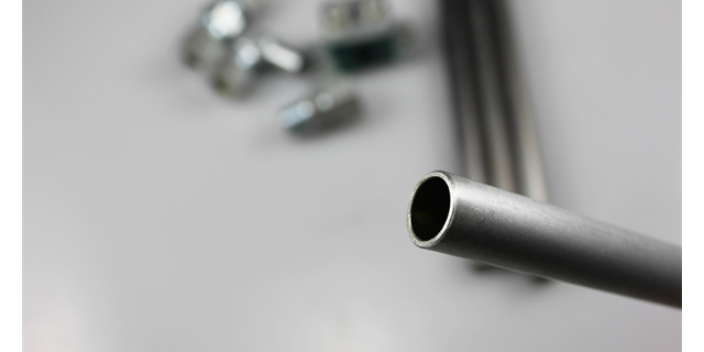
液压钢管管路的正确布置:对接焊焊缝的截面应与管子中心线垂直。焊缝截面不允许在转角处,也应避免在管道的两个弯管之间。在焊接配管时,必须先按安装位置点焊定位,再拆下来焊接,焊后再组装上整形。在焊接全过程中,应防止风、雨、雪的侵袭。管道焊接后,对壁厚小于等于5mm的焊缝,应在室温下自然冷却,不得用强风或淋水强迫冷却。焊缝应焊透,外表应均匀平整。压力管道的焊缝应抽样探伤检查。管道配管焊接以后,所有管道都应按所处位置预安装一次。将各液压元件、阀块、阀架、泵站连接起来。各接口应自然贴和、对中,不能强扭连接。当松开管接头或法兰螺钉时,相对结合面中心线不许有较大的错位、离缝或跷角。如发生此种情况可用火烤整形消除。精密液压钢管的钢管横面积更复杂;上海液压钢管市场价
液压管路虽然承受的压力高,工作环境恶劣,但是漏油故障是可以预防和避免的,在使用和维修中应采取以下预防措施。正确使用维护,严禁污染液压系统:在日常维护工作中,不得随意踩或踏、拉压管路,更不允许用金属工具敲打管路,以防出现机械损伤;对露天停放的液压机械或液压设备,应加盖蒙布,做好防尘、防雨雪工作,雨雪过后应及时进行除水、晾晒和除锈;要经常擦去管路表面的油污和尘土,防止管路腐蚀;油液添加和部件拆装时,要严把污染关口,防止将杂物、水分带入系统中。此外,一定要防止把有害的溶剂和液体洒在导管上。辽宁液压钢管来电咨询精密液压钢管普遍用于石化等范畴。
液压钢管的制作过程中需要注意的问题有哪些呢?聚合物冷、水冷,钢结构件热镀锌后,相当于一次退火处理,能有用改进钢基体的机械功用,消除钢件成型焊接时的应力,有利于对钢结构件进行车削加工,由于锌具有出色的延展性,其合金层与钢基附着结实,因而热镀件可进行冷冲、轧制、拉丝、曲折等各种成型而不损坏镀层;热镀锌后的件外表亮光漂亮,纯锌层是热镀锌中*赋有塑性的一层镀锌层,其性质根本接近于纯锌,具有延展性,所以它富于挠性。
液压系统管路漏油原因探讨及对策:常见的安装固定不当有:(1)在安装油管时,不顾管路的长度、角度、螺纹是否合适强行进行装配,使管路变形,产生安装应力,同时很容易碰伤管路,导致其强度下降;(2)安装油管时不注意固定,拧紧螺栓时管路随之一起转动,造成管路扭曲或与别的部件相碰而产生摩擦,缩短管路的使用寿命;(3)管路卡子固定有时过松,使管路与卡子间产生的摩擦、振动加强;有时过紧,使管路表面(特别是铝管)夹伤变形;这些情况都会使管路破损而漏油;(4)管路接头紧固力矩严重超过规定,使接头的喇叭口断裂,螺纹拉伤、脱扣,导致严重漏油的事故。液压钢管的原材料经过钢管内孔经过高压冲洗、酸洗等处理。
液压钢管管路的正确布置:液压钢管焊接都应采用对接焊。焊接前应将坡口及其附近宽10~20mm处表面脏物、油迹、水份和锈斑等去除干净。管道与法兰的焊接应采用对接焊法兰,不可采用插入式法兰。管道与管接头的焊接应采用对接焊,不可采用插入式的形式。管道与管道的焊接应采用对接焊,不允许用插入式的焊接形式。液压管道采用对接焊时,焊缝内壁必须比管道高出0.3~0.5mm。不允许出现凹入内壁的现象。在焊完后,再用锉或手提砂轮把内壁中高出的焊缝修平。去除焊渣、毛刺,达到光洁程度。液压钢管管路漏油原因有管路弯曲不良。辽宁液压钢管来电咨询
镀锌液压钢管的精度高;上海液压钢管市场价
液压钢管管路漏油。管路弯曲不良:在装配硬管的过程中,应按规定弯曲半径使管路弯曲,否则会使管路产生不同的弯曲内应力,在油压的作用下逐渐产生渗漏。硬管弯曲半径过小,就会导致管路外侧管壁变薄,内侧管壁存在皱纹,使管路在弯曲处存在很大的内应力,强度很大减弱,在强烈振动或高压冲击时,管路就易产生横向裂纹而漏油;如果硬管弯曲部位出现较大的椭圆度,当管内油压脉动时就易产生纵向裂纹而漏油。软管安装时,若弯曲半径不符合要求或软管扭曲等,皆会引起软管破损而漏油。上海液压钢管市场价