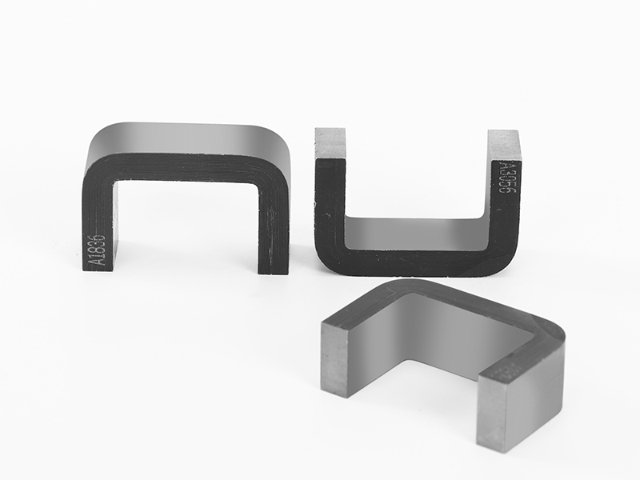
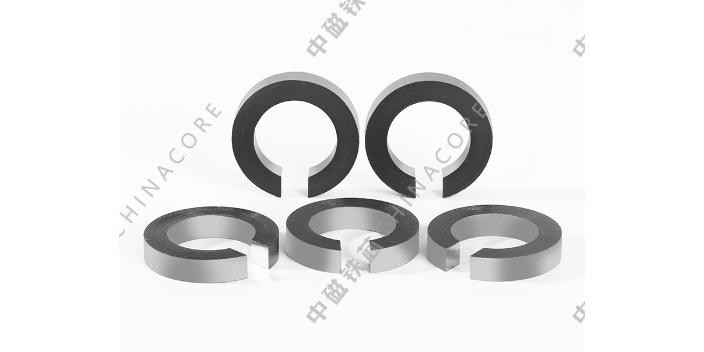
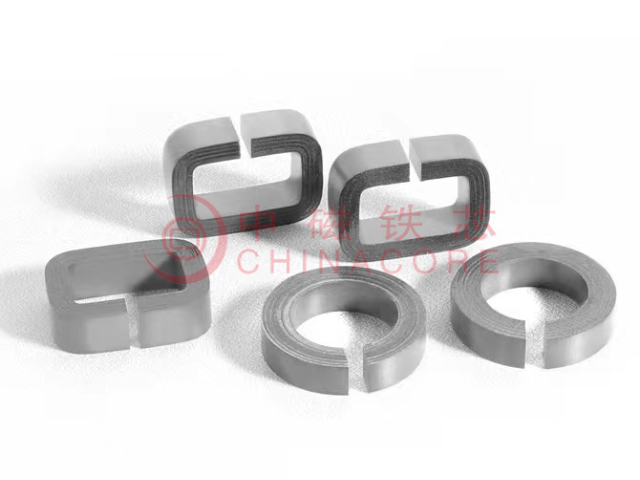
微型互感器铁芯的小型化设计面临多重挑战。体积控制在 30mm×20mm×10mm 时,需采用纳米晶合金带材(厚度 0.02mm),卷绕成环形铁芯,磁导率保持在 80000 以上。通过精密模具冲压,铁芯尺寸公差控制在 ±0.02mm,确保与线圈的配合间隙≤0.1mm。散热依赖 PCB 板传导,铁芯与 PCB 板的接触面积≥50%,工作温度不超过 85℃。这类铁芯适用于智能电表,在 5A 额定电流下,误差≤0.5%,满足计量要求。三相五柱式互感器铁芯的零序磁通处理更合理。在三相三柱基础上增加两个旁柱,零序磁通通过旁柱形成闭合回路,使零序阻抗偏差≤10%。旁柱截面积为主柱的 50%-60%,采用相同材料(如 30W300 硅钢片),确保磁性能匹配。铁芯的窗口高度一致,偏差≤1mm,使三相线圈的安匝平衡,零序误差≤2%。这类结构多用于 35kV 及以上的电压互感器,能有效抑制零序电压对测量的影响。互感器铁芯的磁滞损耗随频率变化;广东车载互感器铁芯供应商
互感器铁芯的制造工艺中,退火环节是决定其此终磁性能的关键步骤。无论是硅钢片、坡莫合金还是超微晶合金,在经过剪切、卷绕或冲压等机械加工后,材料内部都会产生巨大的内应力,导致晶格畸变,从而严重恶化磁性能。通过特定的高温退火工艺,可以消除这些加工应力,使晶粒重新排列整齐,恢复材料的高导磁率和低损耗特性。退火过程通常需要在保护气氛(如氢气或氮气)中进行,以防止材料表面氧化。退火温度、保温时间和冷却速度的控制必须十分精确,不同的材料对应着不同的退火曲线。只有经过严格的热处理工艺,铁芯才能达到设计预期的电磁指标。 河北金属互感器铁芯价格互感器铁芯的防护等级需适应环境!
互感器铁芯的长期负载老化试验。在额定电流下连续运行10000小时,每1000小时测量一次:温升(≤60K)、误差(变化≤)、绝缘电阻(≥50MΩ)。试验结束后检查铁芯外观(无变形、过热痕迹),解剖检查绝缘老化程度(脆化等级≤2级)。该试验评估铁芯长期运行稳定性,为寿命评估提供数据。互感器铁芯的磁场分布仿真分析。采用有限元软件(如Maxwell)建立三维模型,仿真铁芯在额定电流下的磁场分布,比较大磁密应≤设计值的倍,磁场不均匀度(比较大值/平均值)≤。通过仿真优化铁芯结构(如调整截面形状、气隙位置),使损耗降低5%-10%。
互感器铁芯的磁路结构设计直接决定互感器整体运行稳定性,常规铁芯以闭合式磁路布局为主,减少磁路断点带来的磁场分散问题,让电磁能量在回路中顺畅传递。生产过程中会对铁芯进行去毛刺、倒角处理,边缘光滑无尖锐棱角,既方便后续绕组线圈绕制作业,也能避免绝缘层被划破破损。铁芯经过热处理工艺后,内部结构得到优化,残余应力逐步释放,在温度变化、负载波动的工况下,不易发生磁性能偏移,适应户外高温、潮湿以及室内密闭柜内等多种复杂环境。适配电流互感器、电压互感器、零序互感器等多类产品配套,铁芯自重配比合理,安装固定便捷,可适配螺栓固定、卡槽嵌入等多种装配方式,批量生产时一致性强,同批次铁芯磁路参数、外形尺寸偏差小,能够满足电力设备规模化装配的配套需求。 互感器铁芯的老化会导致精度下降?
互感器铁芯的磁性能温度补偿。在铁芯旁设置镍铁合金补偿片(Ni30%),其磁导率随温度升高而线性下降,补偿主铁芯的温度特性。补偿片截面积为主铁芯的5%-10%,通过调整匝数比使整体温漂≤℃。在-40℃至80℃范围内,误差变化总量≤,无需额外电路补偿。组合互感器铁芯的隔离隔板设计。电流、电压铁芯之间设置1mm厚坡莫合金隔板,隔离效能≥40dB,使互感干扰≤。隔板接地(接地电阻<1Ω),避免感应电动势积累,边缘与铁芯距离≥10mm,防止磁路短路。这种设计使组合互感器的体积比分体式减少25%,且误差等级保持不变。互感器铁芯的涡流检测工艺。采用穿过式涡流探头(频率1kHz)检测铁芯表面缺陷,灵敏度可发现深的裂纹。检测速度1m/min,对缺陷的识别率≥95%,不合格品自动标记。检测后需退磁(剩磁≤),避免影响后续磁性能测试。涡流检测适用于批量生产,能筛选出表面损伤的铁芯。 互感器铁芯的安装需远离强磁场源;北京矩型互感器铁芯
互感器铁芯的安装间隙需严格把控;广东车载互感器铁芯供应商
航空航天互感器铁芯的低气压测试。将铁芯置于真空罐内(气压≤1kPa),施加倍额定电压,持续1小时,无电晕、击穿现象(局部放电量≤5pC)。测试模拟高空低气压环境,验证铁芯绝缘可靠性,适用于飞机、卫星等设备。互感器铁芯的硅钢片剪切边缘质量检测。采用显微镜(放大50倍)检查剪切边缘,毛刺高度≤,塌角深度≤,否则需重新去毛刺(采用电解去毛刺工艺,电流密度10A/dm²,时间30秒)。边缘质量不合格会导致片间短路,涡流损耗增加10%以上。 广东车载互感器铁芯供应商