
- 品牌
- 精诚得
- 型号
- 齐全
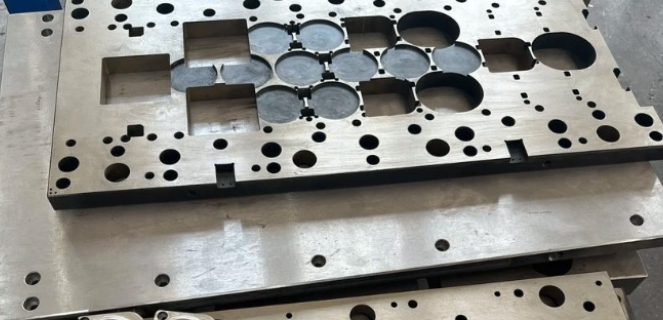
冲压模具是在冷冲压加工中,将材料(金属或非金属)加工成零件(或半成品)的一种特殊工艺装备,称为冷冲压模具(俗称冷冲模)。冲压,是在室温下,利用安装在压力机上的模具对材料施加压力,使其产生分离或塑性变形,从而获得所需零件的一种压力加工方法。冲压模具的形式很多,冲模也依工作性质,模具构造,模具材料三方面来分类 [1]。a.冲裁模 沿封闭或敞开的轮廓线使材料产生分离的模具。如落料模、冲孔模、切断模、切口模、切边模、剖切模等。b.弯曲模 使板料毛坯或其他坯料沿着直线(弯曲线)产生弯曲变形,从而获得一定角度和形状的工件的模具。模座变形:模座厚度不够或受力不平均,导柱、导套直度变异。研磨矫正或重灌塑胶钢或更换模座或使受力平均。吴中区常规精密冲压模具预算
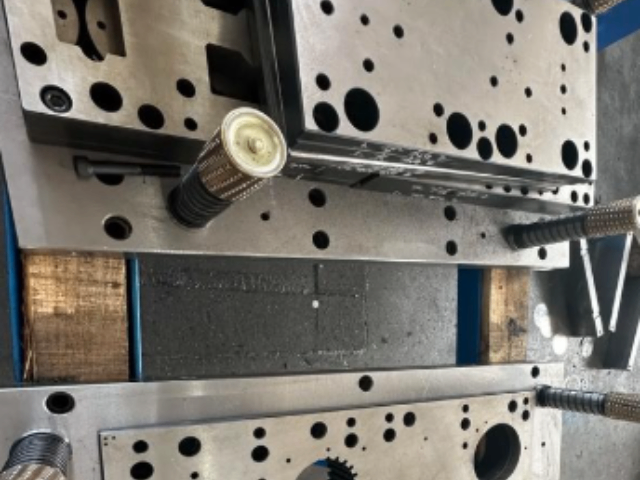
高强度钢冲压模具当今高强钢、超高强钢很好的实现了车辆的轻量化,提高了车辆的碰撞强度和安全性能,因此成为车用钢材的重要发展方向。但随着板料强度的提高,传统的冷冲压工艺在成型过程中容易产生破裂现象,无法满足高强度钢板的加工工艺要求。在无法满足成型条件的情况下,国际上逐渐研究超高强度钢板的热冲压成形技术。该技术是综合了成形、传热以及组织相变的一种新工艺,主要是利用高温奥氏体状态下,板料的塑性增加,屈服强度降低的特点,通过模具进行成形的工艺。但是热成型需要对工艺条件、金属相变、CAE分析技术进行深入研究,该技术被国外厂商垄断,国内发展缓慢。虎丘区便宜的精密冲压模具预算冲压叠料:料片重叠仍继续冲压,通常为剥料板破裂。
3.系统软件设计整个系统由上位机来管理。系统软件语言采用Visual Basic 6 .0编制其集成开发环境(IDE)集设计、修改、调试、生成等功能于一体,人机交互界面十分友好。它是功能强大的Windows环境下的编程语言简单易学可视化程度高。系统软件结构采用模块化结构,共有5个功能模块:系统开机后进入Windows界面双击“数控单元冲模”图标,即弹出应用界面,可选择功能模块。系统软件功能模块图如图7所示。编辑模块用来完成用户对所设定的参数组进行操作的程序的编辑、修改、生成。
过去在生产深冲或者重冲工件,大家都认为耐压型(EP)润滑油是保护模具的比较好选择。硫和氯EP添加剂被混合到纯油中来提高模具寿命已经有很长的历史了。但是随着新金属--高强度钢的出现,环保要求的严格,EP油基润滑油的价值已经减少,甚至失去市场。在高温下高强度钢的成型,EP油基润滑油失去了它的性能,无法在极温应用中提供物理的模具保护隔膜。而极温型的IRMCO高固体聚合物润滑剂则可以提供必要的保护。随着金属在冲压模具中变形,温度不断升高,EP油基润滑油都会变薄,有些情况下会达到闪点或者烧着(冒烟)。切割模具:用于将金属材料切割成特定形状的模具。
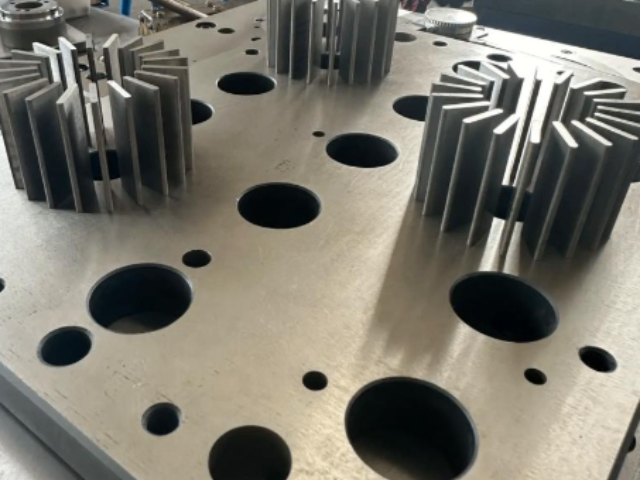
而模具制造是整个链条中**基础的要素之一。许多模具企业加大了用于技术进步的投资力度,将技术进步视为企业发展的重要动力。一些国内模具企业已普及了二维CAD,并陆续开始使用Pro/E、PDX、UG NX、NX Progressive Die Design、I-DEAS、Euclid-IS、Logopress3、3DQuickPress、MoldWorks和Topsolid Progress等国际通用软件,个别厂家还引进了Moldflow、C-Flow、DYNAFORM、Optris和MAGMASOFT等CAE软件,并成功应用于冲压模的设计中。以汽车覆盖件模具为**的大型冲压模具的制造技术已取得很大进步,东风汽车公司模具厂、一汽模具中心等模具厂家已能生产部分轿车覆盖件模具。此外,许多研究机构和大专院校开展模具技术的研究和开发。经过多年的努力,在模具CAD/CAE/CAM技术方面取得了***进步;在提高模具质量和缩短模具设计制造周期等方面做出了贡献。冲头掉落:末充份固定或悬吊,或螺丝太细强度不ì,或冲头折断。昆山特色精密冲压模具配送
在成形过程中,模具通过控制材料的流动、回弹及表面质量,实现零件的精确成形。吴中区常规精密冲压模具预算
参数设定模块将输入的参数组制成数据表,送入数据库以备程序的调用。运行管理模块负责程序的运行、中断。通信模块负责上、下位机之间的通信管理,就是将控制程序段及调用的参数组使用MSCOMM控件,通过RS232串行口送入单片机使单片机执行控制工作。查询模块。方便用户对已存文件的查看与调用。单片机的程序也采用模块化结构,与上位机一样共有5个功能模块通过通信接口接受上位机的输入指令,控制X,Y方向步进电机的运动。也可以脱离上位机直接控制运行。上位机通信程序流程图,如图8左图所示。下位机通信程序流程图,如图8右图所示。吴中区常规精密冲压模具预算
昆山精诚得精密五金模具有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的五金、工具中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来精诚得供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


c.拉深模 是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。d.成形模 是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身*产生局部塑性变形的模具。如胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等。e. 铆合模 是借用外力使参与的零件按照一定的顺序和方式连接或搭接在一起,进而形成一个整体根据工序组合程度分类a.单工序模 在压力机的一次行程中,只完成一道冲压工序的模具。b.复合模 只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。冲压模具的设计和制造要求较高,通常需要考虑材料的特性、加工精度、模具寿命等因素。张家港新款精密冲...
- 常熟比较好的精密冲压模具价格 2026-09-17
- 张家港比较好的精密冲压模具品牌 2026-09-17
- 昆山制造精密冲压模具推荐 2026-09-17
- 吴江区比较好的精密冲压模具配送 2026-09-16
- 江苏便宜的精密冲压模具更换 2026-09-16
- 太仓便宜的精密冲压模具设计 2026-09-16
- 虎丘区便宜的精密冲压模具品牌 2026-09-16
- 工业园区便宜的精密冲压模具更换 2026-09-16
- 苏州制造精密冲压模具推荐 2026-09-16
- 吴中区常规精密冲压模具批发 2026-09-16
- 太仓靠谱的精密冲压模具采购 2026-09-15
- 张家港制造精密冲压模具服务热线 2026-09-15
- 太仓制造精密冲压模具品牌 2026-09-15
- 工业园区耐用精密冲压模具品牌 2026-09-15
- 工业园区靠谱的精密冲压模具配送 2026-09-15
- 吴中区特色精密冲压模具推荐 2026-09-15

- 相城区特色精密冲压件价格 09-17
- 相城区制造精密冲压件品牌 09-17
- 吴江区特色精密冲压件服务热线 09-16
- 吴江区比较好的精密冲压模具配送 09-16
- 江苏便宜的精密冲压模具更换 09-16
- 太仓便宜的精密冲压模具设计 09-16
- 相城区制造精密冲压件批发 09-16
- 虎丘区便宜的精密冲压模具品牌 09-16
- 工业园区便宜的精密冲压模具更换 09-16
- 苏州便宜的精密冲压件批发 09-16