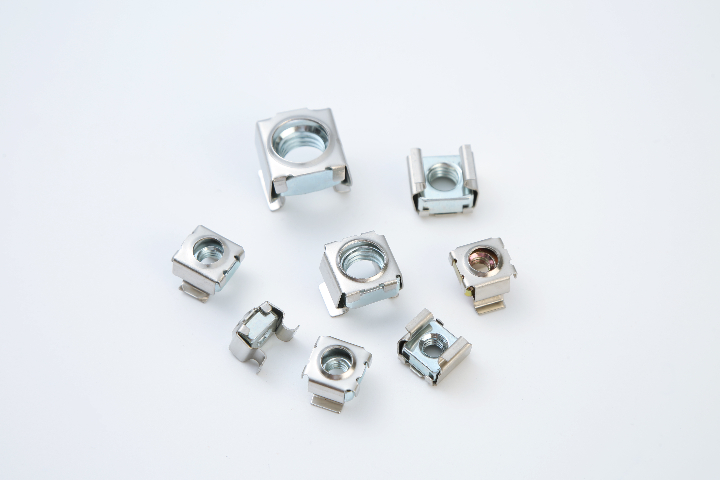
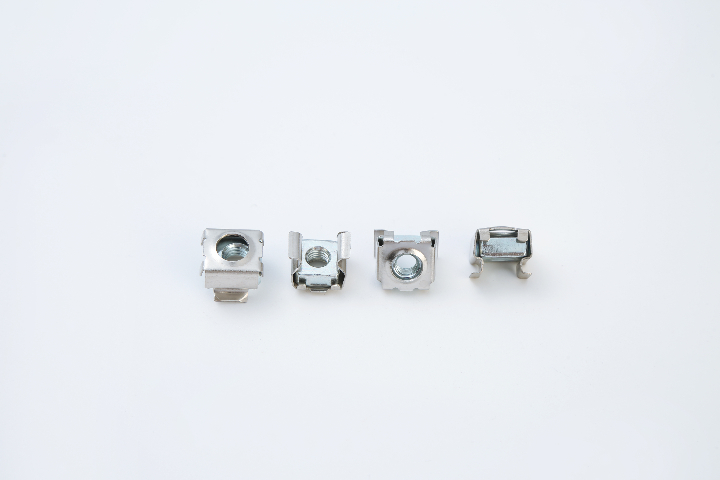
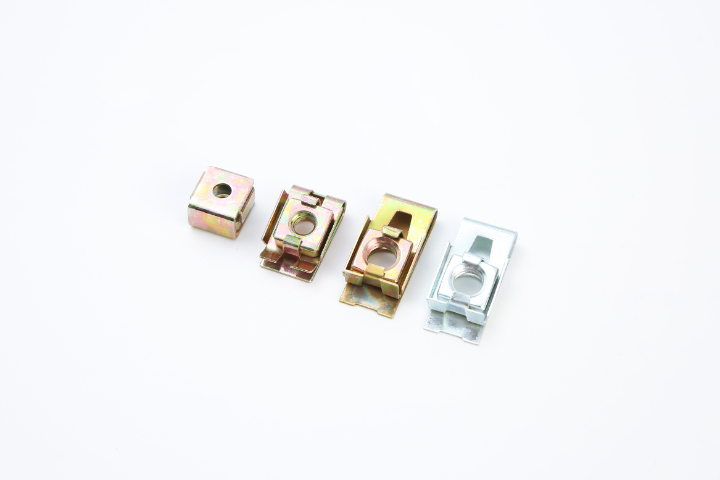
- 品牌
- 万胜紧固件,万胜非标件
- 型号
- M3~M12
- 材质
- 不锈钢
模具定制与维护:异形结构依赖定制化模具,制作前需精细测绘客户需求,确保模具型腔与异形结构完全匹配;加工过程中定期检查模具磨损情况,每生产5000件进行一次模具校准,避免因模具磨损导致产品结构偏差。材质与弹性件适配:需根据异形卡式螺母的承重需求、使用环境选择材质,避免材质强度不足或耐腐性不达标;弹性件与主体材质需匹配,弹簧钢弹性件需经过严格回火处理,防止长期使用后弹性失效。加工参数把控:冷镦成型时需把控挤压压力(根据材质调整为80-120MPa),避免压力过大导致主体结构变形、压力过小导致结构不完整;攻丝速度把控在300-500r/min,防止速度过快造成螺纹损伤。 异型卡式螺母,就选温州万胜紧固件有限公司, 有需要可以联系我们。全自动异型卡式螺母经营
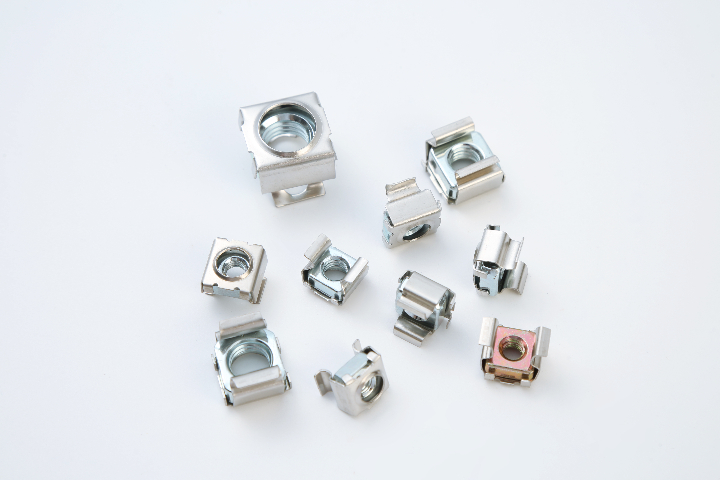
异型卡式螺母的安装中心是保护卡爪弹性、保证螺纹同轴度、避免结构变形,尤其是异型结构(如非对称卡爪、特殊外廓)对安装精度要求更高,具体注意事项如下:一、安装前准备适配性检查确认安装板的孔径、孔位公差与异型螺母匹配,孔径过大易导致螺母松动,过小则会压坏卡爪;孔位偏差需符合图纸要求,避免异型螺母无法对位。检查螺母卡爪的弹性:手动轻压卡爪,回弹顺畅无卡顿为合格,若卡爪变形、生锈需更换,严禁强行安装。清理安装板孔内及螺母表面的油污、铁屑、毛刺,防止杂质影响卡装牢固度,或导致螺纹配合卡滞。工具选择常规安装:使用压铆工具或冲床,配合与异型螺母外廓匹配的模具,避免用锤子直接敲击(易导致卡爪断裂、螺母歪斜)。异型结构(如偏心、多向卡爪):需定制固位工装,保证螺母在安装时的角度和位置准确,防止偏斜。禁止使用尖嘴钳、扳手等工具夹取卡爪,以免损伤卡爪弹性结构。 全自动异型卡式螺母经营异型卡式螺母,就选温州万胜紧固件有限公司,用户的信赖之选,欢迎您的来电。
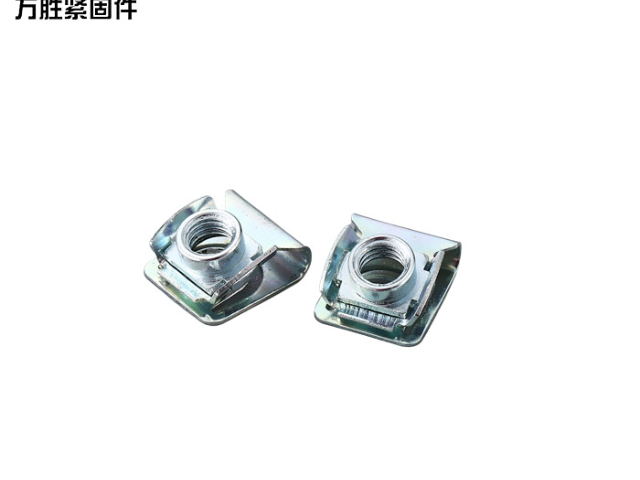
电镀锌:前处理需除油→酸洗→活化,避免氢脆需镀后去氢(190–220℃,2–4h),彩锌含铬酸盐钝化,耐蚀更佳。镀镍:分半光亮/光亮,适合要求导电性与外观的场景,注意把控镀层厚度(5–15μm)防止影响螺纹配合。达克罗/锌铝涂层(高耐蚀优先)由锌铝片+粘结剂组成,经烘烤固化,适合强度螺栓/螺母,尤其汽车底盘、风电设备。缺点:涂层较厚(6–12μm),可能影响螺纹装配,需预留间隙或调整螺纹公差。不锈钢处理钝化:用硝酸/柠檬酸溶液处理,强化表面Cr₂O₃钝化膜,无需电镀,成本低。电解抛光:降低表面粗糙度,提高耐蚀性与美观度,适合食品等洁净场景。工艺选择优先级常规防锈:电镀锌(彩锌)→成本低,适配性广。高耐蚀:达克罗→无氢脆,盐雾性能优异。导电/焊接:镀锡/镀镍→低接触电阻,焊接性好。不锈钢:钝化→低成本强化耐蚀,无需额外镀层。装饰+耐磨:粉末喷涂→色彩可选,防护性强。
安装前清洁到位:彻底清理安装孔、基体表面及异形螺母的卡接槽、固位孔,去除油污、铁屑、锈蚀,避免杂质残留导致卡接不紧密、弹性件卡滞,影响反向支撑防松性能。轻压装配,:采用适配工具轻压安装,严禁敲击、硬塞,防止异形主体变形、弹性件断裂或固位结构损坏;确保弹性件安装位置精细,偏移量不超过,否则会破坏防松结构稳定性。避免安装偏差:安装时确保螺母与基体表面垂直,杜绝倾斜安装,防止受力不均导致局部应力集中;狭小空间安装需用辅助工具,避免盲目操作刮伤异形结构或影响装配精度,装配后手动检查卡接稳定性,无松动、晃动方可使用。 温州万胜紧固件有限公司是一家提供异型卡式螺母的公司,竭诚为您。
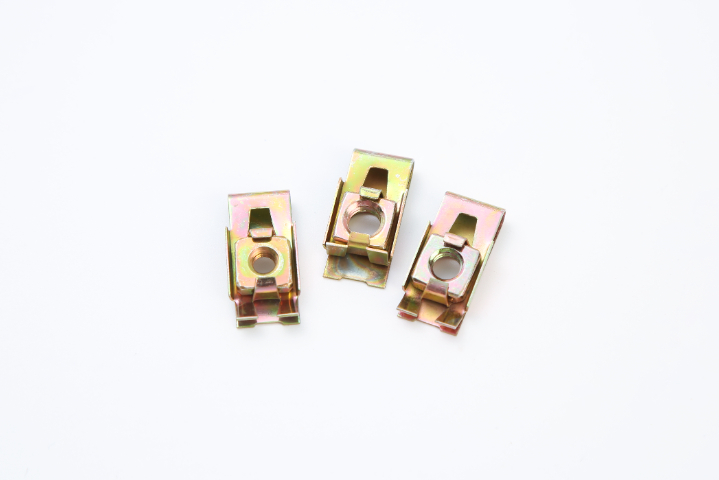
铜合金材质异型卡式螺母铜螺母多用于导电、导热场景,表面处理以增强导电性、防氧化为主:镀锡处理特点:镀层柔软,导电性好,且能防止铜氧化发黑,适合电气连接器、电路板等场景。要求:镀层厚度把控在3-8μm,避免过厚影响螺纹配合。镀银处理特点:导电性、导热性较好,耐蚀性强,但成本较高,适合高频通讯、航空航天等领域的异型螺母。本色氧化处理特点:形成均匀的氧化膜,防止铜表面氧化,保留铜的本色,适合对外观颜色有要求的场景。 异型卡式螺母,就选温州万胜紧固件有限公司,用户的信赖之选,有想法可以来电咨询。辽宁制造异型卡式螺母
温州万胜紧固件有限公司是致力于提供异型卡式螺母,期待您来我司。全自动异型卡式螺母经营
工艺选型逻辑按材质匹配:碳钢选镀锌/镀镍/达克罗;不锈钢选抛光/钝化;铝合金选阳极氧化;钛合金选钝化按环境匹配:腐蚀环境优先达克罗>化学镀镍磷;精密场景选镀镍/化学镀镍磷;兼容场景选钛合金钝化按成本排序:镀锌<不锈钢抛光<镀镍<阳极氧化<化学镀镍磷<达克罗<钛合金钝化质量检测中心指标涂层厚度:用涂层测厚仪检测,镀锌≥8μm、阳极氧化≥10μm、达克罗≥5μm(呼应检测阶段厚度要求)耐腐蚀测试:盐雾测试需符合场景标准(普通场景≥48小时,腐蚀环境≥200小时)外观与结合力:表面无划痕、气泡、脱落,用胶带粘贴测试(镀层无剥离) 全自动异型卡式螺母经营


- 山西异型卡式螺母厂家 2026-08-04
- 陕西异型卡式螺母常见问题 2026-08-03
- 内蒙古优势异型卡式螺母 2026-08-03
- 山西异型卡式螺母厂家电话 2026-08-03
- 上海国内异型卡式螺母 2026-08-02
- 北京异型卡式螺母推荐 2026-08-02
- 浙江比较好的异型卡式螺母 2026-08-02
- 耐用异型卡式螺母欢迎选购 2026-08-01
- 河南异型卡式螺母厂家批发价 2026-08-01
- 质量异型卡式螺母多少钱 2026-08-01
- 中国澳门异型卡式螺母价格 2026-08-01
- 内蒙古创新异型卡式螺母 2026-07-31