东汉初年(公元 1世纪)已有人字齿轮。三国时期出现的指南车和记里鼓车已采用齿轮传动系统。晋代杜预发明的水转连磨就是通过齿轮将水轮的动力传递给石磨的。史书中关于齿轮传动系统的早记载,是对唐代一行、梁令瓒于 725年制造的水运浑仪的描述。北宋时制造的水运仪象台(见中国古代计时器)运用了复杂的齿轮系统。明代茅元仪著《武备志》(成书于1621年)记载了一种齿轮齿条传动装置。1956年发掘的河北安午汲古城遗址中,发现了铁制棘齿轮,轮直径约80毫米,虽已残缺,但铁质较好,经研究,确认为是战国末期到西汉(公元前206~公元24年)期间的制品。1954年在山西省永济县蘖家崖出土了青铜棘齿轮。参考同坑出土器物,可断定为秦代(公元前221~前206)或西汉初年遗物,轮40齿,直径约25毫米。关于棘齿轮的用途,迄今未发现文字记载,推测可能用于制动,以防止轮轴倒转。1953年陕西安县红庆村出土了一对青铜人字齿轮。根据墓结构和墓葬物品情况分析,可认定这对齿轮出于东汉初年。两轮都为24齿,直径约15毫米。衡阳等地也发现过同样的人字齿轮。齿轮传动系统可以实现高效传动和低噪音传动。上海注塑机齿轮报价
精密齿轮加工材料性能分析:目前精密齿轮加工材料的性能要求比较高,同时性能要求也不一样。下面精密齿轮厂家做一个详细的分析和介绍:1、齿轮毛坯需要铸造,涉及铸造性能。我们应该选择流动性好、收缩率小、铸件表面光滑的材料。在铸铁中,我们经常增加磷含量来满足这些要求,但是更多的磷加会增加铸铁的脆性。2、切削性能,为了便于切削,材料的硬度不宜过高。对于要求切削性能特别好的工件,可以加入一些合金元素。例如,为了使螺纹光滑,经常在齿轮钢中加入磷,使其成为易切削钢。一些与大齿轮匹配的小齿轮需要锻造,锻造的工件必须具有良好的塑性。例如,铸铁不能锻造工件。有时大齿轮需要与其他零件焊接。此时要考虑焊接性,选择容易焊接、焊接效果好的材料。铸铁不适合焊接。3、一般在齿轮加工中进行热处理。还要考虑热处理性能,选择热处理变形小,热处理后性能提高的材料。加工齿轮时,一定要充分考虑各方面的要求,才能保证其正确运转!连云港铜齿轮齿轮机械配件齿轮通常由金属材料制成,如钢或铜。
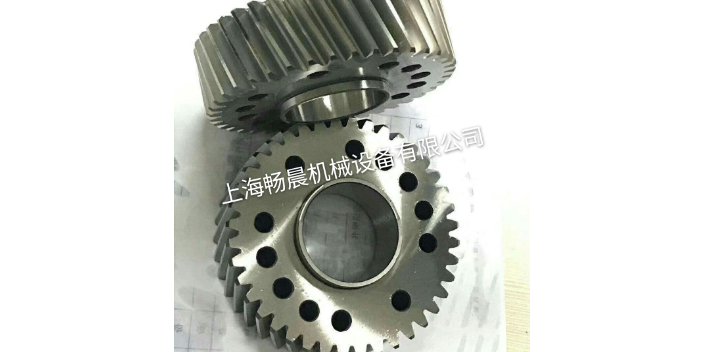
成型和磨齿也属于齿轮的成型法,因为砂轮不容易修整,所以用的比较少。第三步滚齿属于展成加工,工作原理相当于一对斜齿轮的啮合。齿轮滚刀的原型是大螺旋角的斜齿轮。因为齿数很少(通常齿数为z=1)且齿很长,所以在轴的周围形成一个螺旋角很小的蜗杆。经过开槽和铲齿,就成了有刃口和铲角的滚刀。剃齿是大规模生产中非硬化齿轮表面的常用精加工方法。其工作原理是利用剃齿刀与被加工齿轮自由啮合,借助两者之间的相对滑动,将齿面上非常细小的切屑刮掉,从而提高齿面的精度。剃齿也可以形成鼓形齿,改善牙齿接触区域的位置。
按规格或尺寸大小分类,齿轮型号分为标准和非标准两种;按国内外计量单位不同,齿轮型号分为公制和英制两种。公制齿轮型号国内主要采用公制/模数(M/m),齿轮模数=分度圆直径÷齿数=齿轮外径÷(齿数+2)。公制齿轮主要型号有:M0.4M0.5M0.6M0.7M0.75M0.8M0.9M1M1.25M1.5M1.75M2M2.25M2.5M2.75M3M3.5M4M4.5M5M5.5M6M7M8M9M10M12M14M15M16M18M20M22M24M25M26M28M30英制齿轮型号DP齿轮是欧美等国采用的英制齿轮(径节齿轮),是指每一英寸分度圆直径上的齿数,该值越大齿越小。径节DP=z/D(z—齿数,D—分度圆直径,英寸),以径节DP单位为(1/in)。它与公制的换算关系为m=25.4/DP,也就是说它和我们常用的模数是一样的。英制齿轮主要型号有:DP1DP1.25DP1.5DP1.75DP2DP2.25DP2.5DP2.75DP3DP4DP4.5DP5DP6DP7DP8DP9DP10DP12DP14DP16对于不同的需求我们选择不同的齿轮系列。
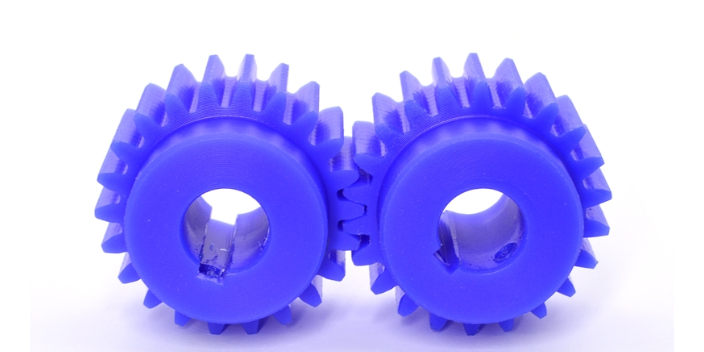
高精度齿轮加工工艺特点:精加工孔和端面采用磨削,先以齿轮分度圆和端面作为定位基准磨孔,再以孔为定位基准磨端面,控制端面跳动要求,以确保齿形精加工用的精基准的精细度。(一)高精度齿轮加工工艺路线高精度齿轮,材料为40Cr,精度为6-5-5级。(二)高精度齿轮加工工艺特点(1)定位基准的精度要求较高,作为定位基准的内孔其尺寸精度标注为φ85H5,基准端面的粗糙度较细,为Ra1.6μm,它对基准孔的跳动为0.014mm,这几项均比一般精度的齿轮要求为高,因此,在齿坯加工中,除了要注意控制端面与内孔的垂直度外,尚需留一定的余量进行精加工。精加工孔和端面采用磨削,先以齿轮分度圆和端面作为定位基准磨孔,再以孔为定位基准磨端面,控制端面跳动要求,以确保齿形精加工用的精基准的精细度。(2)齿形精度要求高6-5-5级。为满足齿形精度要求,其加工方案应选择磨齿方案,即滚(插)齿-齿端加工-高频淬火-修正基准-磨齿。磨齿精度可达4级,但生产率低。本例齿面热处理采用高频淬火,变形较小,故留磨余量可缩小到0.1mm左右,以提高磨齿效率。上海畅晨机械设备有限公司销售的齿轮质量怎么样?盐城粉末冶金齿轮生产订做
齿轮传动系统可以实现连续传动和间歇传动。上海注塑机齿轮报价
齿轮减速机的齿轮加工:齿轮减速机齿轮加工,至于在特别状况下,现有装备不能满足的,运用5轴5联动数控机床和通用刀具去处理特别的齿轮加工问题,也是现代数控机床技巧开展带给咱们一种不便,不能也不应当把它和齿轮专机的作用统一起来看,只是供给了一种有益的弥补。随着齿轮传动技巧的开展,一定会始终涌现一些新型齿轮的运用需求,给咱们提出钻研和开发新型、高效、高精度的齿轮加工装备的课题和义务。随着盘算机数控技巧的开展和普遍运用,近年来。齿轮加工机床、加工工艺技巧也有了很大的开展,特别是高精度、大型齿轮加工方面涌现了许多新技巧。比方新型数控铣齿机,以铣刀替代滚刀,高速、高效地加工大型风电齿轮、核电齿轮;新型螺旋锥齿轮数控加工机床,可以加工多种齿制的螺旋锥齿轮,扩张了机床的实用性;采取新型刀具资料、高速机床完成干切削,既进步了加工效力和加工精度,也处理了绿色环保问题;采取在机检测和盘算机弥补技巧,进步机床加工精度;机床上配置机械手,完成主动装夹工件,进步义务效力硬齿面斜齿轮减速机,等等上海注塑机齿轮报价