
- 品牌
- 精诚得
- 型号
- 齐全
(3) 冲压可加工出尺寸范围较大、形状较复杂的零件,如小到钟表的秒表,大到汽车纵梁、覆盖件等,加上冲压时材料的冷变形硬化效应,冲压的强度和刚度均较高。(4) 冲压一般没有切屑碎料生成,材料的消耗较少,且不需其它加热设备,因而是一种省料,节能的加工方法,冲压件的成本较低。复合冲压本文所涉及的复合冲压, 并不是指落料、 拉伸、 冲孔等冲压工序的复合, 而是指冲压工艺同其他加工工艺的复合, 譬如说冲压与电磁成形的复合, 冲压与冷锻的结合, 冲压与机械加工复合等。使用润滑剂降低摩擦,减少模具磨损;材料需具备高塑性、细球状碳化物组织。工业园区特色精密冲压件设计
这就表明系统的识别精度、预测精度和控制精度均依赖于定量描述精度的提高, 故要不断予以修改、 提高。且检测精度、 识别精度、 预测精度和监控精度系统本身也要不断完善提高。 这样, 智能化冲压才能达到应有的水平。有关研究表明在拉深过程的智能化控制中, 比较好工艺参数的预测**终归结为压边力变化规律的确定, 而压边力的控制又基于压边力的预测研究。 预测拉深成形压边力的传统方法主要有两种: 实验法和理论计算法。近年来又把人工神经网络和模糊论等人工智能理论引入压边力比较好控制曲线的预测研究中, 目前变压边力控制技术已成为学术界和工业界的一个研究热点。太仓新款精密冲压件价格材料利用率高:冲压件是在材料消耗不大的前提下,经冲压制造出来的,零件重量轻、刚度好。
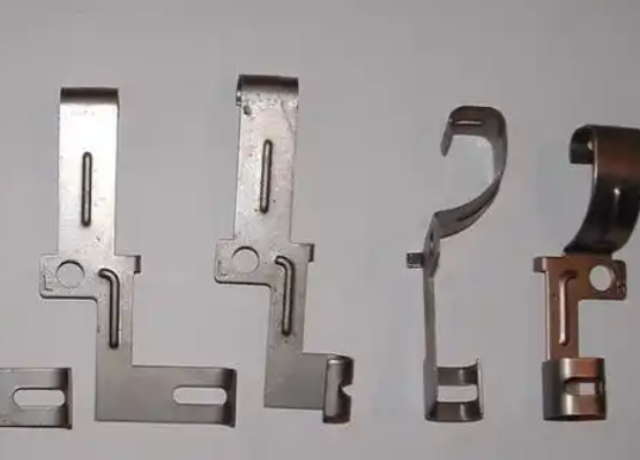
⑤冲裁件凸出悬臂和凹槽宽度b不宜过小(图3),一般硬钢为(1.5—2.0)t,黄铜、软钢为(1.0~10.2)t,纯铜、铝为(0.8~0.9)t。⑥在弯曲件或拉深件上冲孔时,孔边与制件直边之间的距离L不能小于制件圆角半径r与一半料厚t之和。即L≥r+0.5t。⑦用条料少废料冲裁两端带圆弧的制件时,其圆弧半径R应大于条料宽度B的一半,即R≥0.5B。⑧冲裁件的经济精度不高于IT11,一般要求落料件精度比较好低于ITl0,冲孔件精度比较好低于IT9。冲裁件的尺寸公差、孔中心距的公差见图5和图6。 [3]
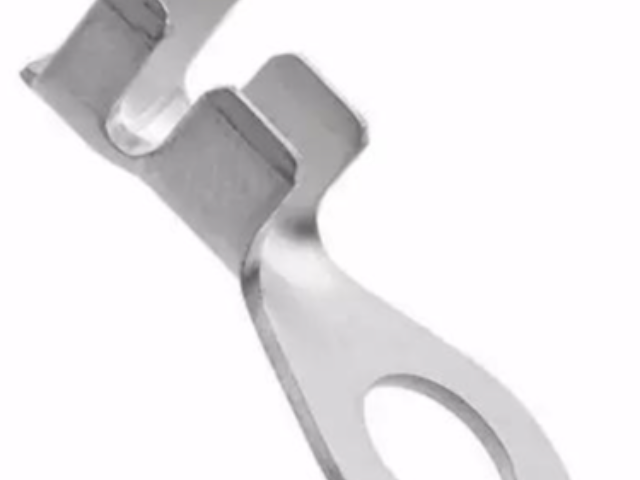
通过冲床和模具对板材、带材、管材和型材等施加外力,使之产生塑性变形或分离,从而获得所需形状和尺寸的工件的成形加工方法,得到的工件就是冲压件。冲压轴承是靠压力机和模具对板材、带材、管材和型材等施加外力,使之产生塑性变形或分离,从而获得所需形状和尺寸的工件(冲压轴承冲压件)的成形加工方法。冲压和锻造同属塑性加工(或称压力加工),合称锻压。冲压的坯料主要是热轧和冷轧的钢板和钢带。全世界的钢材中,有60~70%是板材,其中大部分是经过冲压制成成品。汽车的车身、底盘、油箱、散热器片,锅炉的汽包、容器的壳体、电机、电器的铁芯硅钢片等都是冲压加工的。仪器仪表、家用电器、自行车、办公机械、生活器皿等产品中,也有大量冲压件。尺寸精度可达微米级,同模件尺寸均匀,互换性强,减少后续加工成本。
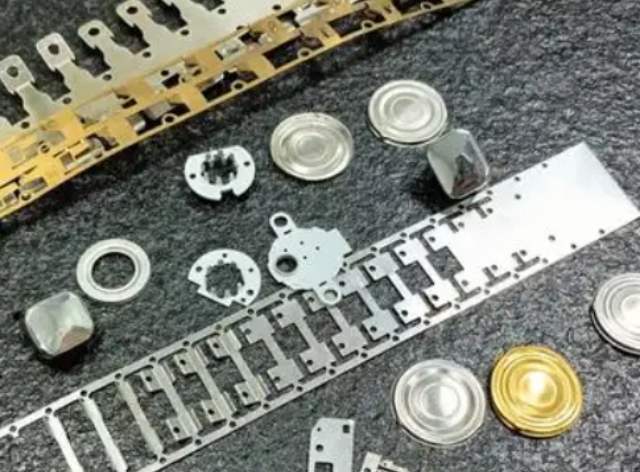
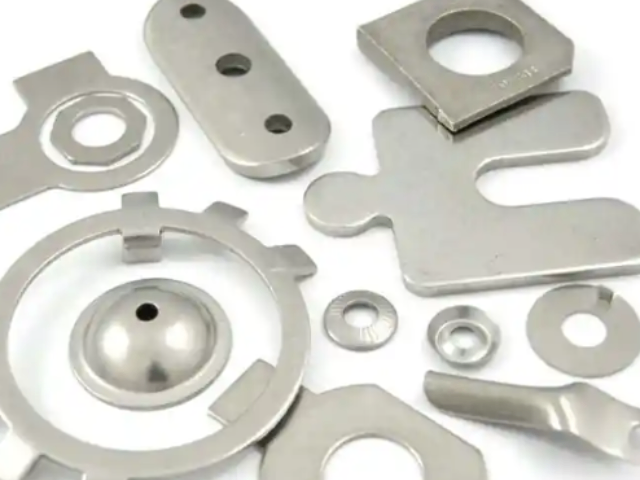
***研究表明镁合金是一种比强度高、 刚度好、电磁界面防护性能强的金属, 其在电子、 汽车等行业中应用前景十分看好, 大有取代传统的铁合金、 铝合金、 甚至塑胶材料的趋势。 目前汽车上采用的镁合金制件有仪表底板、 座椅架、 发动机盖等, 镁合金管类件还广泛应用于飞机、导弹和宇宙飞船等前列工业领域。但镁合金的密排六方晶格结构决定了其在常温下无法冲压成形。现在人们研制了一种集加热与成形一起的模具来冲压成形镁合金产品。该产品成形过程为: 在冲床滑块下降过程中, 上模与下模夹紧对材料进行加热, 然后再以适当运动模式进行成形。常见的冲压件有金属外壳、支架、连接件、垫片等。吴中区比较好的精密冲压件品牌
拉伸件的圆角半径过小时工件不易成形,因此需要合理控制圆角半径。工业园区特色精密冲压件设计
智能化冲压板料冲压从手工操作到半机械化、 机械化、 自动化操作, 均是冲压发展到每个阶段的标志, 而今板料冲压又进入到了智能化阶段, 因此, 可以说智能化冲压是板料冲压技术发展的必然趋势。板料成形智能化研究起源于 20 世纪 80 年代初的美国, 继后, 日本塑性加工界也开始板料智能化研究。该项技术研究之初的十余年间, 全部力量集中于弯曲回弹的成形控制, 直至 1990 年后该项技术的研究才扩展到筒形零件的拉深变形, 进而再扩展至汽车覆盖件成形、 级进模智能成形等。工业园区特色精密冲压件设计
昆山精诚得精密五金模具有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在江苏省等地区的五金、工具中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来精诚得供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!


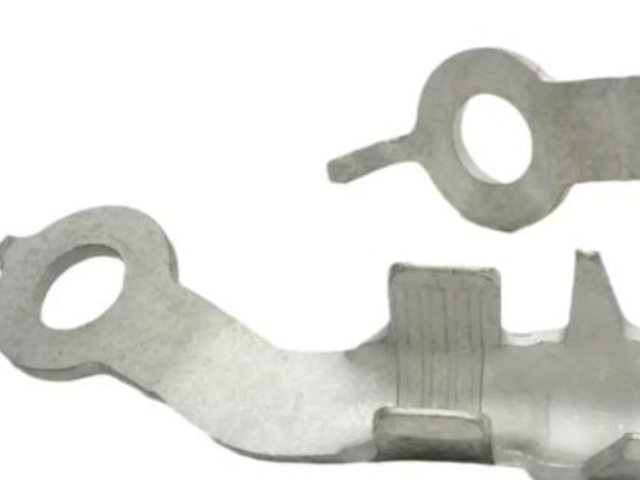
多样性:可以加工出各种复杂形状的零件,满足不同的设计需求。在设计和制造精密冲压件时,需要考虑材料的选择、模具的设计、冲压工艺参数等因素,以确保**终产品的质量和性能。冲压件是指通过冲压工艺加工而成的金属零件。冲压工艺是一种利用模具对金属材料施加压力,使其发生塑性变形或断裂,从而获得所需形状和尺寸的加工方法。冲压件广泛应用于汽车、家电、电子、机械等行业。冲压件的主要特点包括:高效率:冲压工艺可以实现大批量生产,生产效率高。精度高:通过精密模具加工,冲压件的尺寸和形状精度较高。使用润滑剂降低摩擦,减少模具磨损;材料需具备高塑性、细球状碳化物组织。高新区好的精密冲压件推荐(4)窄悬臂精冲窄悬臂时,凸...
- 相城区特色精密冲压件价格 2026-09-17
- 相城区制造精密冲压件品牌 2026-09-17
- 吴江区特色精密冲压件服务热线 2026-09-16
- 相城区制造精密冲压件批发 2026-09-16
- 苏州便宜的精密冲压件批发 2026-09-16
- 姑苏区便宜的精密冲压件批发 2026-09-16
- 工业园区制造精密冲压件预算 2026-09-16
- 相城区常规精密冲压件配送 2026-09-16
- 常熟便宜的精密冲压件品牌 2026-09-16
- 工业园区新款精密冲压件服务热线 2026-09-16
- 吴江区便宜的精密冲压件设计 2026-09-15
- 张家港比较好的精密冲压件预算 2026-09-15
- 吴江区耐用精密冲压件预算 2026-09-15
- 江苏新款精密冲压件采购 2026-09-15
- 昆山特色精密冲压件价格 2026-09-15
- 吴中区新款精密冲压件配送 2026-09-15

- 相城区制造精密冲压件品牌 09-17
- 吴江区特色精密冲压件服务热线 09-16
- 吴江区比较好的精密冲压模具配送 09-16
- 江苏便宜的精密冲压模具更换 09-16
- 太仓便宜的精密冲压模具设计 09-16
- 相城区制造精密冲压件批发 09-16
- 虎丘区便宜的精密冲压模具品牌 09-16
- 工业园区便宜的精密冲压模具更换 09-16
- 苏州便宜的精密冲压件批发 09-16
- 姑苏区便宜的精密冲压件批发 09-16