保证钢管在焊接时的保障措施,主要有五个方面。保证了这五个方面,那么镀锌钢管的质量也能得到保障了。首先就是人,人的因素是施焊的控制重点。因此,在施焊前,应选择技术熟练、持有焊工证的焊工,进行必要的技术培训、交底。并不得随意更换,保证施焊该管道焊工人员相对稳定。其二是焊材的控制,保证采购的是正规渠道的焊材,有质保书、合格证,符合工艺要求;焊条头回收控制严格,以保证流向、用量;焊材要严格按工艺烘烤,并一次发放不超过半天用量。第三就是焊机,焊机须保证性能可靠、符合工艺需要;焊机必须有检定合格的电流、电压表,以保证焊接工艺的正确实施。焊接电缆不能过长,较长时要调整焊接参数。相对活泼的镀锌部分可以作为牺牲阳极,延缓钢铁的锈蚀,耐腐蚀性良好。河北消防镀锌钢管规格
镀锌钢管,它有着耐腐蚀性能和使用寿命长的双重优点,并且价格相应比较低廉,所以现在它的使用率也是越来越高了,但是有的使用者在焊接镀锌管时不注意,导致了一些不必要的麻烦,那么镀锌管在焊接时都应该注意哪些问题呢?必须把焊接处的镀锌层打磨掉,否则会产生气泡、沙眼、假焊等。还会使焊缝变脆,刚性下降。镀锌钢一般是在低碳钢外镀一层锌,镀锌层一般在20um厚。锌的熔点在419°C,沸点908°C左右。在焊接中,锌熔化成液体浮在熔池表面或在焊缝根部位置。锌在铁中具有较大固溶度,锌液体会沿晶界深入浸蚀焊缝金属,低熔点锌形成“液体金属脆化”。湖北镀锌钢管欢迎咨询镀锌钢管分冷镀锌钢管、热镀锌钢管,前者已被禁用,后者还被国家提倡能用。
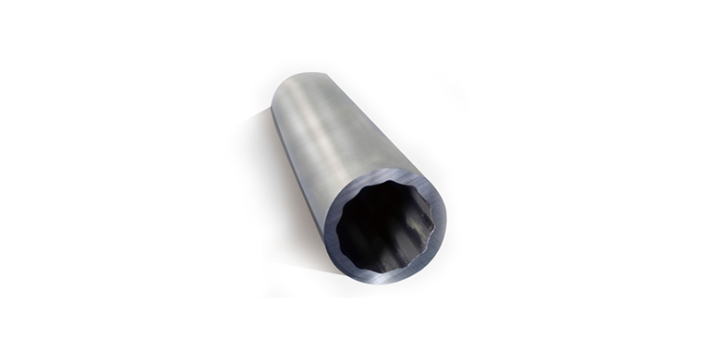
镀锌钢的焊接方法较多,一般在镀锌钢结构中常用气焊、手工电弧焊、CO2气体保护焊、埋弧自动焊、钨极氩弧焊等方法。气焊过去常用于镀锌管的焊接,由于气焊热输入不集中,容易产生缺陷,焊缝机械性能差等缺点,目前在安装行业基本淘汰。气焊对镀锌层破坏较大。CO2气体保护焊对镀锌钢的焊接性能良好,当采用合适的焊接规范和匹配的保护气体、焊接材料时,可获得优良的焊接接头。该方法在工程实践中较少采用。钨极氩弧焊电弧能量集中,对镀锌层的破坏较少,并且较易形成良好的单面焊双面成形接头,是值得采用的一种焊接方法,但焊接速度、较慢、成本较贵。
冷镀锌和热镀锌之间的差异:电镀锌俗称冷镀锌,是利用电化学方法,锌作为阳极,锌原子失去电子和离子在电解质溶液中成为,和钢为阴极,锌离子减少的锌原子沉积在带钢的表面缺陷,镀层形成。热镀锌钢管和冷镀锌钢管的锌含量有很大差异。热镀锌不能太小,双面50~60g/m2一般很小,很大可达600克/平方米。冷镀锌钢管镀锌层很薄,至小值为15克/平方米,但对于较厚的涂层,然后生产线速度很慢,不适应现代装置的工艺特点,一般至大为100g/平方米。镀锌钢管适合在户外的一些场所进行使用。
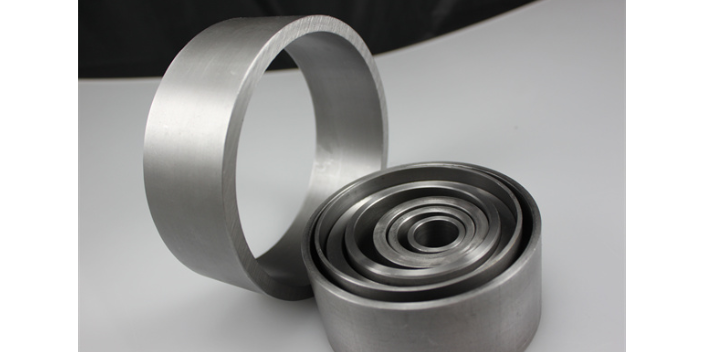
镀锌无缝管听上去格调高,镀锌无缝管一般采用热浸镀锌,镀锌层厚,因此耐腐蚀能力更强,使用寿命更长。随着建筑质量的提高,对管路系统的使用年限及强度要求也随之提升。产品常替代镀锌钢管,用于有更高要求的消防、空调及其他循环水、气体介质输送的管路系统。镀锌钢管相比镀锌无缝钢管外貌更朴实一些。“镀锌”镀层均匀,附着力强,然而这并不是类似于在脸上涂护肤品的简单工艺。热镀锌是先将焊接钢管进行酸洗,为了去除钢管表面的氧化铁,酸洗后,通过氯化铵或氯化锌水溶液或氯化铵和氯化锌混合水溶液槽中进行清洗,然后送入热浸镀槽中。上海天阳钢管有限公司愿和各界朋友真诚合作一同开拓。重庆厚壁镀锌钢管厂家排名
上海天阳钢管有限公司企业价值观:以人为本,顾客满意,沟通合作,互惠互利。河北消防镀锌钢管规格
在一般大气中,锌层表面构成一层很薄而密实的氧化锌层表面,它很难溶于水,故对钢基体起着必定维护效果。假如氧化锌与大气中其它成分生成不溶性锌盐后,则防蚀效果更抱负。具有铁—锌合金层,结合致密,在海洋性盐雾大气及工业性大气中体现特有抗腐蚀性;因为结合结实,锌—铁互溶,具有很强的耐磨性;钢结构件热镀锌后,相当于一次退火处理,能有用改进钢基体的机械功能,消除钢件成型焊接时的应力,有利于对钢结构件进行车削加工。因为锌具有杰出的延展性,其合金层与钢基附着结实,因而热镀件可进行冷冲、轧制、拉丝、弯曲等各种成型而不损坏镀层;热镀锌后的件表面亮光漂亮。纯锌层是热镀锌中*赋有塑性的一层镀锌层,其性质根本接近于纯锌,具有延展性,所以它富于挠性。河北消防镀锌钢管规格