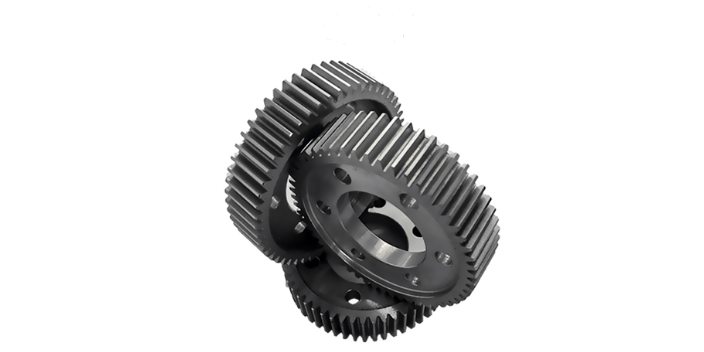
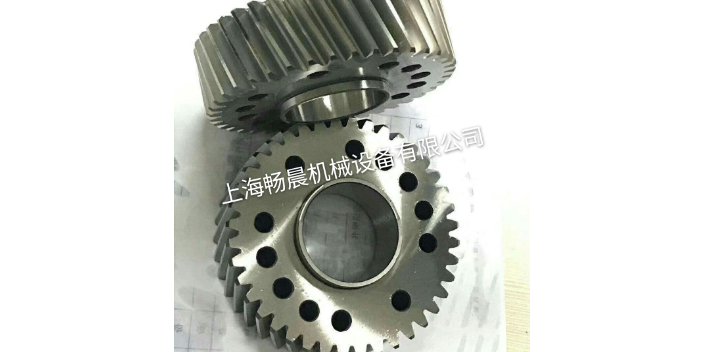
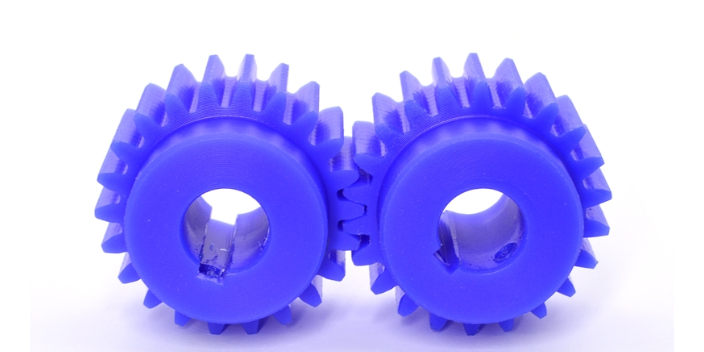
被我们所熟知的齿轮绝大部分都是转动轴线固定的齿轮。例如机械式钟表,上面所有的齿轮尽管都在做转动,但是它们的转动中心(与圆心位置重合)往往通过轴承安装在机壳上,因此,它们的转动轴都是相对机壳固定的,因而也被称为"定轴齿轮"。有定必有动,对应地,有一类不那么为人熟知的称为"行星齿轮"的齿轮,它们的转动轴线是不固定的,而是安装在一个可以转动的支架(蓝色)上(图中黑色部分是壳体,黄色表示轴承)。行星齿轮(绿色)除了能像定行星齿轮构造示意图轴齿轮那样围绕着自己的转动轴(B-B)转动之外,它们的转动轴还随着蓝色的支架(称为行星架)绕其它齿轮的轴线(A-A)转动。绕自己轴线的转动称为"自转",绕其它齿轮轴线的转动称为"公转",就象太阳系中的行星那样,因此得名。双排行星齿轮也如太阳系一样,成为行星齿轮公转中心的那些轴线固定的齿轮被称为"太阳轮",如图中红色的齿轮。在一个行星齿轮上、或者在两个互相固连的行星齿轮上通常有两个啮合点,分别与两个太阳轮**。如右图中,灰色的内齿轮轴线与红色的外齿轮轴线重合,也是太阳轮。齿轮传动系统可以实现单向和双向传动。南通石油机械齿轮异型模具
工作前的检查:a.泵的各紧固件是否牢固。b.主动轴转动是否轻重均匀一致。c.进出管道的阀门是否打开。d.泵的旋转方向是否符合要求。e.初次使用前应向泵内注入适量介质。工作时的维护:a.注意泵的压力表及真空表的读数应符合该泵所规定的技术规范以内。b.当泵在运转中有不正常的噪音或温升过高时,应立即停泵检查。c.一般情况下,不得任意调整安全阀,如需调整时,要用仪器校正。使安全阀的截止压力为泵d.额定压力的1.5-2倍。4、泵的停止a.切断电源。b.关闭进出管道阀门静安区碳钢齿轮高频淬火处理齿轮模数怎么计算呢?
齿面胶合在高速重载的齿轮传动中,齿面间的压力大、温升高、润滑效果差,当瞬时温度过高时,将使两齿面局部熔融、金属相互粘连,当两齿面做相对运动时,粘住的地方被撕破,从而在齿面上沿着滑动方向形成带状或大面积的伤痕,低速重载的传动不易形成油膜,摩擦发热虽不大,但也可能因重载而出现冷胶合。采用黏度较大或抗胶合性能好的润滑油,降低表面粗糙度以形成良好的润滑条件;提高齿面硬度等均可增强齿面的抗胶合能力。齿面塑性变形硬度较低的软齿面齿轮,在低速重载时,由于齿面压力过大,在摩擦力作用下,齿面金属产生塑性流动而失去原来的齿形。提高齿面硬度和采用黏度较高的润滑油,均有助于防止或减轻齿面塑性变形
精密齿轮加工技术介绍:精密齿轮是指轮辋上带有齿轮的机械元件,用于连续啮合以传递运动和动力。齿轮在传动中的应用由来已久。随着企业生产的发展,人们开始关注精密齿轮的稳定性。齿轮加工中的微变形控制和过程稳定性控制是复杂的。为了获得良好的可加工性和趋于变形的均匀组织,锻造后应采用等温正火。对于精度较低的低速直齿轮,加热前可以剃齿,加热后不能剃齿。径向剃齿法的应用拓展了剃齿的应用范围。圆柱齿轮热精加工有两种方法:珩磨和磨削。珩磨成本低,但齿形修正能力弱,磨齿精度高,成本高。直锥齿轮主要用于差动齿轮。精密锻造因其速度慢、精度低而成为经济发展的重要研究方向。在弧齿锥齿轮机床的加工方法计算和结构调整过程中,现代常用软件和计算机应用程序取代了过去必须的复杂耗时的人工操作。有限元模型分析的引入使工艺参数的优化更安全、更可靠、更方便。弧齿锥齿轮热精加工有两种方法:磨削和磨削。由于螺旋锥齿轮磨齿成本高、效率低、局限性大,目前主要采用磨削法,从动齿轮主要采用渗碳加压淬火技术。齿轮材料工程及其热处理技术的发展是齿轮加工变形控制的一个具有挑战性的课题。齿轮传动系统可以实现固定传动比和可变传动比。
齿轮模数计算公式:齿轮模数怎么算?齿轮模数的计算公式是什么?1.斜齿轮模数的计算公式:a、计算分度圆直径Do=(齿数Z*模数m)/三角函数cosBb、直径计算Dk=((齿数Z*模数m)/三角函数cosB)+(模数m*2)c、计算齿轮一周的周长Z=分度圆直径Do*pi注:齿轮中心点到齿条底部安装中心距的计算:安装中心距Hb=(分度圆直径Do/2)+咬合中心线Ho。2.直齿轮模数的计算公式:a、分度圆直径技术Do=齿数Z*模数mb、直径计算Dk=(齿数Z*模数m)+(模数m*2)c、计算齿轮一周的周长Z=分度圆直径Do*pi注:齿轮中心点到齿条底部安装中心距的计算:安装中心距Hb=(分度圆直径Do/2)+咬合中心线Ho。齿轮是指轮缘上有齿轮连续啮合传递运动和动力的机械元件。宝山区螺旋齿轮现货直销
齿轮传动系统可以实现连续传动和间歇传动。南通石油机械齿轮异型模具
精密齿轮的加工原理及工艺流程介绍: 精密齿轮加工工艺流程:锻造、正火、粗加工零件、余量精加工零件、滚齿、倒角、开槽键槽、去毛刺、剃齿、热处理、齿面硬化、磨削、绗缝、检验。精密齿轮加工原理:1、滚齿原理:滚齿加工是根据展成法技术原理进行加工齿轮。它是通过一对相互交错使用螺旋设计齿轮副啮合实现滚动的过程,一个具有螺旋齿轮齿数减少到1-4个齿,其螺旋角很大→蜗杆→开槽、铲背→滚刀用传动链将滚刀主轴与工作台要联系起来,刀具可以旋转1个齿—工件位置转过1个齿→共轭的齿面;滚刀轴向工作进给系统运动→加工出全齿需要的运动:形成渐开线齿廓的展成运动和形成直线形齿长的运动A2南通石油机械齿轮异型模具