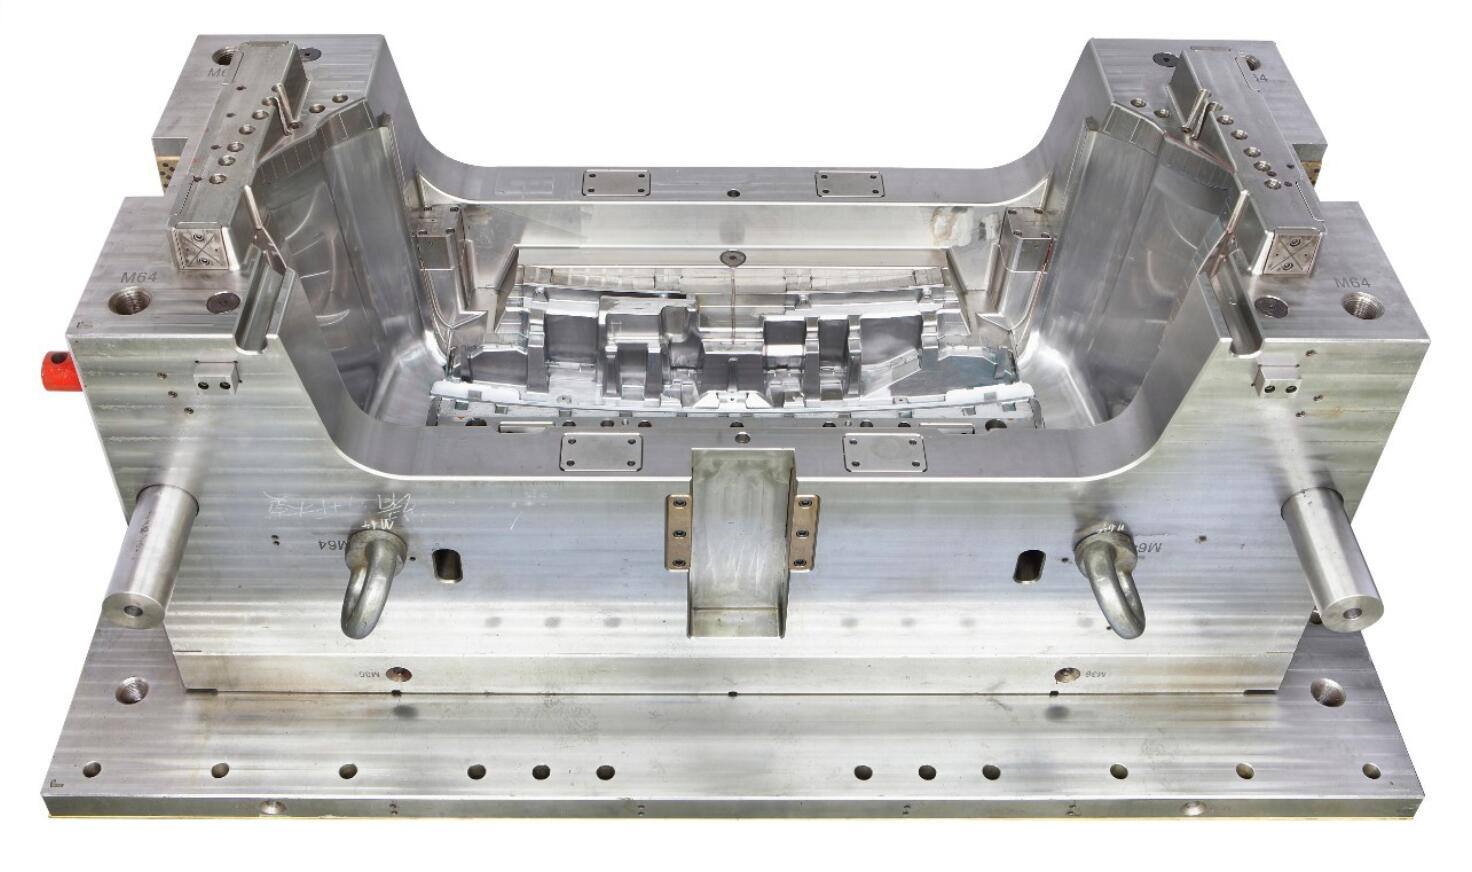
汽车模具主要的组成部分就是覆盖件模具。这类模具主要是冷冲模。广义上的“汽车模具”是制造汽车上所有零件的模具总称。汽车模具加工工艺流程如下:1:根据轮胎模具图铸造或锻打毛坯,再粗车毛坯并热处理。轮胎模具毛坯进行完全退火处理,取消内应力,退火时应放平,避免变形过大。2:按图纸打吊装孔,再按半精车图纸将花纹圈的外径和高度加工到位,用半精车程序车花纹圈内腔,车完用半精车样板检验。3:用加工好的轮胎模具花纹电极把花纹圈内花纹用电火花加工成型,用样板检验。4:把花纹圈按厂家的要求均分成数份,分别画出标示线,放到工装内打背部腰孔并攻丝。5:按照工序8所分的等份,对准划线处切割。6:把切割好的花纹块按图纸要求对花纹进行打光、清角、清根、打排气孔。7:对花纹块型腔内部均匀喷沙,要求颜色一致。8:将花纹圈、模套、上下侧板合并组装,完成轮胎模具。台州腾豪模具有限公司专注于汽车内饰件、新能源、电动汽车内包饰件等模具各领域的研发和开发,欢迎新老客户来电咨询洽谈!台州市黄岩睿达模塑有限公司汽车模具获得众多用户的认可。汽车模具生产
冲压是靠压力机和模具对板材、带材、管材和型材等拖加外力,使之产生量往变形球剧离,然后取得所雷形状和尺度的工件(汽车冲压性)的成形工方法。冲压工艺分常见的有,切开切边,反拉伸工艺,扩口,冲孔,凹凸,压花,拉伸成型,折弯,卷边拉延等等。冲压加工还分为热冲压和冷冲压,区别在于热冲压合适成型,变薄变厚,抗拉强,硬度高。冷冲压加工,在板材常温状态下,通过冲压冲压加工,到达产品变形或别离。汽车冲压件加工质量有以下几点要求:1、尺度精度要求,厚度}准确,均匀。2、产品形状精度,具有美观,轻浮,均匀,强硬的特色。3、表面质量要求,外观表面要光亮无波纹,,无皱痕无划痕,无锈点,曲线油滑均匀。4、拉伸需求,刚性强,产品均匀延伸率高。5、杰出的工艺性,关于产品设计结构,在加工时,冲压工艺和冲压模具设计到达安全,经济,安稳的一起还要保证高质量产品。另外冲压加工还有以下特点:1、冲压加工出产要到达高效率,操作便利,易于完成机械化与自动化。2、冲压产品质量,要稳定。3、冲压的强度和刚度均较高。台州腾豪模具有限公司专注于汽车内饰件、新能源和电动汽车内包饰件等模具各领域的研发和开发、创新。欢迎新老客户来电咨询!椒江现代汽车模具台州市黄岩睿达模塑有限公司是一家专业提供汽车模具的公司。

全过程实施并行工程全过程实施并行工程是缩短模具开发周期的途径之一。所谓并行工程就是模具开发过程中的各工序、各环节都要同步、并行、交叉进行,尽量避免串行。在汽车车身的开发过程中,同步工程共有两个阶段。第一阶段是研发部门的产品开发后期和模具开发前期的并行工程,即产品研发部门在车身数模冻结之前,利用设计版车身数模和模具厂技术部门进行设计评审、工艺会签,使产品开发得到完善。与此同时,模具厂利用设计版数模进行模具开发方案的策划、制定开发预算、计划和冲压工艺方案’、开展DL图设计、进行拉延模初步设计和铸造实型加工。该阶段的并行工程可将模具的开发时间缩短1~2个月。第二阶段是模具开发过程中的技术准备、生产准备、模具加工和调试各工序之间的并行工程,即生产准备、加工工艺及数控程序设计并行。生产计划一定要首先安排拉延、成型类模具.其次是翻边整型类模具,然后是修边冲孔类模具。
随着模具行业的不断发展,汽车模具在国内的模具行业已经有着举足轻重的位置。十年前中国汽车模具(黄岩模具)主要是以一汽、二汽、天汽、南汽、成飞以及中国台湾的模具团队为行业的标志性企业,汽车模具投资欣欣向荣,汽车模具企业日已发展到数十家,—批快速崛起的民营企业已经具备相当的规模。无论是技术上,还是产能上这些企业都超过了当年的标志性企业。黄岩模具在汽车模具这一块近年来的发展呈现一个良好的趋势。目前,我国的汽车产业发展态势良好,我国汽车销售量正以每年26%的速度增长,而汽车零部件的规模比整车还大,这些零部件90%都靠模具生产,这就有利的推动了我国的汽车模具产业发展。据统计,近年,我国的模具工厂扩产规模呈增长态势,每年新增投资7O0N亿元左右,其中汽车模具工厂约占四成,表明汽车模具投资已成为我国模具产业投资的主力之一。购买汽车模具,就选台州市黄岩睿达模塑有限公司,让您满意,欢迎您的来电!

汽车模具一般可按以下几个主要特征分类:1.根据工艺性质分类a.冲裁模:沿封闭或敞开的轮廓线使材料产生分离的模具。如落料模、冲孔模、切断模、切口模、切边模、剖切模等。b.弯曲模:使板料毛坯或其他坯料沿着直线(弯曲线)产生弯曲变形,从而获得一定角度和形状的工件的模具。c.拉深模:是把板料毛坯制成开口空心件,或使空心件进一步改变形状和尺寸的模具。d.成形模:是将毛坯或半成品工件按图凸、凹模的形状直接复制成形,而材料本身产生局部塑性变形的模具。如胀形模、缩口模、扩口模、起伏成形模、翻边模、整形模等。2.根据工序组合程度分类a.单工序模:在压力机的一次行程中,只完成一道冲压工序的模具。b.复合模:只有一个工位,在压力机的一次行程中,在同一工位上同时完成两道或两道以上冲压工序的模具。c.级进模(也称连续模):在毛坯的送进方向上,具有两个或更多的工位,在压力机的一次行程中,在不同的工位上逐次完成两道或两道以上冲压工序的模具。台州市黄岩睿达模塑有限公司为您提供 汽车模具,有需求可以来电咨询!温州现代汽车模具公司
台州市黄岩睿达模塑有限公司致力于提供汽车模具,有需求可以来电咨询!汽车模具生产
1.汽车模具的日渐大型化和零件的高生产率要求一模多腔,致使模具日趋大型化。大吨位的大型模具可达100t,一模几百腔、上千腔。要求模具加工设备大工作台、加大Y轴Z轴行程、大承重、高刚性,高一致性。2.汽车模具加工的模具材料硬度高。要求模具加工设备具有热稳定性、高可靠性。3.对复杂型腔和多功能复合的汽车模具,随着制件形状的复杂化,要提高模具的设计制造水平。多种沟槽、多种材质在一套模具中成形或组装成组件的多功能复合模具,就要求加工编程程序量大,具有高深孔腔综合切削能力和高稳定性,提高了加工难度。4.汽车模具加工的精细化使加工设备的复合性更加引人关注,加工平稳、切削力小、工件升温变形小等诸多优点使模具企业对高速加工日益重视。5.高动态精度。机床生产企业介绍的静态性能在模具三维型面加工时,不能反映实际加工情况。汽车模具的三维曲面高精度加工,更提出了高动态精度性能的要求。高速高精度还要在机床的高刚性、热稳定性、高可靠性以及的控制系统相配合才可能实现。汽车模具生产


